QintelliM Anlagen für anspruchsvolle Entgratung, Schneidschlackenentfernung und Kantenbearbeitung unterstützen Maschinenhersteller bei dicken Platten, Strukturteilen, Schweißbaugruppen sowie laser- oder plasmageschnittenen Metallteilen – für gleichmäßigere Ergebnisse.
Anwendungsdetails
Entgraten, Schneidschlackenentfernung und Kantenbearbeitung im Schwermaschinenbau
Hersteller schwerer Maschinen bearbeiten dicke Platten, strukturelle Halterungen, Schweißbaugruppen, Rahmen und thermisch geschnittene Teile. Daran können große Schlackenanhaftungen, starke Grate, scharfe Kanten und Oxidrückstände auftreten. Diese Fehler erhöhen den manuellen Schleifaufwand und können Handhabung, Schweißvorbereitung, Beschichtungsvorbereitung und nachgelagerte Montage beeinträchtigen.
QintelliM ist Hersteller von Anlagen zum Metallentgraten und zur Oberflächenbearbeitung und konfiguriert robuste Systeme zur Schlackenentfernung mit Legierungshämmern, Schleifbandentgratung, Kantenverrundung mit rotierenden Walzenbürsten und Oberflächenvorbereitung. Der Prozess ist anhand des tatsächlichen Schneidverfahrens, der Plattendicke, Schlackengröße, des Teilegewichts, Oberflächenzustands und erforderlichen Durchsatzes auszuwählen.
Teile im Schwermaschinenbau und typische Bearbeitungsprobleme
Teil oder Prozess
Typischer Fehler
Vorrangiges Bearbeitungsziel
Plasma- und brenngeschnittene dicke Platten
Große Schlackenanhaftungen, raue Schnittkanten und starke Grate
Stark anhaftende Schneidschlacke vor der feineren Schleifbandentgratung entfernen
Strukturelle Halterungen und Knotenbleche
Scharfe Außenkanten, Grate an Bohrungen und uneinheitliche Schnittqualität
Vor der Handhabung oder Beschichtung entgraten und die vorgeschriebene Kantenverrundung herstellen
Geschweißte Maschinenkomponenten
Oxid, Zunder, Spritzer oder unebene Oberflächen im Bearbeitungsbereich
Die geforderte Oberfläche vorbereiten, ohne eine anwendungsspezifische Schweißnahtreinigung zu ersetzen
Breite Maschinenverkleidungen und Grundplatten
Große Bearbeitungsbreite und hoher Abtragsbedarf
Stabile Entgratung mit mehreren Schleifbändern und geeigneter Arbeitsbreite auswählen
Wann eine C-Station zur Schneidschlackenentfernung sinnvoll ist
Eine C-Station zur Entfernung stark anhaftender Schneidschlacke löst große Schlackenanhaftungen mit Legierungshämmern von plasma-, brenn- oder anderen geeignet thermisch geschnittenen ferromagnetischen Teilen. Dieser Schritt ist vor der R-Schleifbandentgratung zu prüfen, wenn die Schlacke für einen normalen Entgratdurchlauf zu groß oder zu fest anhaftend ist.
Die C-Station ersetzt nicht jeden Schleifvorgang. Für Werkstücke mit normalen Laserschneidgraten kann eine R- oder R-R-Entgratung besser geeignet sein. Durch Musterteilprüfung wird ermittelt, ob C, C-R, C-R-S-R oder eine schleifbandbasierte Konfiguration ohne C passend ist.
Prozessfolgen für anspruchsvolle Bearbeitung
Prozessfolge
Stationsfunktion
Typischer Einsatz
C-R
Schneidschlackenentfernung mit Legierungshämmern, anschließend Schleifbandentgratung
Plasma- oder brenngeschnittene Teile mit großen Schlackenanhaftungen und Restgraten
C-R-S-R
Schneidschlackenentfernung, erste Entgratung, Kantenverrunden mit rotierenden Walzenbürsten und abschließende R-Bearbeitung
Dicke Teile, die zusätzlich gleichmäßig verrundete Kanten benötigen
R-R
Zwei Schleifband-Entgratstufen
Entfernung starker Grate oder Oberflächenvorbereitung ohne große Schlackenanhaftungen
R-R-R
Drei Entgratstufen für höheren Abtragsbedarf
Breite Teile oder hohe Stückzahlen, bei denen Versuche den Bedarf mehrerer Schleifbandstufen bestätigen
Werkstückhaltung auf dem Förderband bei schweren Teilen
Für geeignete ferromagnetische Platten kommt häufig eine M-Plattform mit magnetischer Werkstückhaltung in Betracht, da sie die stabile Förderung bei anspruchsvoller Bearbeitung unterstützt. Eine A-Plattform mit Vakuum-Werkstückhaltung kann für geeignete nichtmagnetische Werkstücke eingesetzt werden, wenn verfügbare Kontaktfläche und Ebenheit ausreichend Haltekraft ermöglichen. Eine A-M-Plattform kombiniert magnetische und Vakuum-Werkstückhaltung. Ihre tatsächliche Anordnung und wirksamen Halteflächen sind projektspezifisch und für das Werkstück und die Anwendung zu bestätigen.
Teilegewicht, kleinste Abmessungen, Bohrungen, Ausschnitte, Verzug und Kontaktfläche zum Förderband müssen geprüft werden. Sehr schwere, unebene oder instabile Teile können vor der Maschinenauswahl ein besonderes Beschickungsverfahren und eine Anwendungsprüfung erfordern.
Staubabsaugung, Verbrauchsmaterialien und Prozesssicherheit
Große Schlackenstücke, Schleifreste und Feinstaub stellen unterschiedliche Anforderungen an die Erfassung. Das Absaugverfahren ist nach Werkstückmaterial, Partikelzustand, Anzahl angeschlossener Maschinen, Luftmengenbedarf und örtlichen Sicherheitsvorschriften auszuwählen. Schleifbandspezifikation, Legierungshämmer und Wartungsintervalle sind anhand der tatsächlichen Anwendung zu bestätigen, nicht allein aus der Plattendicke abzuleiten.
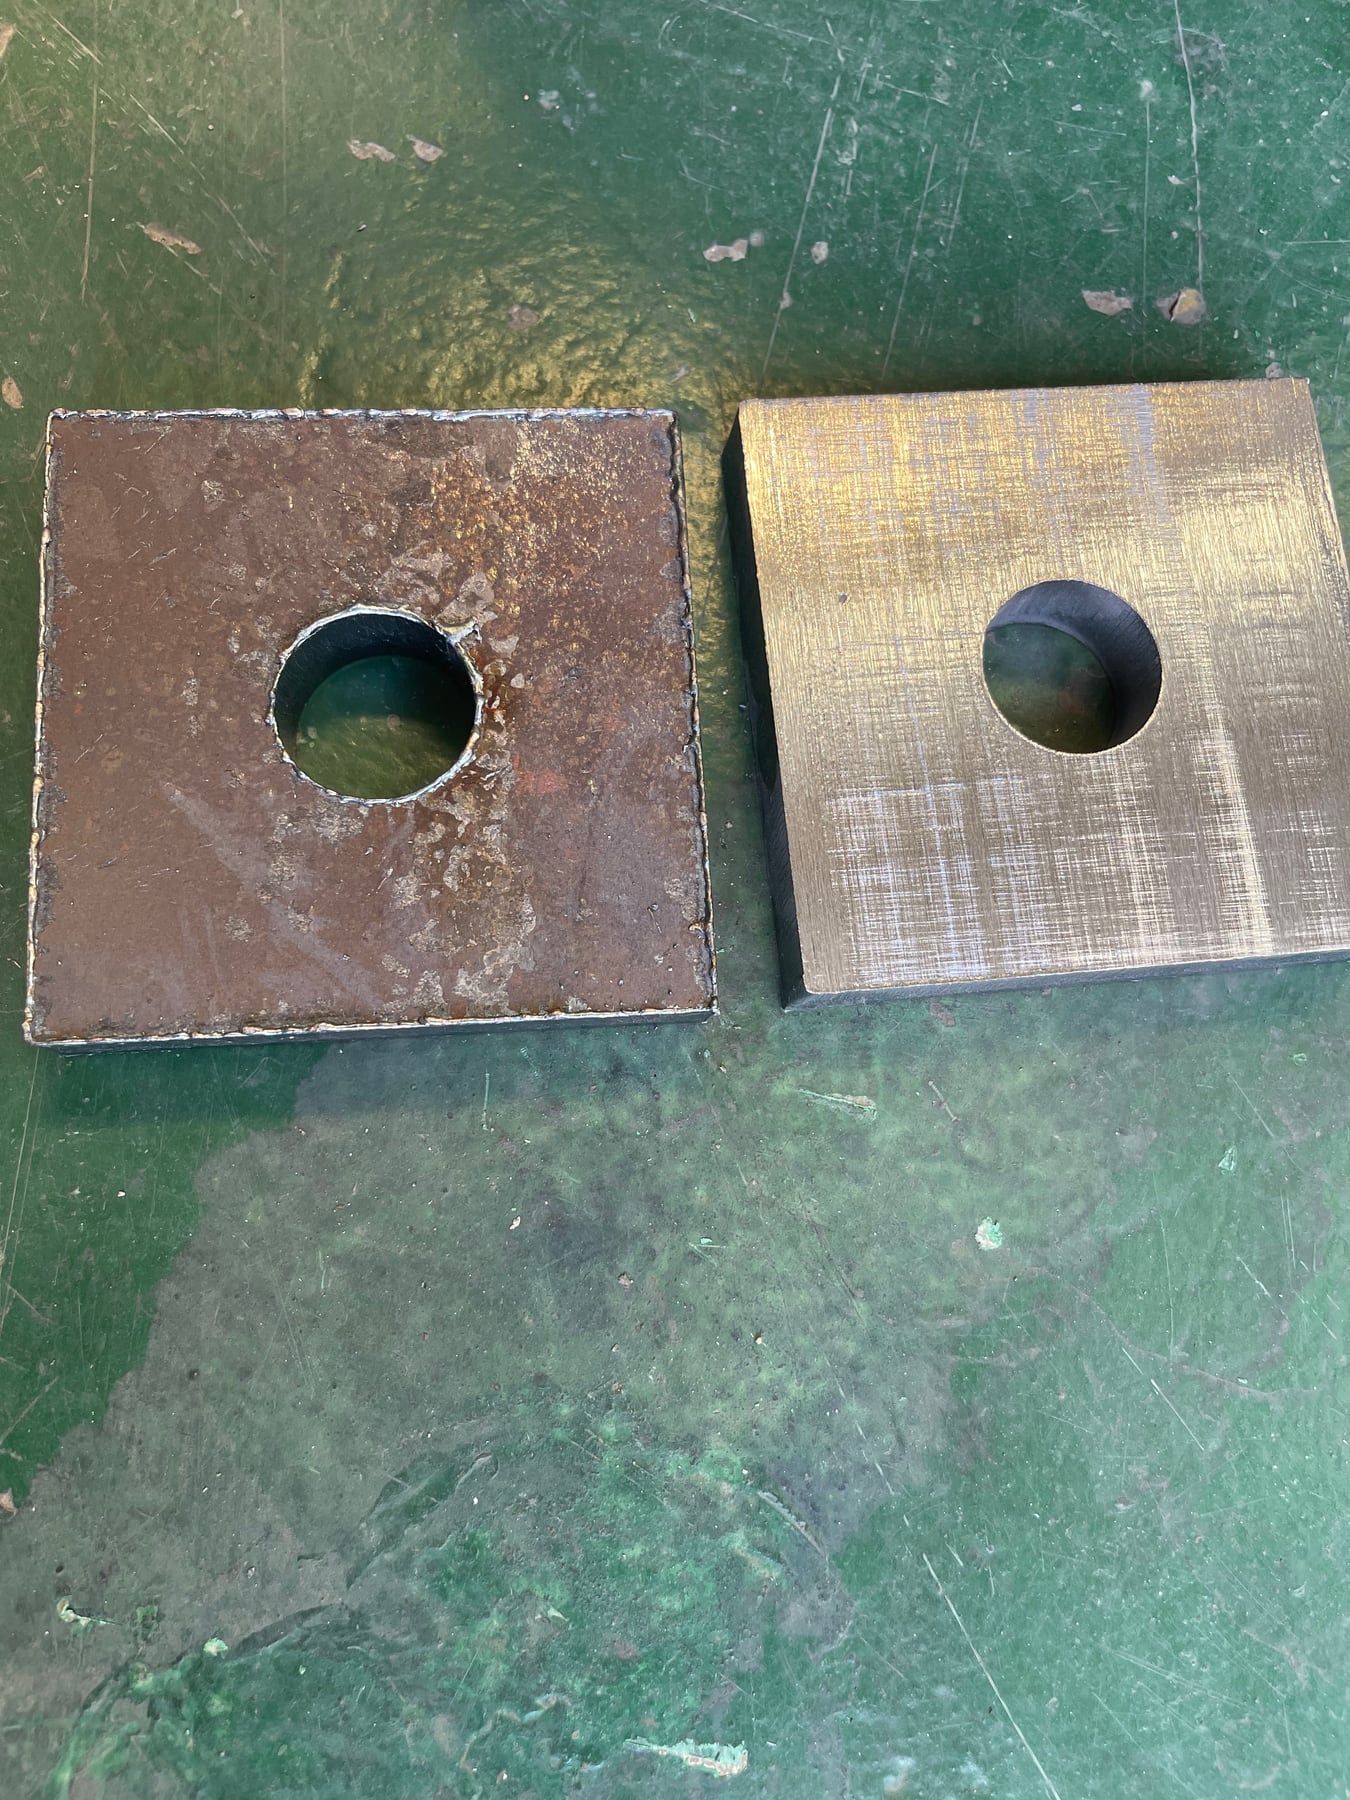
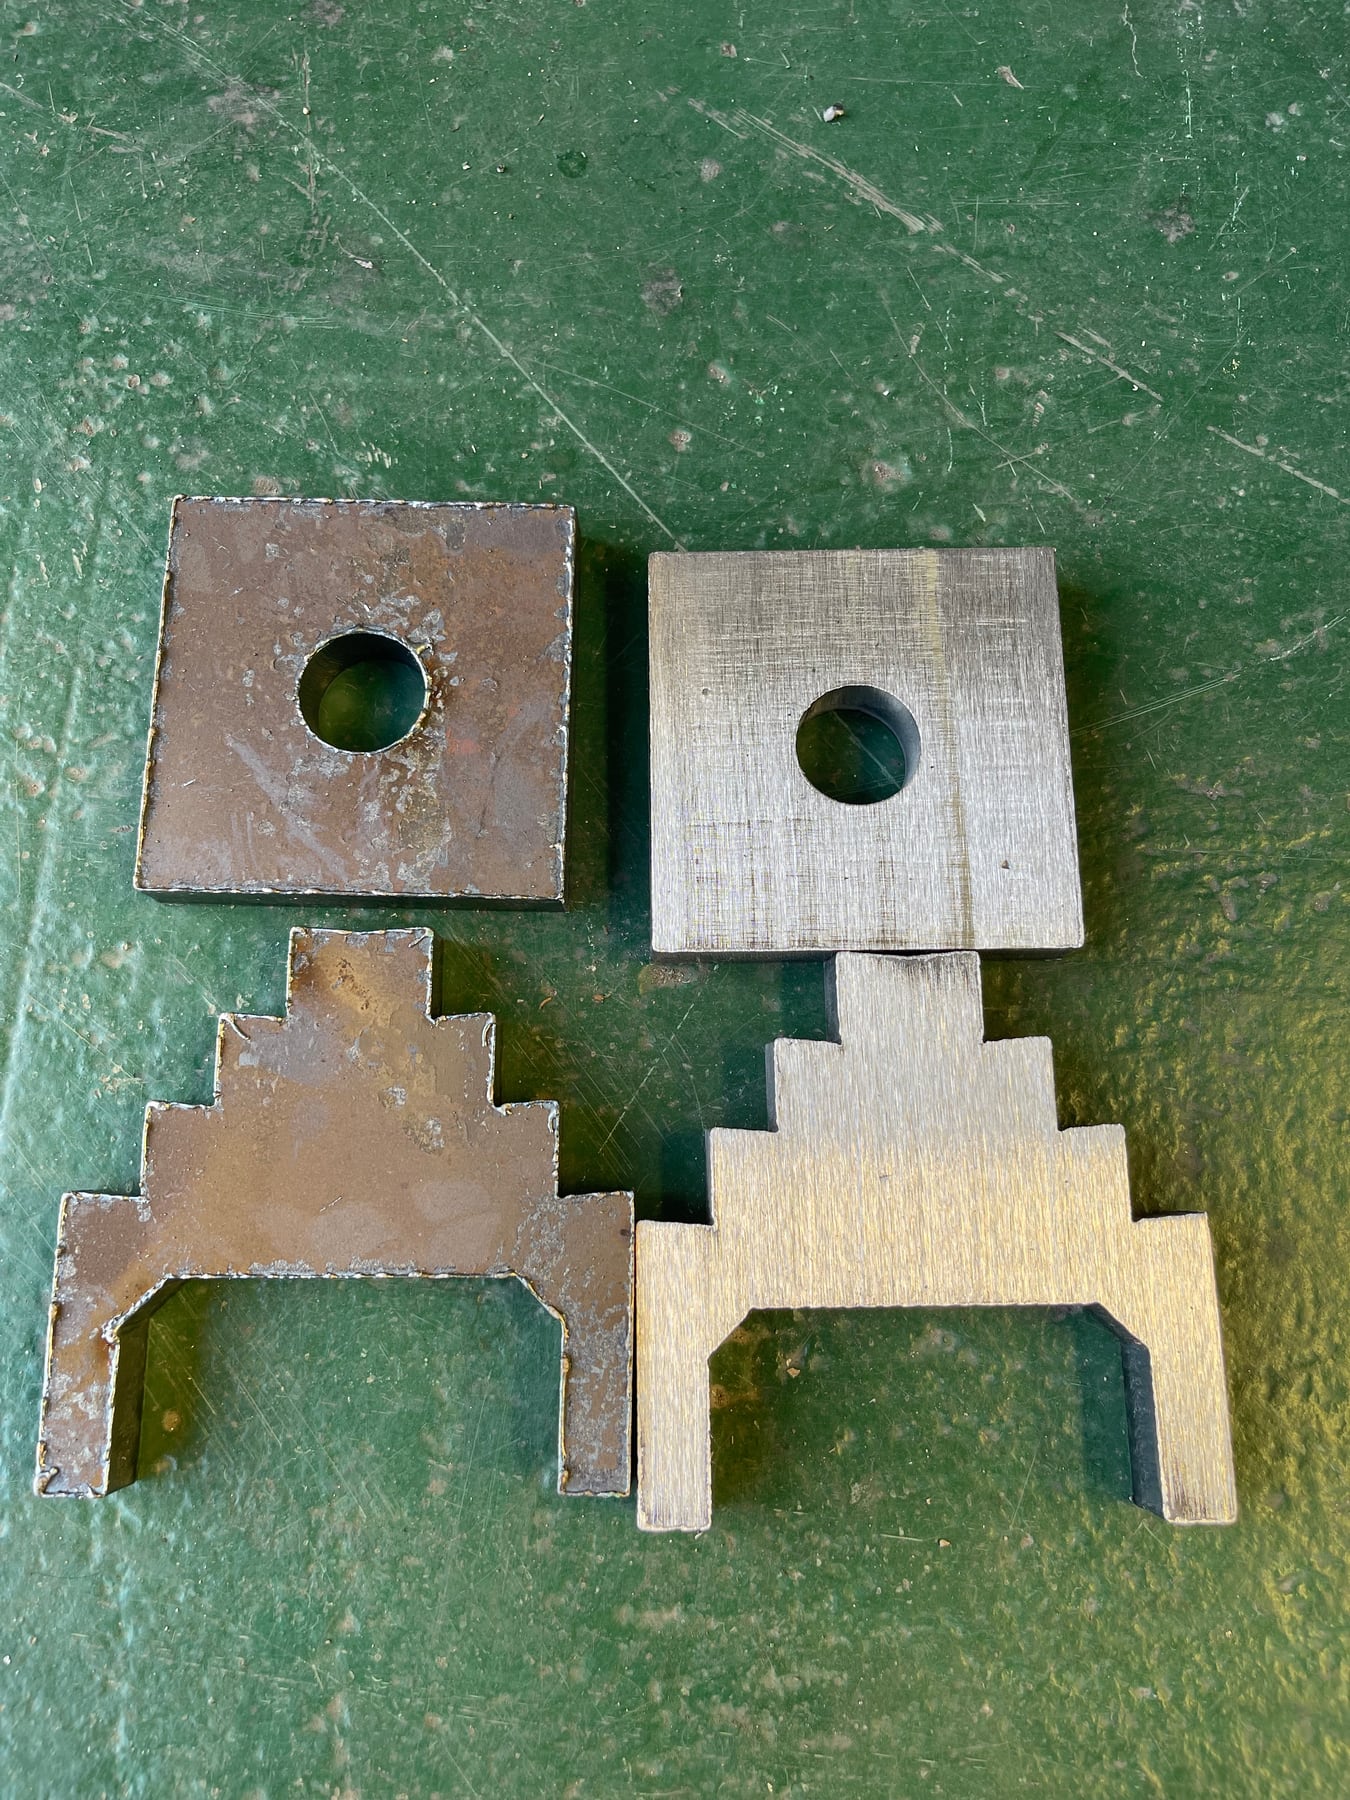
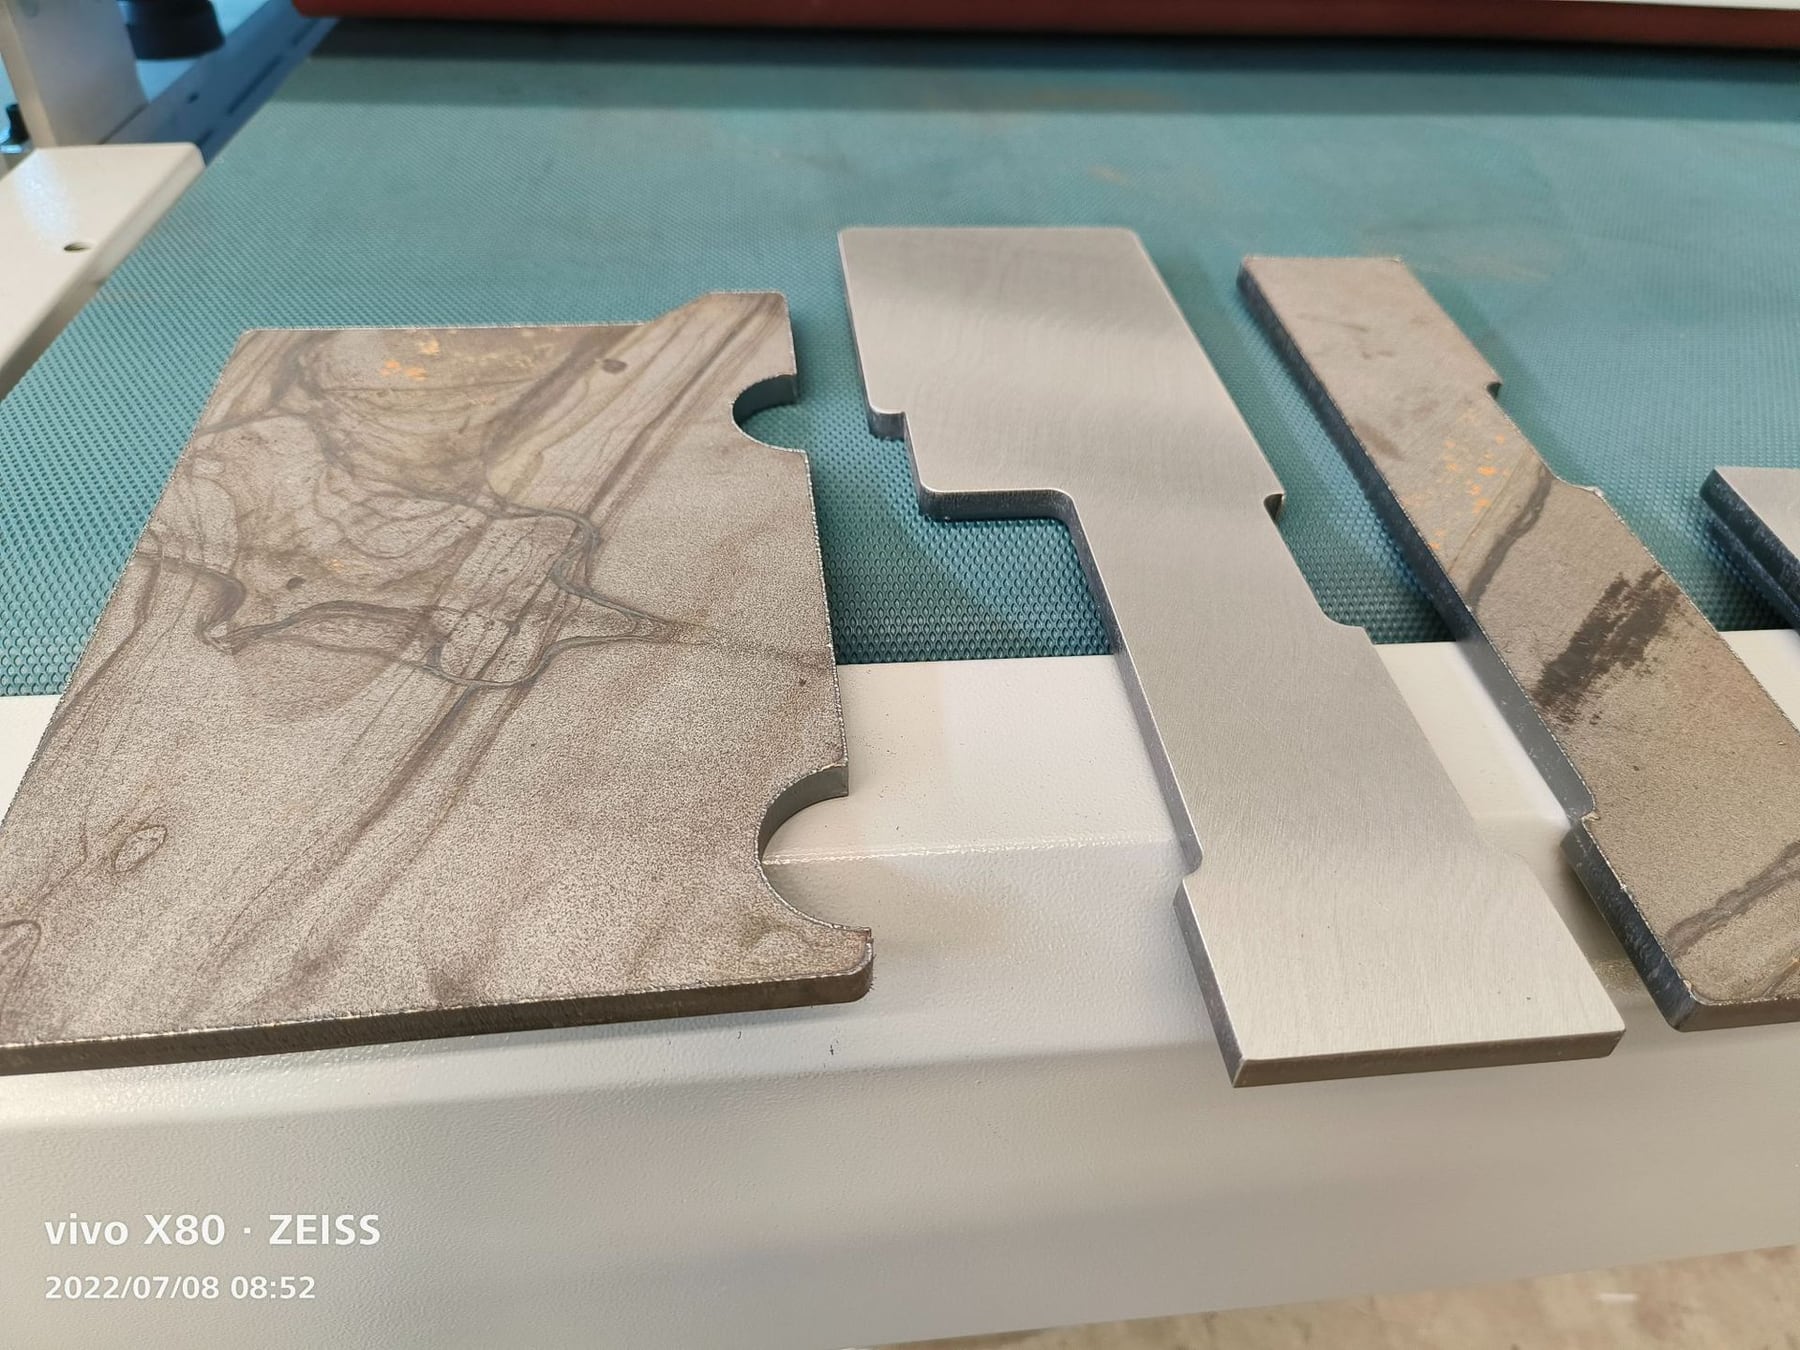
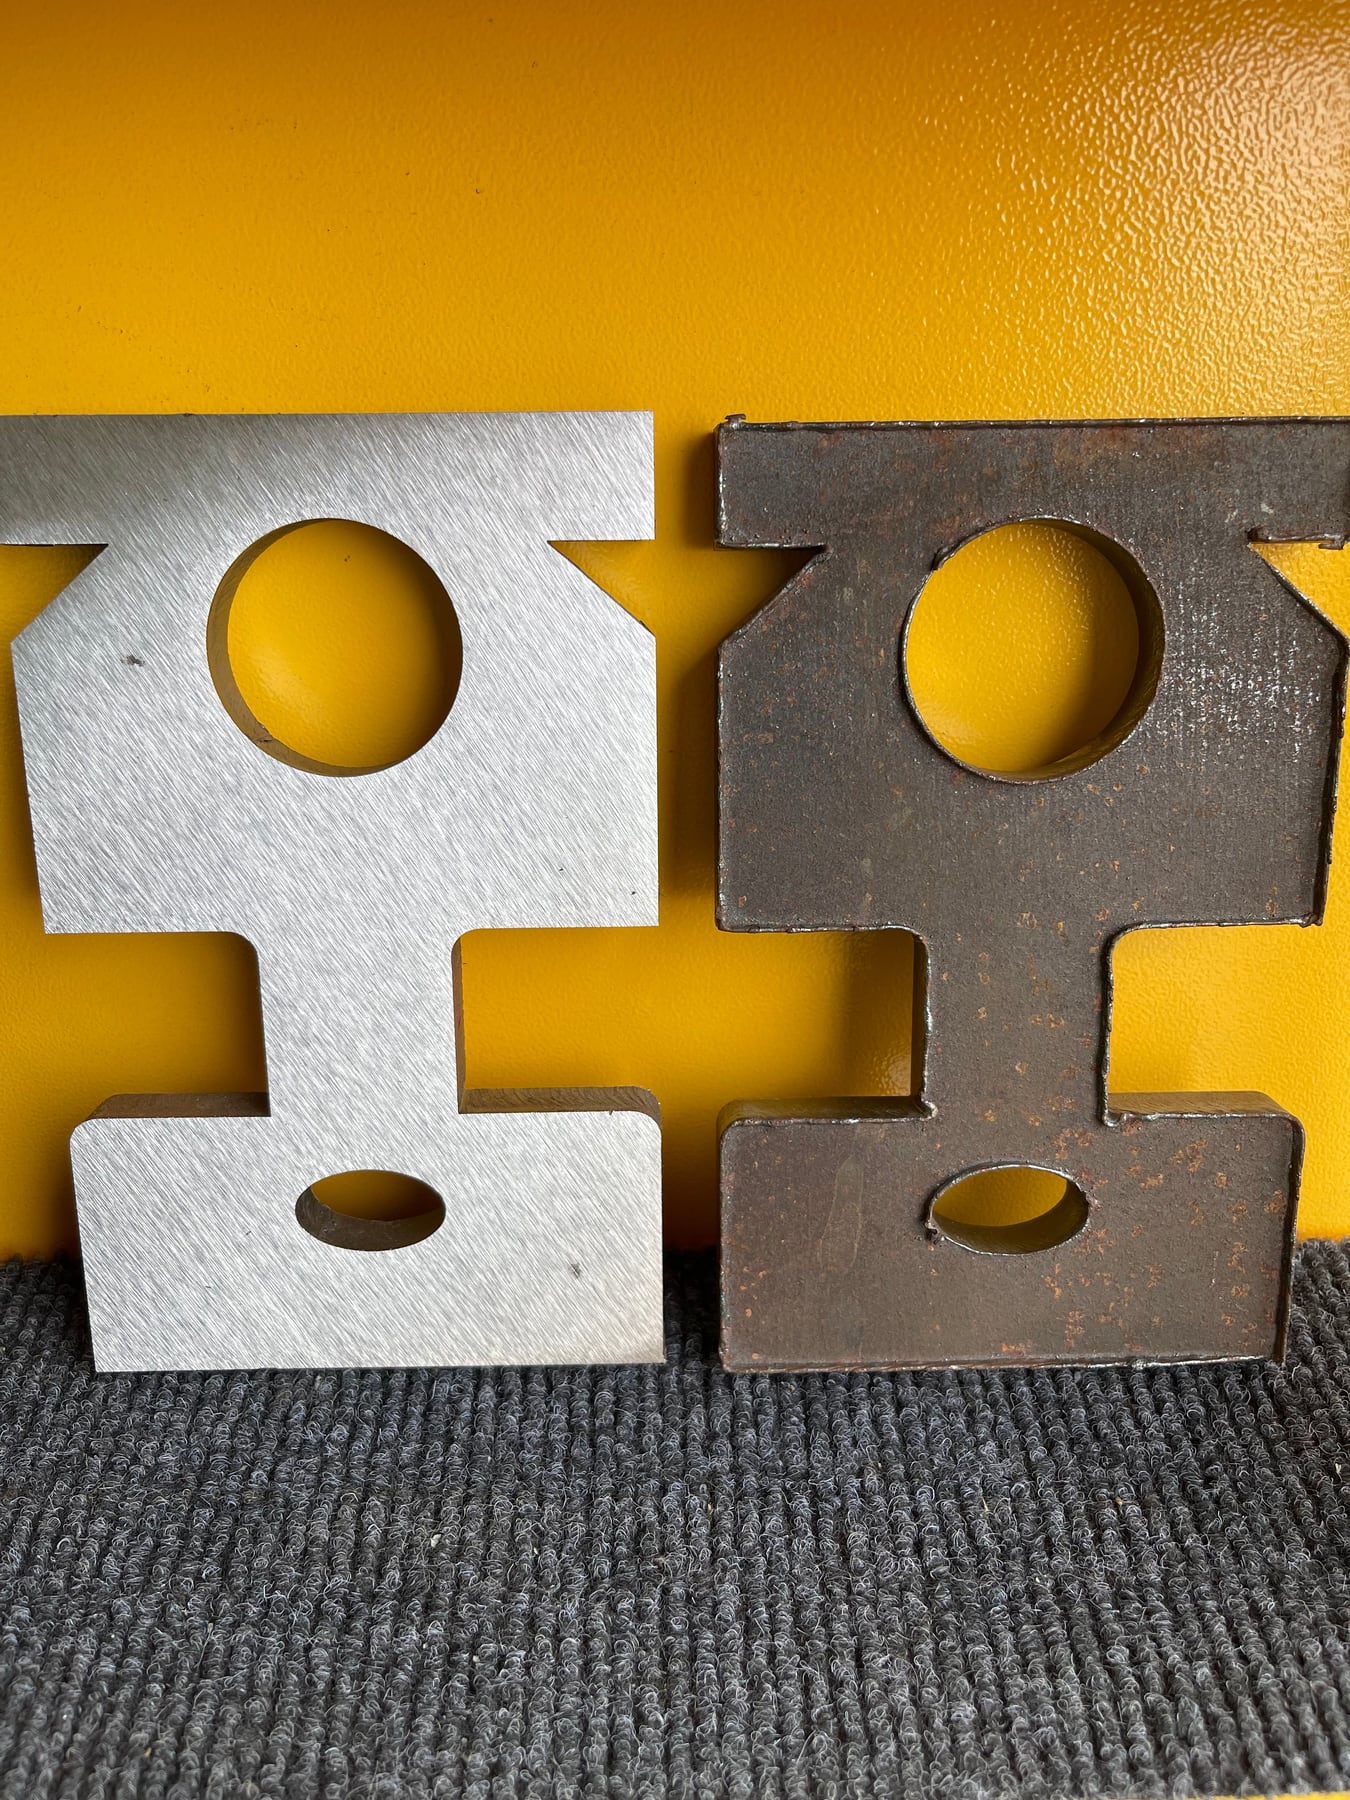
Separate profilierte Muster zeigen ursprüngliche und bearbeitete Oberflächenzustände.
Ursprüngliches Muster links · Bearbeitetes Muster in der MitteBearbeitetes Muster links · Ursprüngliche Oberfläche rechts
Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.
Kann eine normale Schleifband-Entgratmaschine starke Plasmaschneidschlacke entfernen?
Nicht immer. Bei großen Schlackenanhaftungen ist vor der R-Schleifbandentgratung eine C-Stufe mit Legierungshämmern zur Schneidschlackenentfernung zu prüfen. Eine Musterteilprüfung ist erforderlich, da Schlackengröße und Haftung von Schneidparametern und Werkstoff abhängen.
Benötigt jede dicke Platte eine C-Station?
Nein. Die Plattendicke allein bestimmt die Station nicht. Ein dickes lasergeschnittenes Teil mit normalen Graten kann mit R oder R-R bearbeitet werden, während ein dünneres plasmageschnittenes Teil mit fest anhaftender Schlacke C-R benötigen kann.
Kann dieselbe Maschine auch Kanten verrunden?
Ja, wenn eine S-Station mit rotierenden Walzenbürsten in einer geeigneten Reihenfolge wie C-R-S-R enthalten ist. Das erreichbare Ergebnis hängt von Teilegeometrie, Werkstoff, Gratzustand und dem vorgegebenen Kantenradius ab.
Benötigte Angaben für eine Prozessempfehlung im Schwermaschinenbau
Werkstoffgüte, Plattendicke und Teilegewicht.
Plasma-, Brenn-, Laser- oder anderes Schneidverfahren.
Fotos von Schlackenanhaftungen, Grathöhe und beiden Seiten des Teils.
Kleinste und größte Werkstückabmessungen.
Gefordertes Kantenergebnis, Oberflächenzustand und Folgeprozess.
Tagesmenge, Beschickungsverfahren, Arbeitsbreite und Absaugungsanforderungen.
Recommended Finishing Workflow for This Application
Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.
Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.
BurrsSharp EdgesOxide Layer
Recommended Processes
Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.
DeburringEdge RoundingSurface Finishing
Selection Information Needed
Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.
MaterialSizeCapacity
QintelliM Station Logic
Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.
RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.
QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.