
Kategorien
Kategorien

Präzisionsfertigung

QintelliM Lösungen zum Entgraten und zur Oberflächenbearbeitung unterstützen Präzisionsfertiger dabei, feine Grate zu entfernen, scharfe Kanten zu verrunden und CNC-gefertigte, gestanzte und gravierte Metallteile gleichmäßig zu bearbeiten.
Präzisionsfertigung
Anwendungsdetails

Entgraten und Oberflächenbearbeitung in der Präzisionsfertigung

Präzisionsfertigungsbetriebe benötigen vor der Montage, Beschichtung oder Endkontrolle eine zuverlässige Gratentfernung, kontrollierte Kantenverrundung und gleichmäßige Oberflächenbearbeitung. QintelliM Anlagen unterstützen die wiederholbare Bearbeitung von CNC-gefertigten Teilen, Stanzteilen, gravierten Teilen sowie kleinen bis mittelgroßen Metallkomponenten.

Typische Herausforderungen bei der Nachbearbeitung

  • Feine Grate an gefrästen, gebohrten, gestanzten oder lasergeschnittenen Präzisionsteilen.
  • Scharfe Kanten, die Handhabung, Beschichtungshaftung oder Passung bei der Montage beeinträchtigen.
  • Ungleichmäßige Bürst- oder Polierspuren sowie Oxidrückstände nach dem Schneiden und der spanenden Bearbeitung.
  • Kleinserien, die flexible Prozesskombinationen und schnelle Anpassungen erfordern.

Empfohlene Prozessfolge

Für Präzisionskomponenten empfiehlt QintelliM üblicherweise zunächst das Entgraten mit Schleifbändern an R-Stationen, anschließend das Kantenverrunden mit rotierenden Walzenbürsten an S-Stationen für gleichmäßige Konturen und abschließend Bürst- oder Polierstationen für die Endoberfläche. Die Stationskombination wird nach Werkstoff, Grathöhe, Oberflächenanforderungen und Produktionsmenge gewählt.

Teiletyp Hauptanforderung Empfohlene QintelliM Lösung
CNC-gefertigte Aluminium- oder Stahlteile Feine Grate und scharfe Kanten S-Maschine zum Kantenverrunden oder RS/RRS-Konfiguration zum Entgraten
Gestanzte Präzisionskomponenten Kantengrate und Oberflächenkratzer RRS-System zum Entgraten und Kantenverrunden
Dekorative oder sichtbare Metallteile Gleichmäßige Oberfläche und Polierqualität RRW-Konfiguration zum Entgraten, Bürsten und Polieren

REALE MUSTERBEARBEITUNG

Ergebnisse der Bearbeitung von Kundenmustern

Fotos aus QintelliM Versuchen mit Kundenmustern. Die Ergebnisse hängen vom Werkstoff, Eingangszustand und den Anforderungen an die Nachbearbeitung ab.

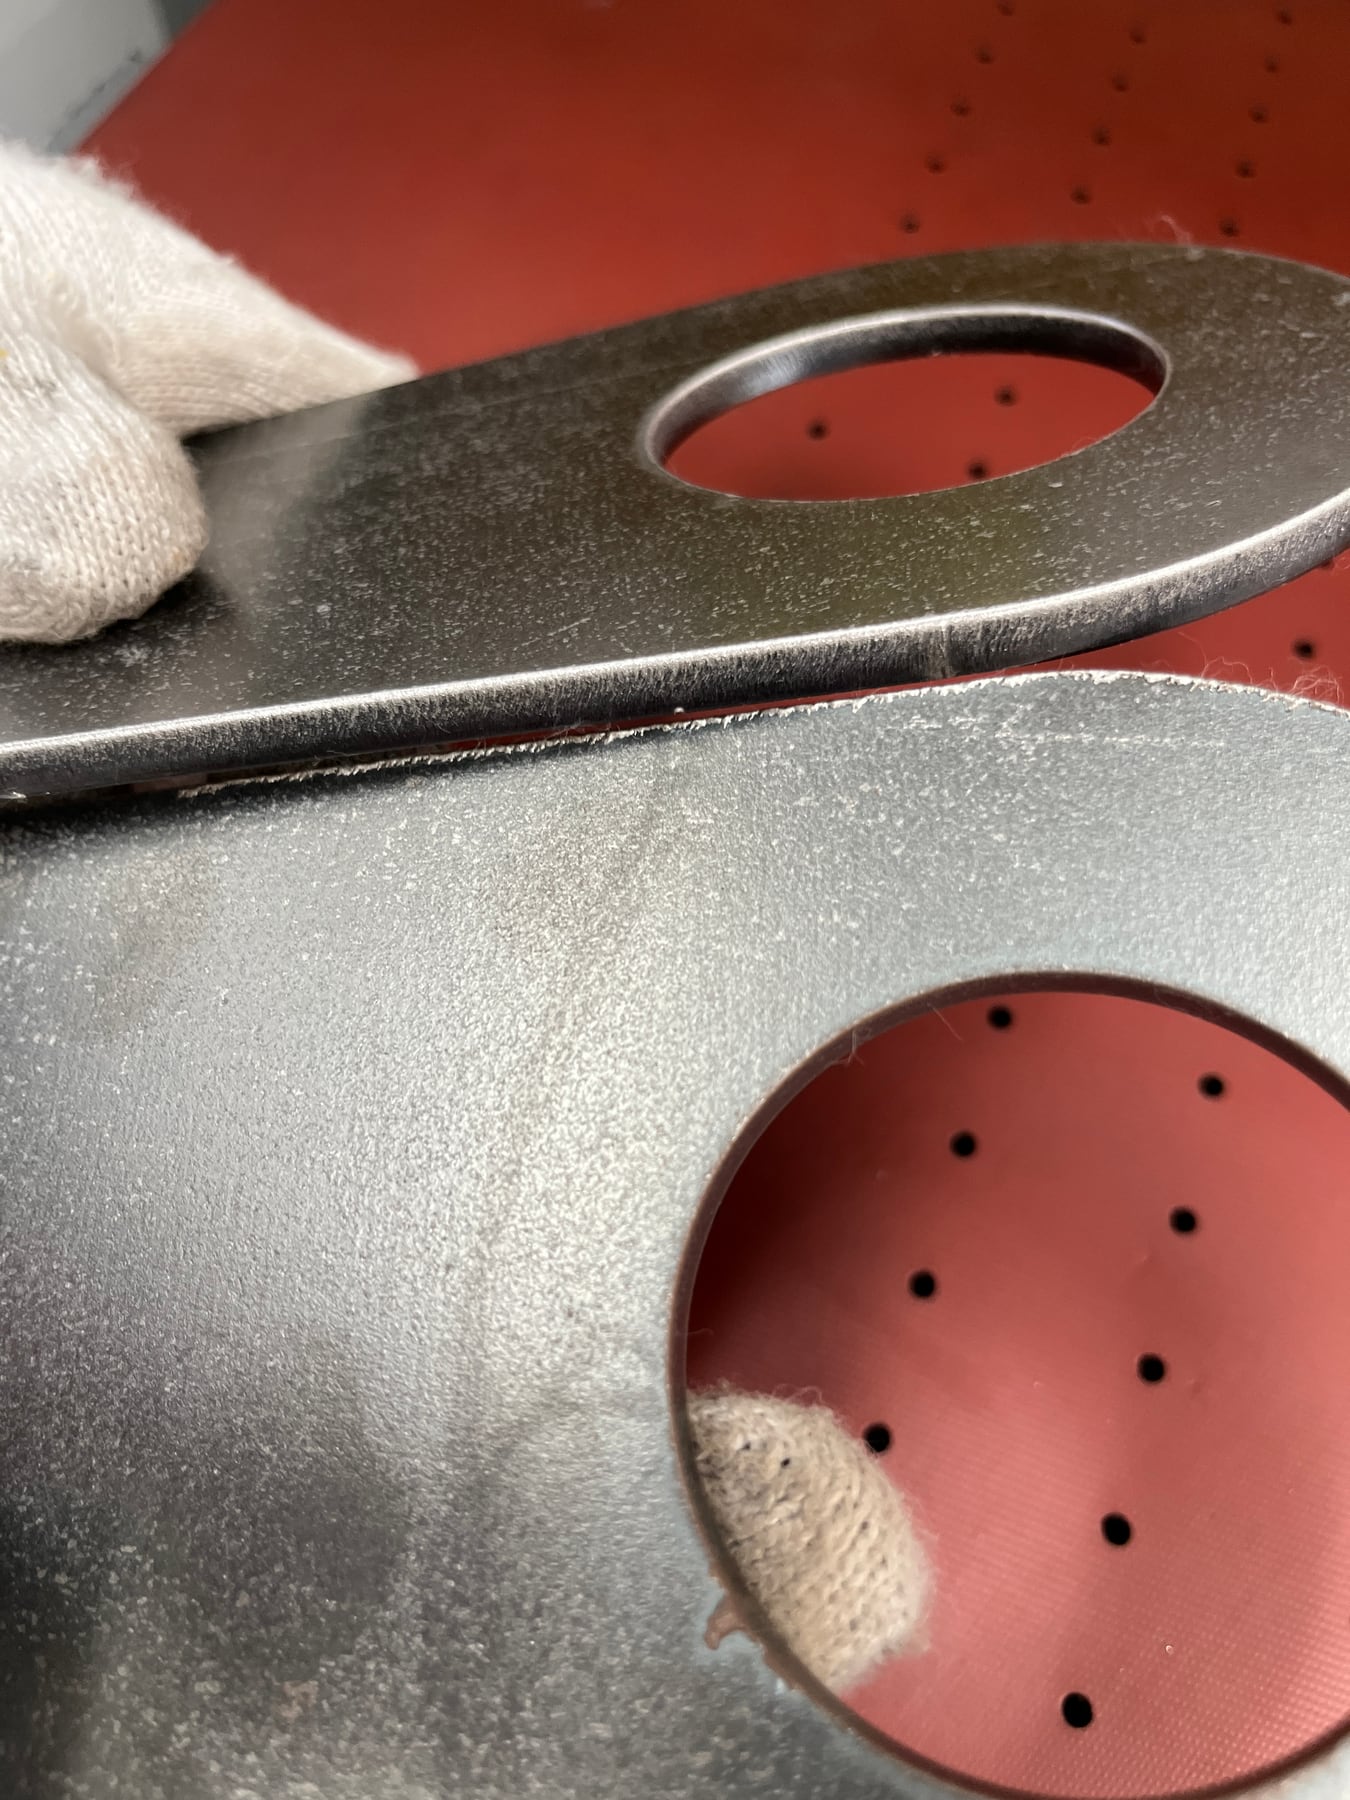
Detail einer profilierten Kante

Die Nahaufnahme zeigt den Kantenzustand des Musters und die sichtbare Bearbeitungsstruktur.

Profilierte Kante – Nahaufnahme
Nahaufnahme der profilierten Kante

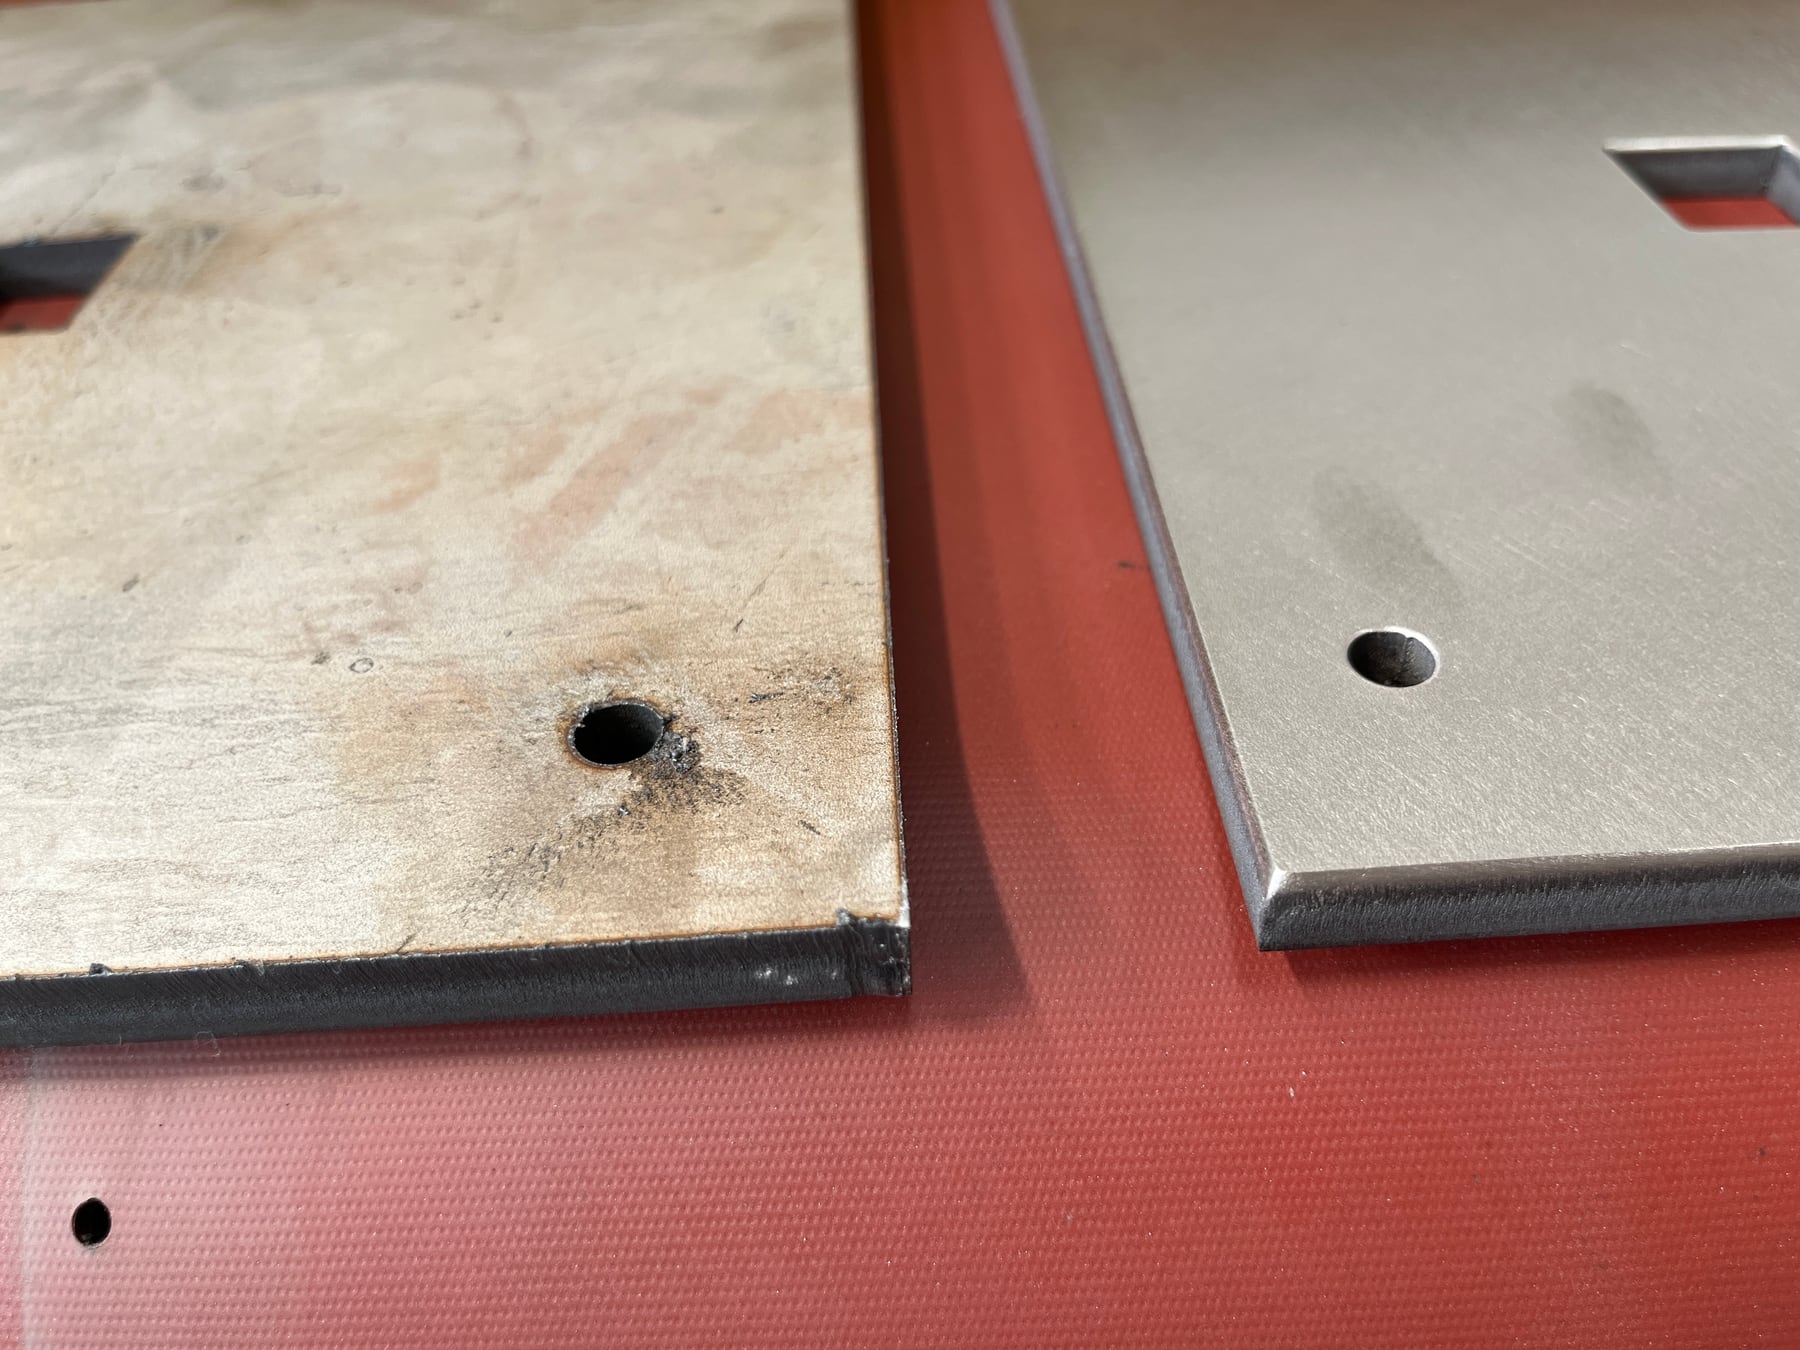
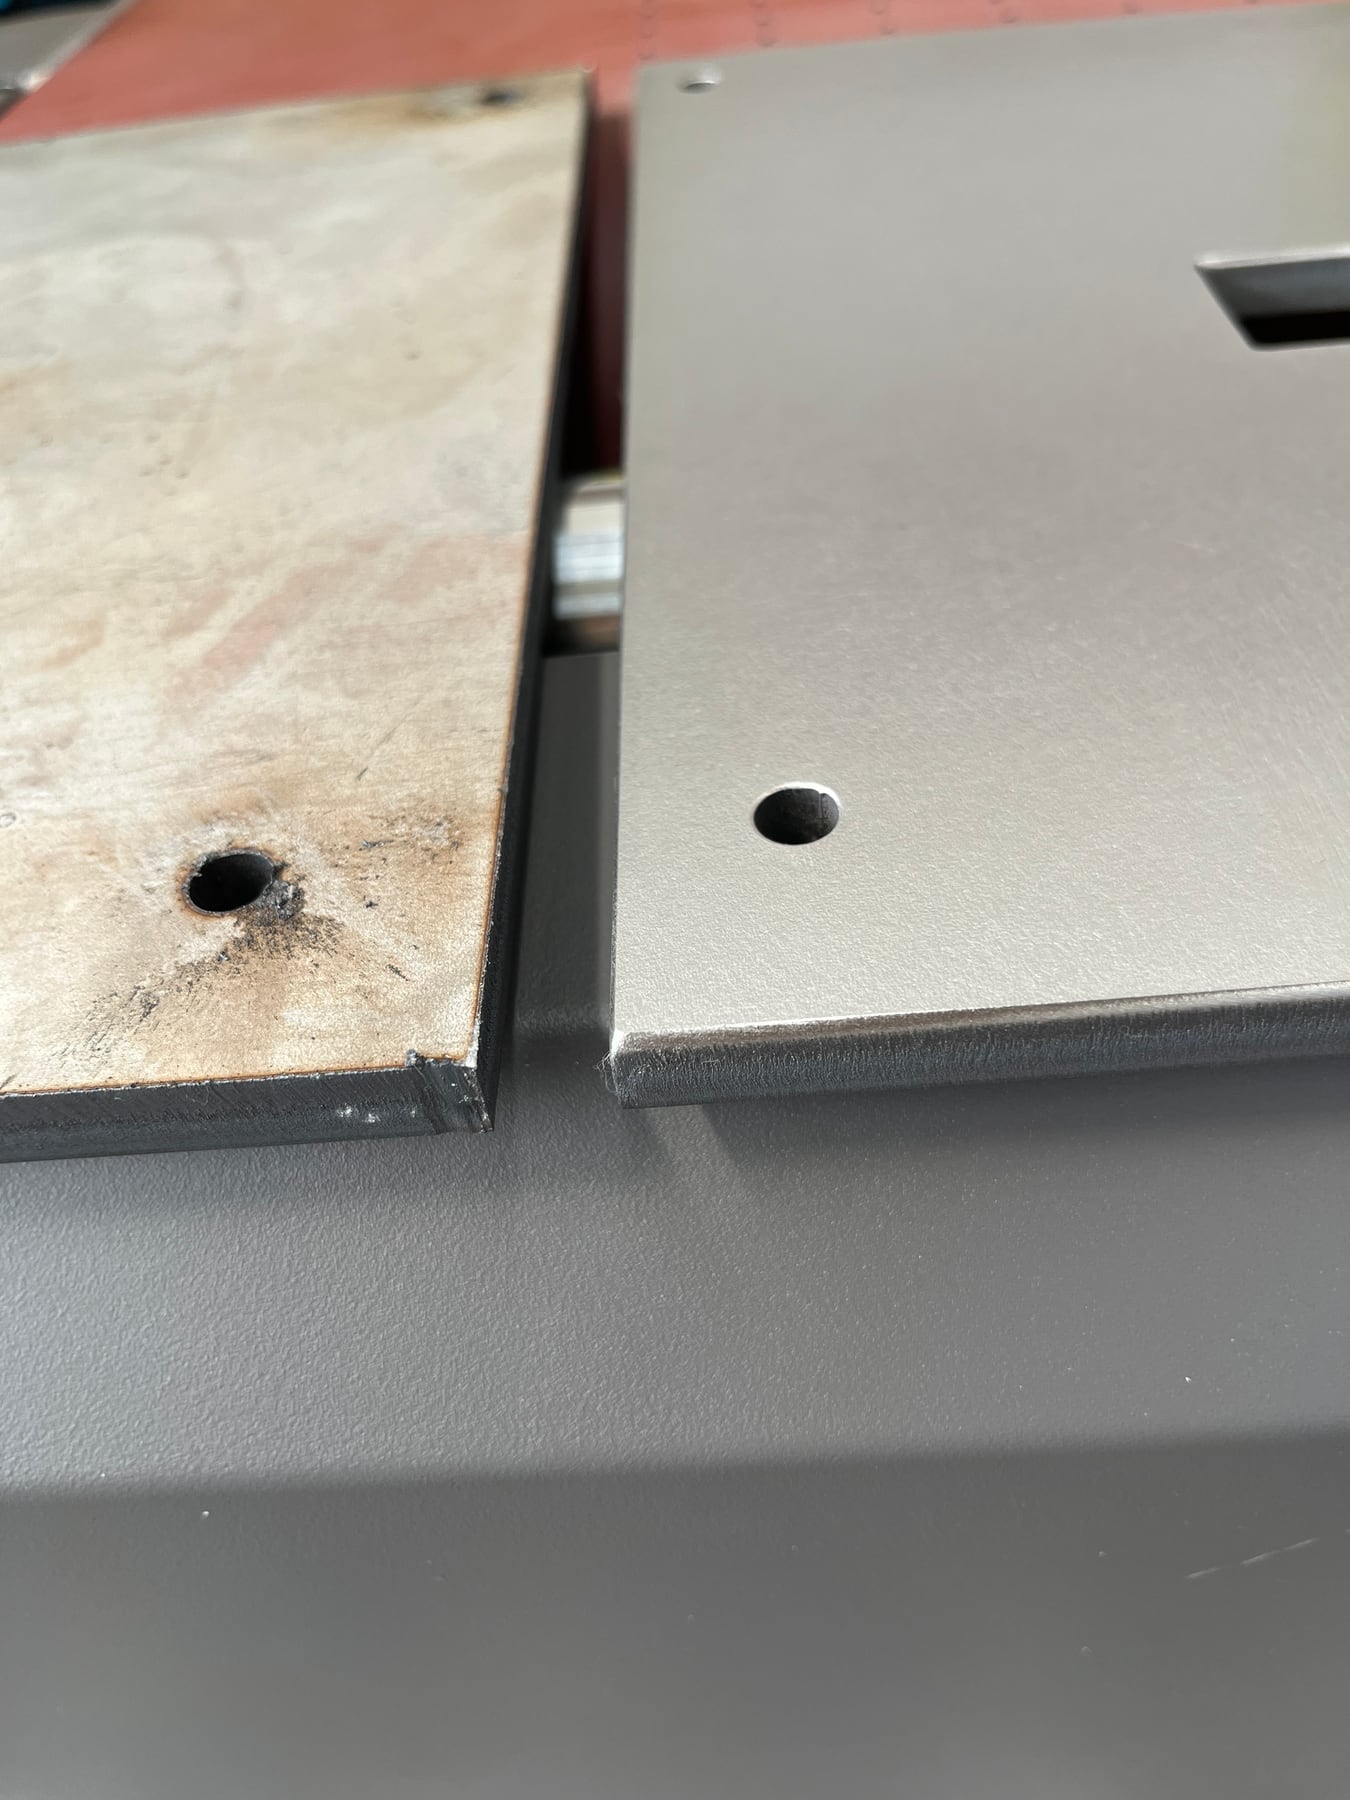
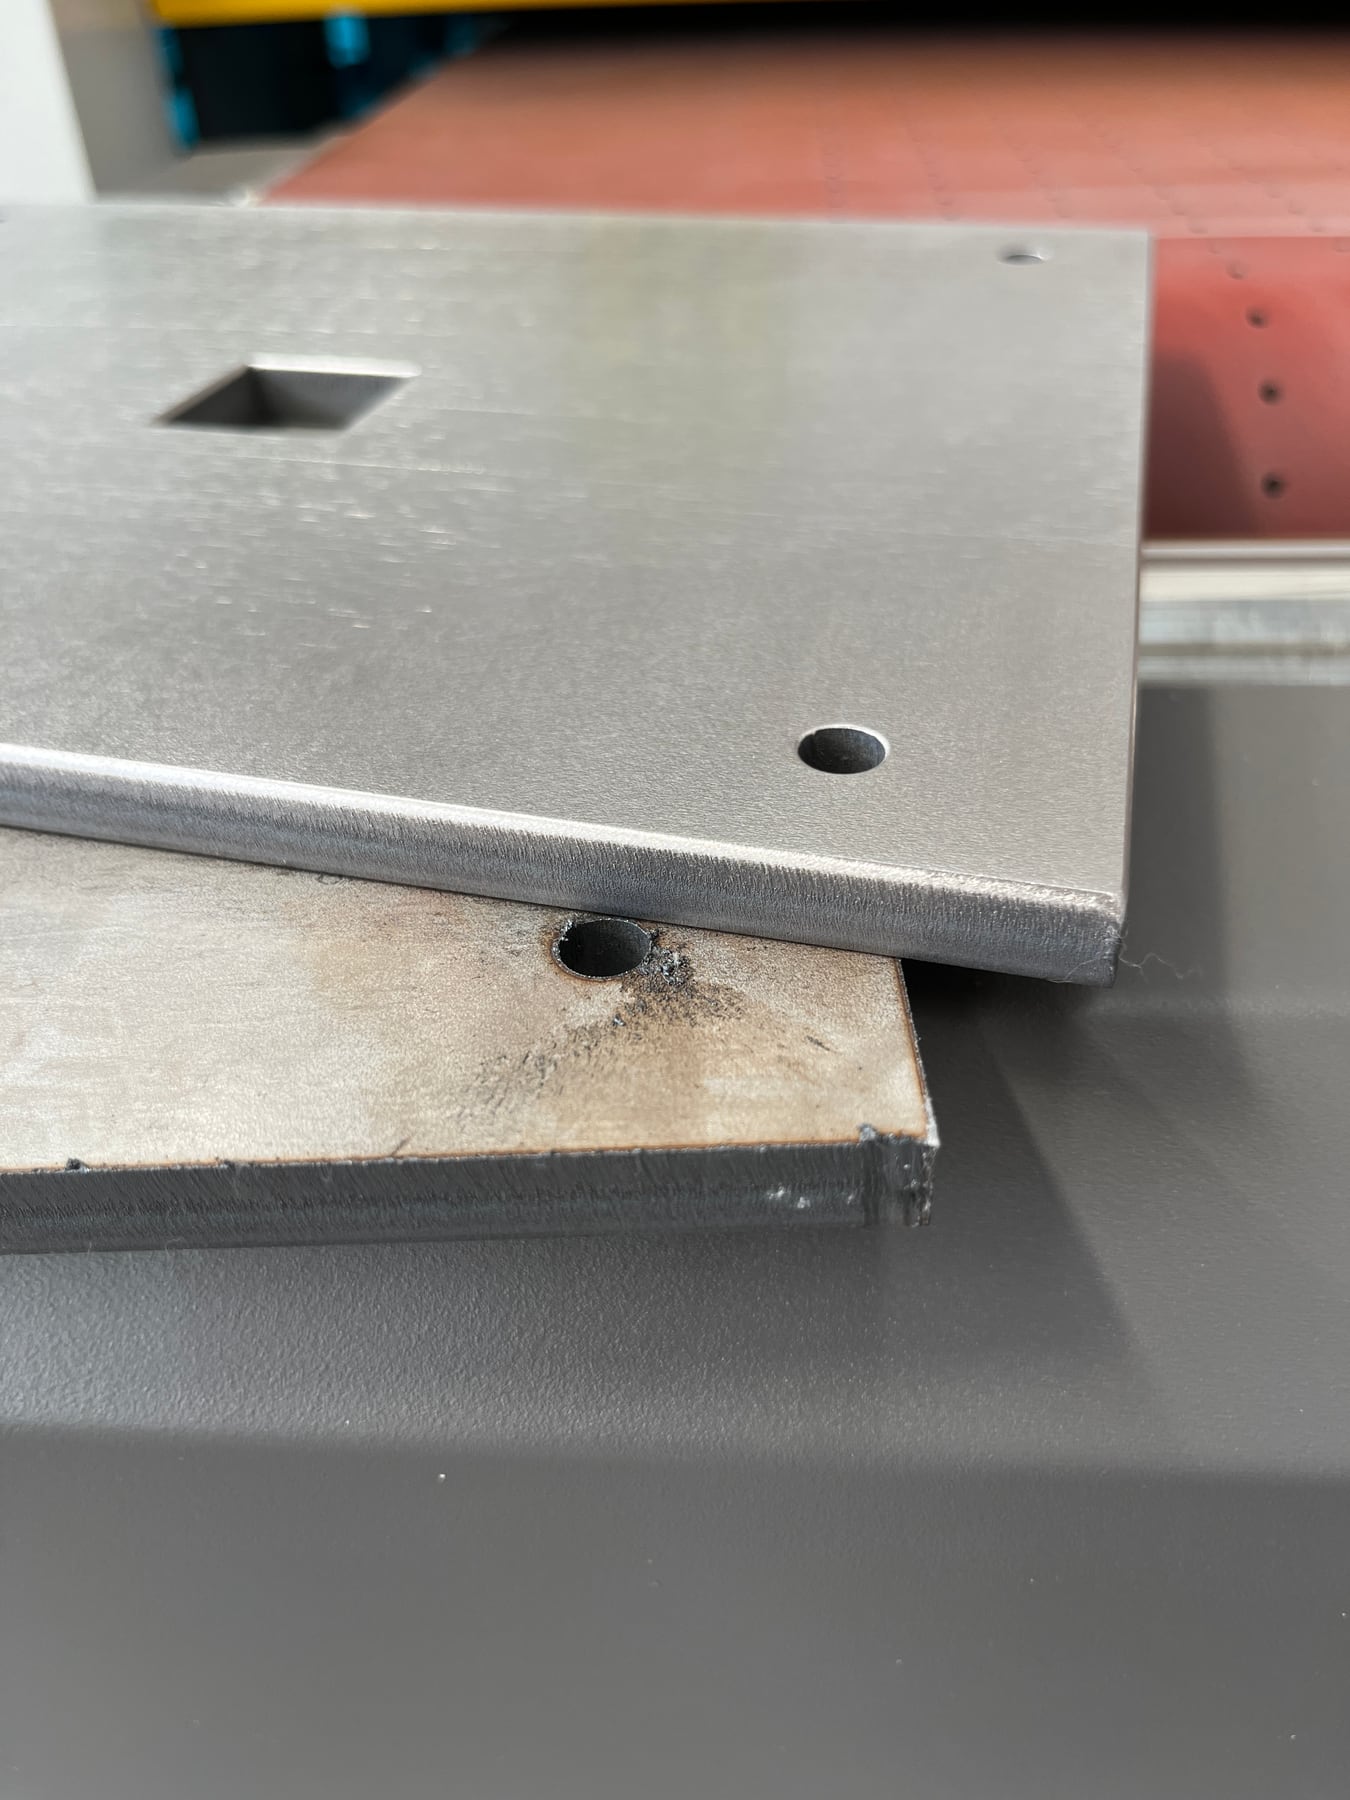
Details von Plattenöffnungen und Konturen

Gesamtansichten, Öffnungsdetails und Ansichten gestapelter Teile dokumentieren denselben Satz von Plattenmustern.

Plattenöffnungen und Konturen – Gesamtansicht der Muster
Gesamtansicht des Plattenmustersatzes
Plattenöffnungen und Konturen – Öffnungs- und Kantenvergleich
Vergleich von Plattenöffnung und Kante
Plattenöffnungen und Konturen – gestapelte Teile, bearbeitetes Muster oben
Detail gestapelter Teile – bearbeitetes Muster oben

Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.

Musterbewertung anfragen

Passende Maschinen

Für unterschiedliche Präzisionsteile empfiehlt QintelliM Arbeitsbreite, Förderplattform und Stationskombination anhand von Musterteilen, Zeichnungen und der geforderten Endoberfläche. QintelliM kontaktieren um einen geeigneten Entgrat- und Oberflächenprozess für Ihre Präzisionsfertigung festzulegen.

Application-Based Machine Selection

Recommended Finishing Workflow for This Application

Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.

Typical Workpiece Problems

Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.

BurrsSharp EdgesOxide Layer

Recommended Processes

Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.

DeburringEdge RoundingSurface Finishing

Selection Information Needed

Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.

MaterialSizeCapacity

QintelliM Station Logic

Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.

RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.

QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.