QintelliM Maschinen zum Entgraten, Kantenverrunden und zur Oberflächenbearbeitung unterstützen Hersteller neuer Energietechnik bei Batteriewannen, Rahmen, Halterungen, Gehäusen, Wärmemanagementteilen und weiteren Metallkomponenten mit Anforderungen an gleichmäßige Kanten und Beschichtungsvorbereitung.
Anwendungsdetails
Entgraten und Oberflächenbearbeitung für die neue Energietechnik
In der Fertigung neuer Energietechnik werden Batteriewannen, Gehäuse, Rahmen, Halterungen, Abdeckungen, Komponenten für das Wärmemanagement und weitere Metallteile eingesetzt. Sie entstehen durch Laserschneiden, Lochen, Stanzen, Zerspanen, Biegen und Schweißen. Vor dem Beschichten, Schweißen, Abdichten, Montieren oder Prüfen können eine kontrollierte Gratentfernung, Kantenverrundung und Oberflächenvorbereitung erforderlich sein.
QintelliM ist Hersteller von Anlagen zum Metallentgraten und zur Oberflächenbearbeitung und konfiguriert automatisierte Systeme für Aluminium, Kohlenstoffstahl, Edelstahl und kundenseitig validierte Fertigung mit verschiedenen Werkstoffen. Die Maschinenauswahl sollte sich nach tatsächlicher Teilegeometrie, Werkstoff, Gratzustand, gefordertem Kantenergebnis, sichtbarer Oberfläche und Werkstückhaltung auf dem Förderband richten – nicht allein nach der Branche.
Typische Komponenten und Bearbeitungsanforderungen in der neuen Energietechnik
Komponententyp
Häufige Bearbeitungsanforderung
Prozessziel
Batteriewannen und Gehäuse aus Aluminium
Feine Grate, scharfe Kanten, Kratzer und Förderung nichtmagnetischer Teile
Kontrolliertes Entgraten und Kantenverrunden mit geeigneter Vakuum-Werkstückhaltung
Stahlrahmen und strukturelle Halterungen
Laserschneidgrate, Oxidrückstände und scharfe Konturen
Gleichmäßige Kanten und Oberflächen vor dem Schweißen, Beschichten oder Montieren herstellen
Platten und Abdeckungen für das Wärmemanagement
Feine Grate an Bohrungen, Schlitzen und Ausschnitten
Grate reduzieren und dabei Ebenheit sowie Funktionsflächen schützen
Sichtbare Schränke und Geräteverkleidungen
Uneinheitliche Bürstrichtung, Kratzer oder unterschiedliche Optik
Nach dem Entgraten den benötigten W-Prozess zum Bürsten oder Polieren ergänzen
Empfohlene Kombinationen aus R-, S- und W-Stationen
Eine R-Station verwendet Schleifbänder zur ersten Gratentfernung und Oberflächenvorbereitung. Eine S-Station verrundet Außenkonturen und zugängliche Innenmerkmale mit rotierenden Walzenbürsten gleichmäßig. Eine W-Station nutzt eine Bürsten- oder Polierwalze für die gewählte Endoberfläche.
R-S: geeignet für viele laser- oder stanzgeschnittene Teile, die entgratet und an den Kanten verrundet werden müssen.
R-R-S: zu prüfen, wenn vor dem Kantenverrunden eine stärkere oder zweistufige Entgratung erforderlich ist.
R-S-W: für Entgraten, Kantenverrunden und abschließendes Bürsten oder Polieren in einer Linie.
R-R-W: für stärkere Entgratung mit anschließendem sichtbarem Bürsten- oder Polierfinish, wenn keine S-Kantenverrundung vorgesehen ist.
Die S-Station verrundet Kanten; sie erzeugt keine Fase. Fordert eine Zeichnung eine definierte spanend erzeugte Fase, muss der Hersteller ein für diese Geometrie geeignetes Verfahren einsetzen.
Förderplattform für Aluminium und unterschiedliche Werkstoffe auswählen
Viele Komponenten der neuen Energietechnik bestehen aus Aluminium oder enthalten dünne, nichtmagnetische Verkleidungen. Eine A-Plattform mit Vakuum-Werkstückhaltung kann geeignete nichtmagnetische Teile halten, wenn ausreichend ebene Kontaktfläche vorhanden ist. Eine M-Plattform mit magnetischer Werkstückhaltung wird für geeignete ferromagnetische Stahlteile verwendet. Eine A-M-Plattform kombiniert magnetische und Vakuum-Werkstückhaltung. Die tatsächliche Anordnung und wirksamen Halteflächen sind projektspezifisch und für die Werkstücke und Anwendungen im Produktionsmix zu bestätigen.
Bei Teilen mit großen Öffnungen, tiefen Umformungen, begrenzter ebener Fläche oder kleinen Abmessungen muss die Vakuumhaltung validiert werden. Die kleinsten Teile und ungünstigsten Geometrien sollten in die Musterteilprüfung einbezogen werden.
REALE MUSTERBEARBEITUNG
Ergebnisse der Bearbeitung von Kundenmustern
Fotos aus QintelliM Versuchen mit Kundenmustern. Die Ergebnisse hängen vom Werkstoff, Eingangszustand und den Anforderungen an die Nachbearbeitung ab.
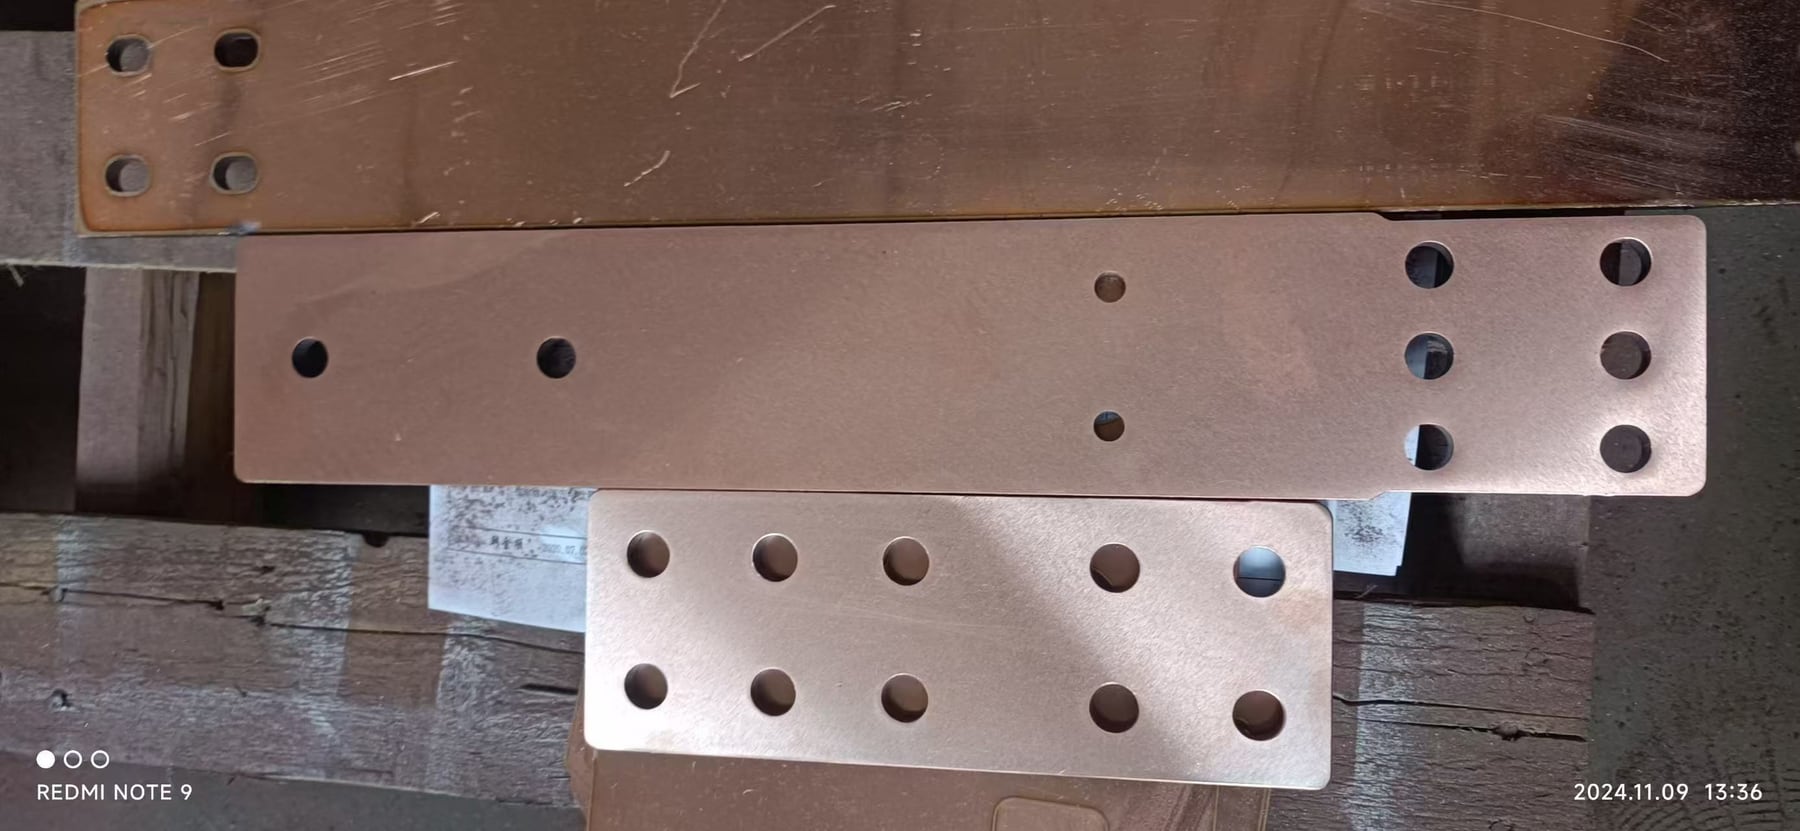
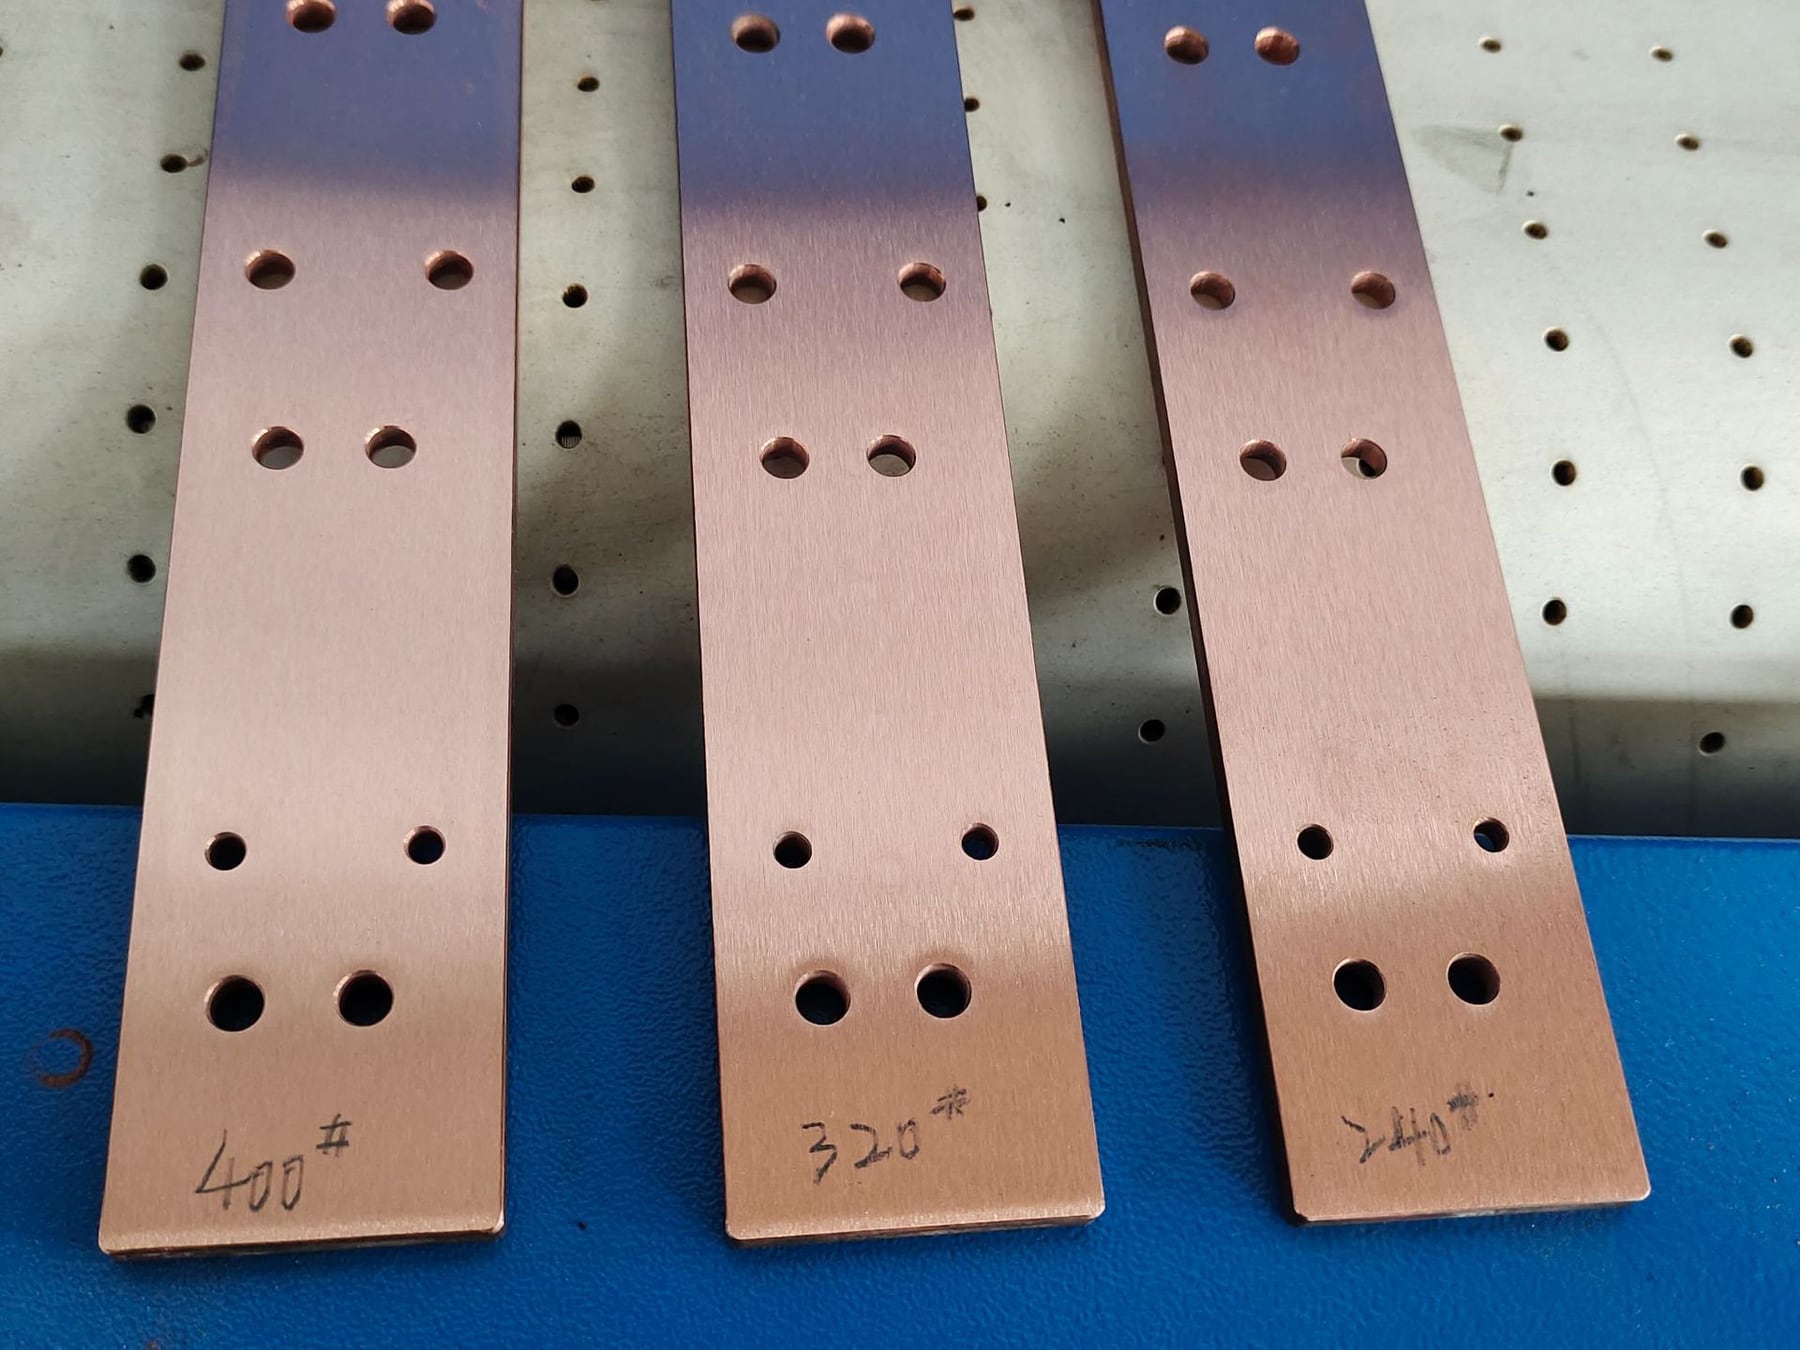
Kupferstreifen und perforierte Plattenmuster
Kupferstreifen und perforierte Platten veranschaulichen Oberflächenbearbeitung und verschiedene Strukturbeispiele.
Ursprüngliche Oberfläche am oberen Streifen · Bearbeitete Muster darunterVerschiedene Oberflächenmuster – kein Vorher-Nachher-Paar
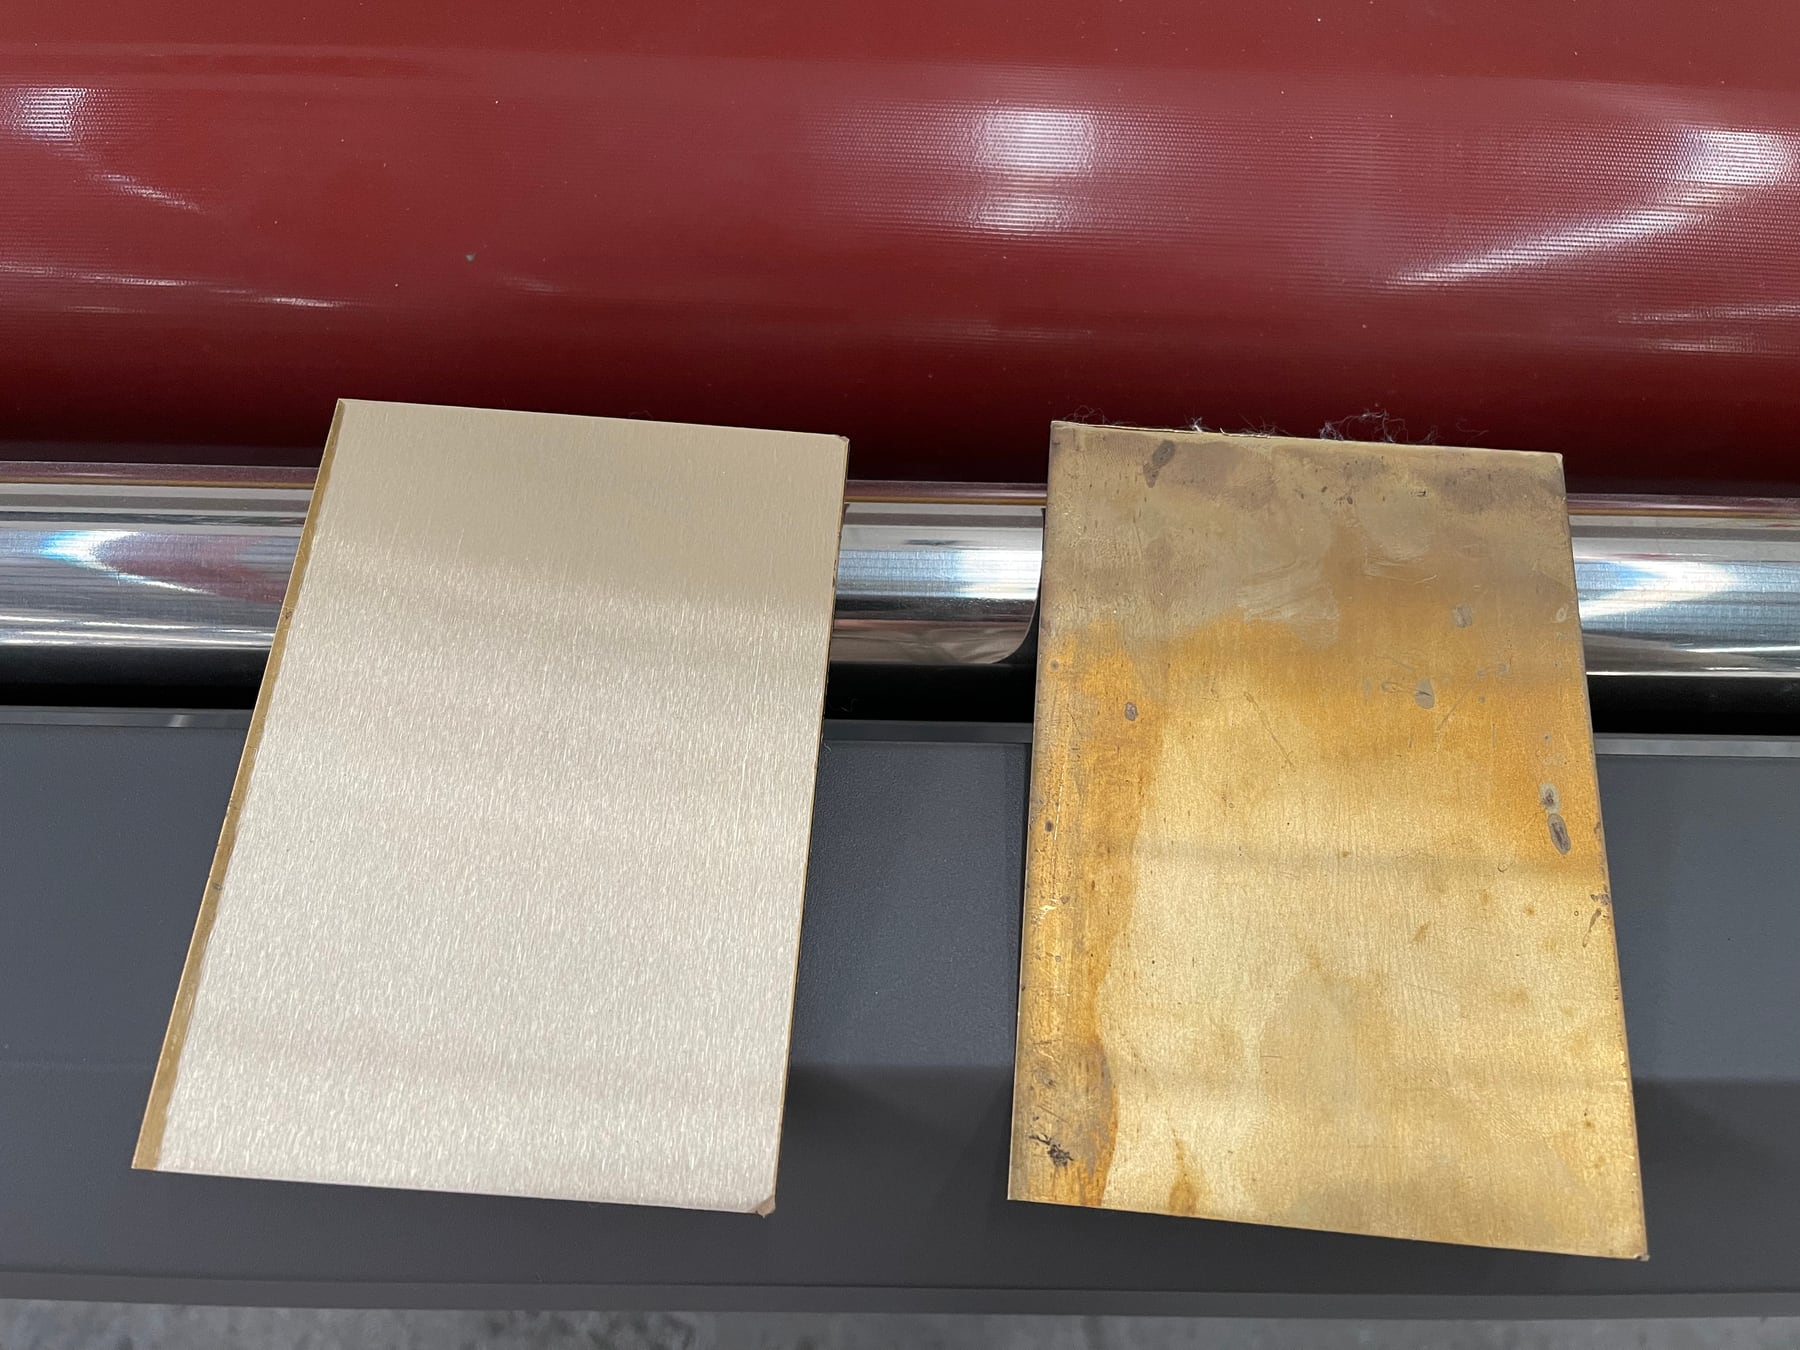
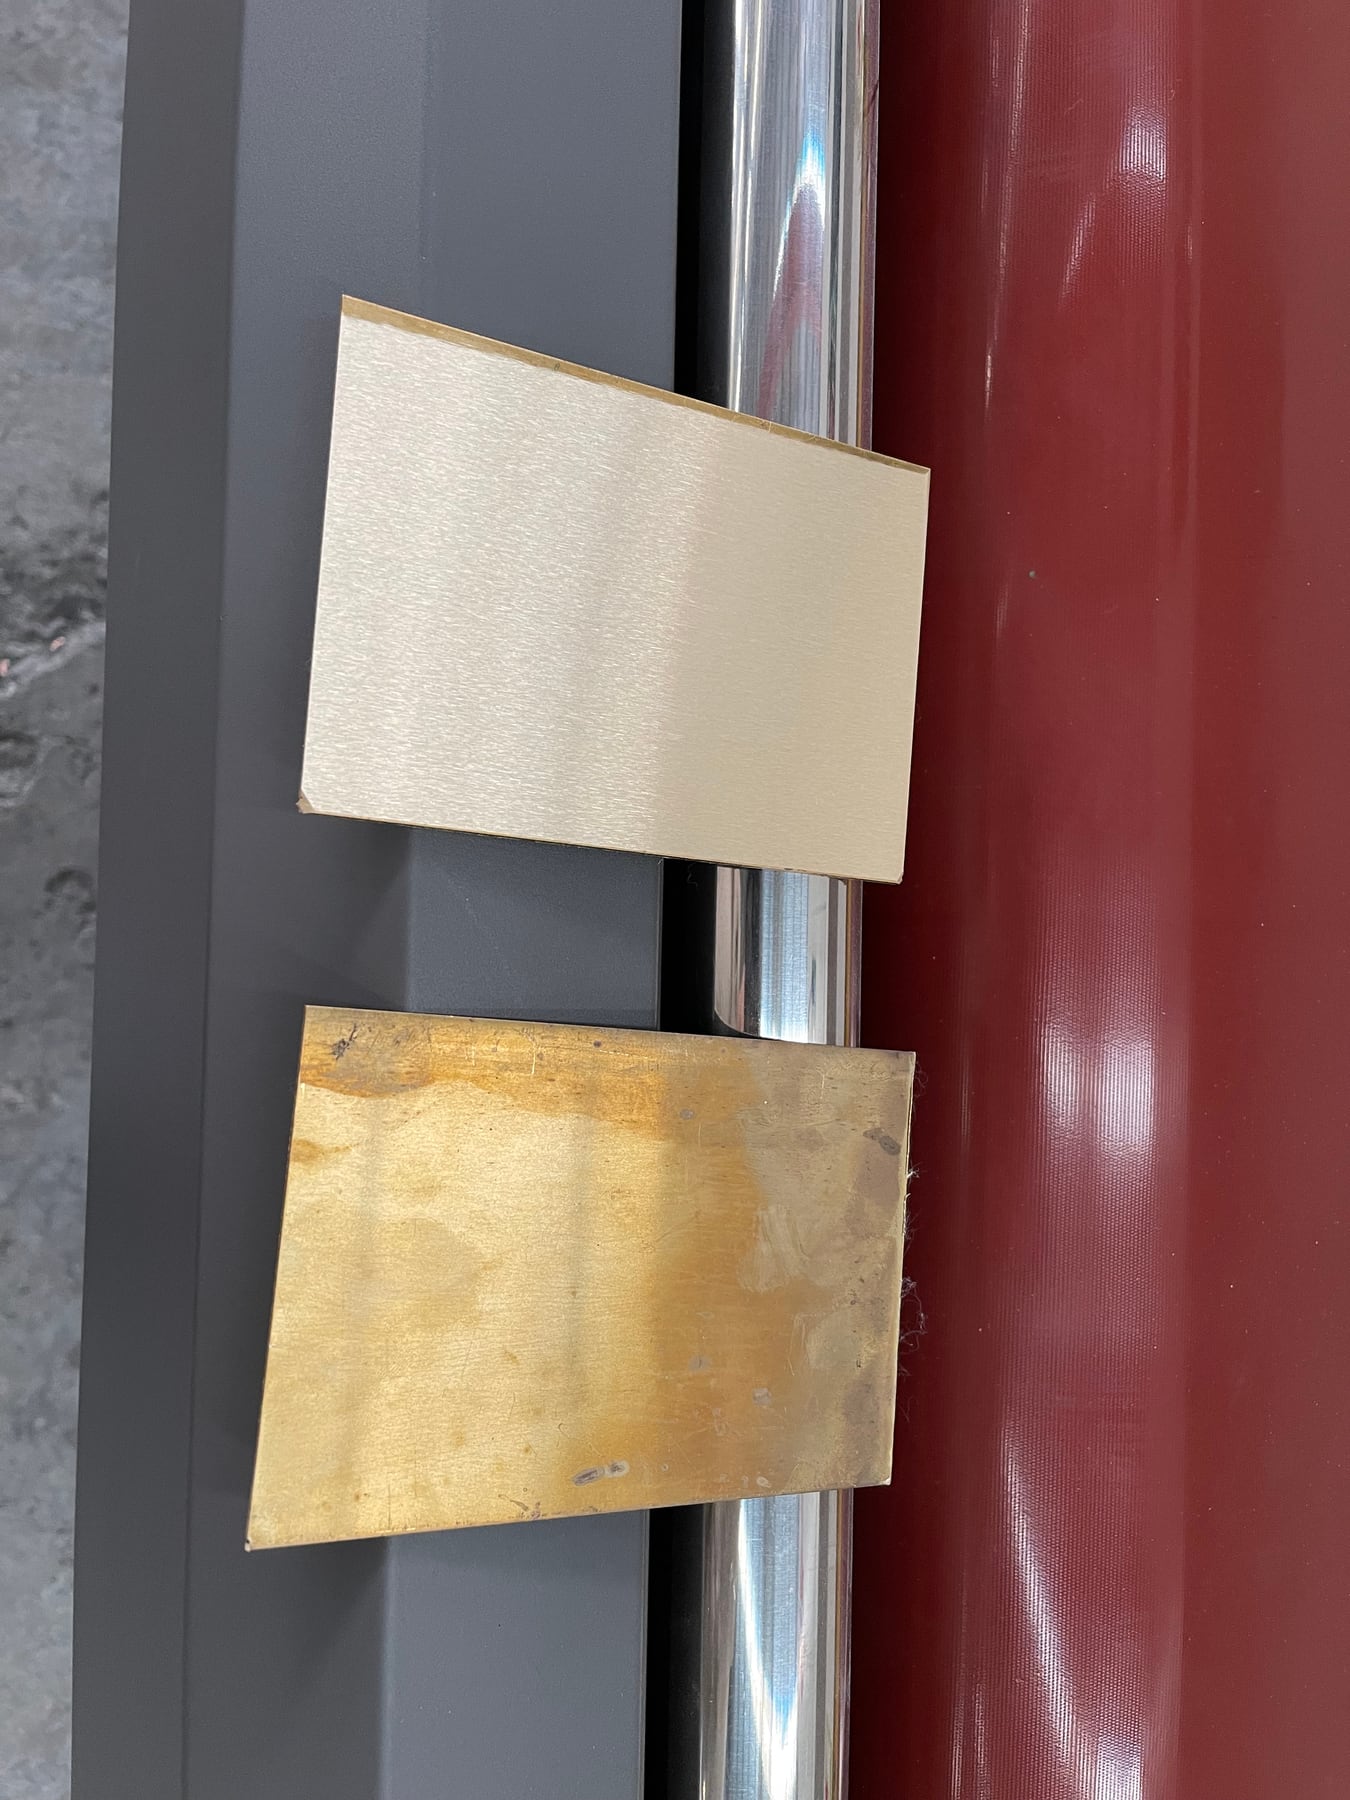
Oberflächenvergleich von Metallblechen
Zwei Ansichten zeigen die ursprünglichen und bearbeiteten Oberflächen desselben Blechmustersatzes.
Bearbeitetes Muster links · Ursprüngliche Oberfläche rechtsWeitere Ansicht des Blechmustersatzes
Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.
Oberflächenvorbereitung vor dem Schweißen, Beschichten und Montieren
Entgraten und Kantenverrunden können gleichmäßigere Ausgangsbedingungen für Folgeprozesse schaffen. Sie ersetzen jedoch keine anwendungsspezifische Reinigung, chemische Vorbehandlung, Abdichtung, Schweißvorbereitung oder Beschichtungsvalidierung. Das geforderte Kanten- und Oberflächenergebnis muss anhand der Zeichnung, des Beschichtungssystems und des Montageprozesses festgelegt werden.
Für sichtbare Gehäuse sind W-Werkzeuge nach geforderter Struktur, Rauheit und Optik auszuwählen. Werden sowohl Bürsten als auch Polieren benötigt, können zwei W-Stationen erforderlich sein. Reihenfolge und Verbrauchsmaterialien sind durch Musterteilprüfungen zu bestätigen.
Staubabsaugung bei der Bearbeitung von Werkstoffen für neue Energietechnik
Die Auswahl der Staubabsaugung hängt von Werkstückmaterial, Partikelzustand, trockener oder nasser Bearbeitung, Maschinenkonfiguration und örtlichen Sicherheitsanforderungen ab. Aluminium- und Mischmetallstaub erfordern eine anwendungsspezifische Prüfung. QintelliM sollte erst nach Bestätigung von Material, Staubbelastung, angeschlossenen Anlagen und örtlichen Vorschriften einen Abscheider empfehlen.
Lassen sich dünne Aluminiumkomponenten für Batteriewannen automatisch entgraten?
Dies kann geeignet sein, wenn Vakuumhaltefläche, Teileebenheit, Bearbeitungsdruck und Vorschubstabilität mit repräsentativen Mustern geprüft wurden. Große Ausschnitte, umgeformte Bereiche und begrenzte Kontaktflächen können die Halteleistung verändern.
Kann eine Maschine Aluminium- und Stahlteile für neue Energietechnik bearbeiten?
Mit geeigneten Verbrauchsmaterialien, einer kombinierten A-M-Plattform und einem Staubmanagementplan kann dies möglich sein. Der Prozess muss jedoch für werkstoffübergreifende Fertigung validiert werden. Je nach Oberflächenziel können getrennte Verbrauchsmaterialien oder Reinigungsverfahren erforderlich sein.
Bestätigt die maschinelle Bearbeitung Batteriesicherheit oder die Konformität neuer Energietechnik?
Nein. QintelliM Anlagen entgraten Metall und bearbeiten Oberflächen. Sie bestätigen allein weder Batteriesicherheit, elektrische Isolierung, Dichtheit, strukturelle Konformität noch die endgültige Produktabnahme. Diese Anforderungen verbleiben im Entwicklungs- und Qualitätssicherungsprozess des Herstellers.
Benötigte Angaben für eine Empfehlung zu Teilen der neuen Energietechnik
Teiletyp, Werkstoff und Werkstoffzustand.
Kleinste und größte Abmessungen, Dicke und Gewicht.
Schneid-, Loch-, Stanz-, Zerspanungs- oder Umformverfahren.
Fotos von Grat, Kante, Öffnungen und sichtbaren Oberflächen.
Gefordertes Kantenergebnis, Oberflächenfinish und Folgeprozess.
Tagesmenge, Arbeitsbreite, Automatisierung und Absaugungsbedarf.
Recommended Finishing Workflow for This Application
Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.
Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.
BurrsSharp EdgesOxide Layer
Recommended Processes
Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.
DeburringEdge RoundingSurface Finishing
Selection Information Needed
Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.
MaterialSizeCapacity
QintelliM Station Logic
Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.
RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.
QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.