QintelliM Lösungen zum präzisen Entgraten, Kantenverrunden, Bürsten und Polieren unterstützen Hersteller von Luft- und Raumfahrtkomponenten bei Gratkontrolle, gleichmäßigen Oberflächen und wiederholbarer Nachbearbeitung anspruchsvoller Metallteile.
Anwendungsdetails
Entgraten von Luft- und Raumfahrtmetallteilen und präzise Oberflächenbearbeitung
Metallteile für die Luft- und Raumfahrt benötigen vor der Montage, Beschichtung oder Prüfung häufig eine kontrollierte Gratentfernung, wiederholbare Kantenbearbeitung und stabile Oberflächenqualität. Der geeignete Prozess hängt von Werkstoff, Teiledicke, Geometrie, Schneid- oder Zerspanungsverfahren, angestrebtem Kantenradius und dem Zustand sichtbarer Oberflächen ab.
QintelliM ist Hersteller von Anlagen zum Metallentgraten und zur Oberflächenbearbeitung und konfiguriert automatisierte Prozesse für Halterungen, Verkleidungen, Gehäuse, Rahmen, Vorrichtungen und andere Präzisionsmetallteile im Umfeld der Luft- und Raumfahrt. Ziel ist es, Schwankungen durch manuelle Nachbearbeitung zu reduzieren, das Werkstück zu schützen und die Eignung für nachfolgende Prüfungen und kundenspezifische Qualitätskontrollen zu erhalten.
Wo Grate und Kantenprobleme entstehen
Laserschneiden, Lochen, Stanzen, Bohren und Zerspanen können unterschiedliche Gratarten erzeugen. Dünne Verkleidungen können scharfe Schnittkanten aufweisen oder örtlich verzugsgefährdet sein. An spanend gefertigten Komponenten können feine Grate um Bohrungen, Schlitze und Konturen entstehen. Sichtbare Verkleidungen können nach der ersten Entgratung zudem ein gleichmäßiges gerichtetes Oberflächenbild benötigen.
Typisches Teil im Umfeld der Luft- und Raumfahrt
Häufige Bearbeitungsanforderung
Prozessziel
Dünne Aluminiumverkleidungen und Abdeckungen
Scharfe Kanten, feine Grate und instabile Werkstückhaltung
Kontrolliertes Entgraten mit geeigneter Vakuum-Werkstückhaltung und begrenztem Bearbeitungsdruck
Edelstahlhalterungen und -rahmen
Schneidgrate, Oxidrückstände und ungleichmäßige Kanten
Grate entfernen, kontrollierte Kantenverrundung herstellen und das Teil für den nächsten Arbeitsschritt vorbereiten
Spanend gefertigte Gehäuse, Platten und Vorrichtungen
Feine Grate an Bohrungen, Schlitzen und bearbeiteten Konturen
Restgrate reduzieren, ohne unnötigen Materialabtrag an kritischen Oberflächen
Sichtbare Verkleidungen und metallische Innenraumkomponenten
Ungleichmäßige Bürstspuren, Kratzer oder uneinheitliche Optik
Nach Bestätigung des geforderten Ergebnisses einen kontrollierten W-Bürst- oder Polierprozess ergänzen
Empfohlene QintelliM Stationslogik
Eine R-Station verwendet Schleifbänder zur ersten Gratentfernung und Oberflächenvorbereitung. Eine S-Station verrundet Außenkonturen und zugängliche Innenmerkmale mit rotierenden Walzenbürsten gleichmäßig. Eine W-Station kann eine Bürsten- oder Polierwalze nutzen, wenn eine kontrollierte sichtbare Endoberfläche gefordert ist.
R: Schleifbandentgratung für Schneidgrate, feine Oberflächenfehler und die Vorbereitung nachfolgender Bearbeitung.
S: Kantenverrunden mit rotierenden Walzenbürsten für sichere und gleichmäßige Kanten; dies ist Kantenverrunden, kein Fasen.
W: Bürsten oder Polieren für die geforderte gerichtete oder verfeinerte Oberflächenoptik.
R-S oder R-R-S: geeignet, wenn die erste Gratentfernung vor der kontrollierten Kantenverrundung erfolgen muss.
R-S-W: zu prüfen, wenn das Teil Entgraten, Kantenverrunden und abschließendes Bürsten oder Polieren in einer Linie benötigt.
Förderplattform auswählen
Bei dünnen, leichten oder unterschiedlichen Teilen aus dem Umfeld der Luft- und Raumfahrt ist die Werkstückhaltung besonders wichtig. Die Förderplattform muss anhand von Werkstoff, Abmessungen, Ebenheit und verfügbarer Kontaktfläche ausgewählt werden.
A – Vakuum-Werkstückhaltung: geeignet für viele Aluminiumteile, nichtmagnetische oder dünne Teile, wenn genügend Kontaktfläche für eine stabile Haltung vorhanden ist.
M – Magnetische Werkstückhaltung: geeignet für kompatible ferromagnetische Werkstücke, die ein Magnetförderband sicher halten kann.
A-M – Kombinierte Plattform: kombinierte magnetische und Vakuum-Werkstückhaltung mit projektspezifischer Anordnung und wirksamen Halteflächen, die für die tatsächlichen Werkstücke und Anwendungen bestätigt werden.
Vor der Auswahl einer Maschinenkonfiguration sind repräsentative Musterteilprüfungen erforderlich. QintelliM sollte tatsächlichen Werkstoff, Dickenbereich, größte und kleinste Abmessungen, Schneid- oder Zerspanungsverfahren, Gratzustand, gefordertes Kantenergebnis, Anforderungen an sichtbare Oberflächen und erwarteten Durchsatz prüfen. Dünne oder umgeformte Teile sowie Komponenten mit begrenztem Förderbandkontakt können zusätzliche Halteversuche erfordern.
Das Versuchsergebnis ist anhand der Zeichnung, des Prüfverfahrens und des Folgeprozesses des Käufers zu prüfen. Maschinelle Nachbearbeitung kann eine wiederholbare Fertigung unterstützen; der endgültige Abnahmestandard bleibt jedoch in der Verantwortung des Herstellers und seines Kunden. Lesen Sie, warum Musterteilprüfungen vor der Konfiguration einer Metallentgratmaschine wichtig sind.
REALE MUSTERBEARBEITUNG
Ergebnisse der Bearbeitung von Kundenmustern
Fotos aus QintelliM Versuchen mit Kundenmustern. Die Ergebnisse hängen vom Werkstoff, Eingangszustand und den Anforderungen an die Nachbearbeitung ab.
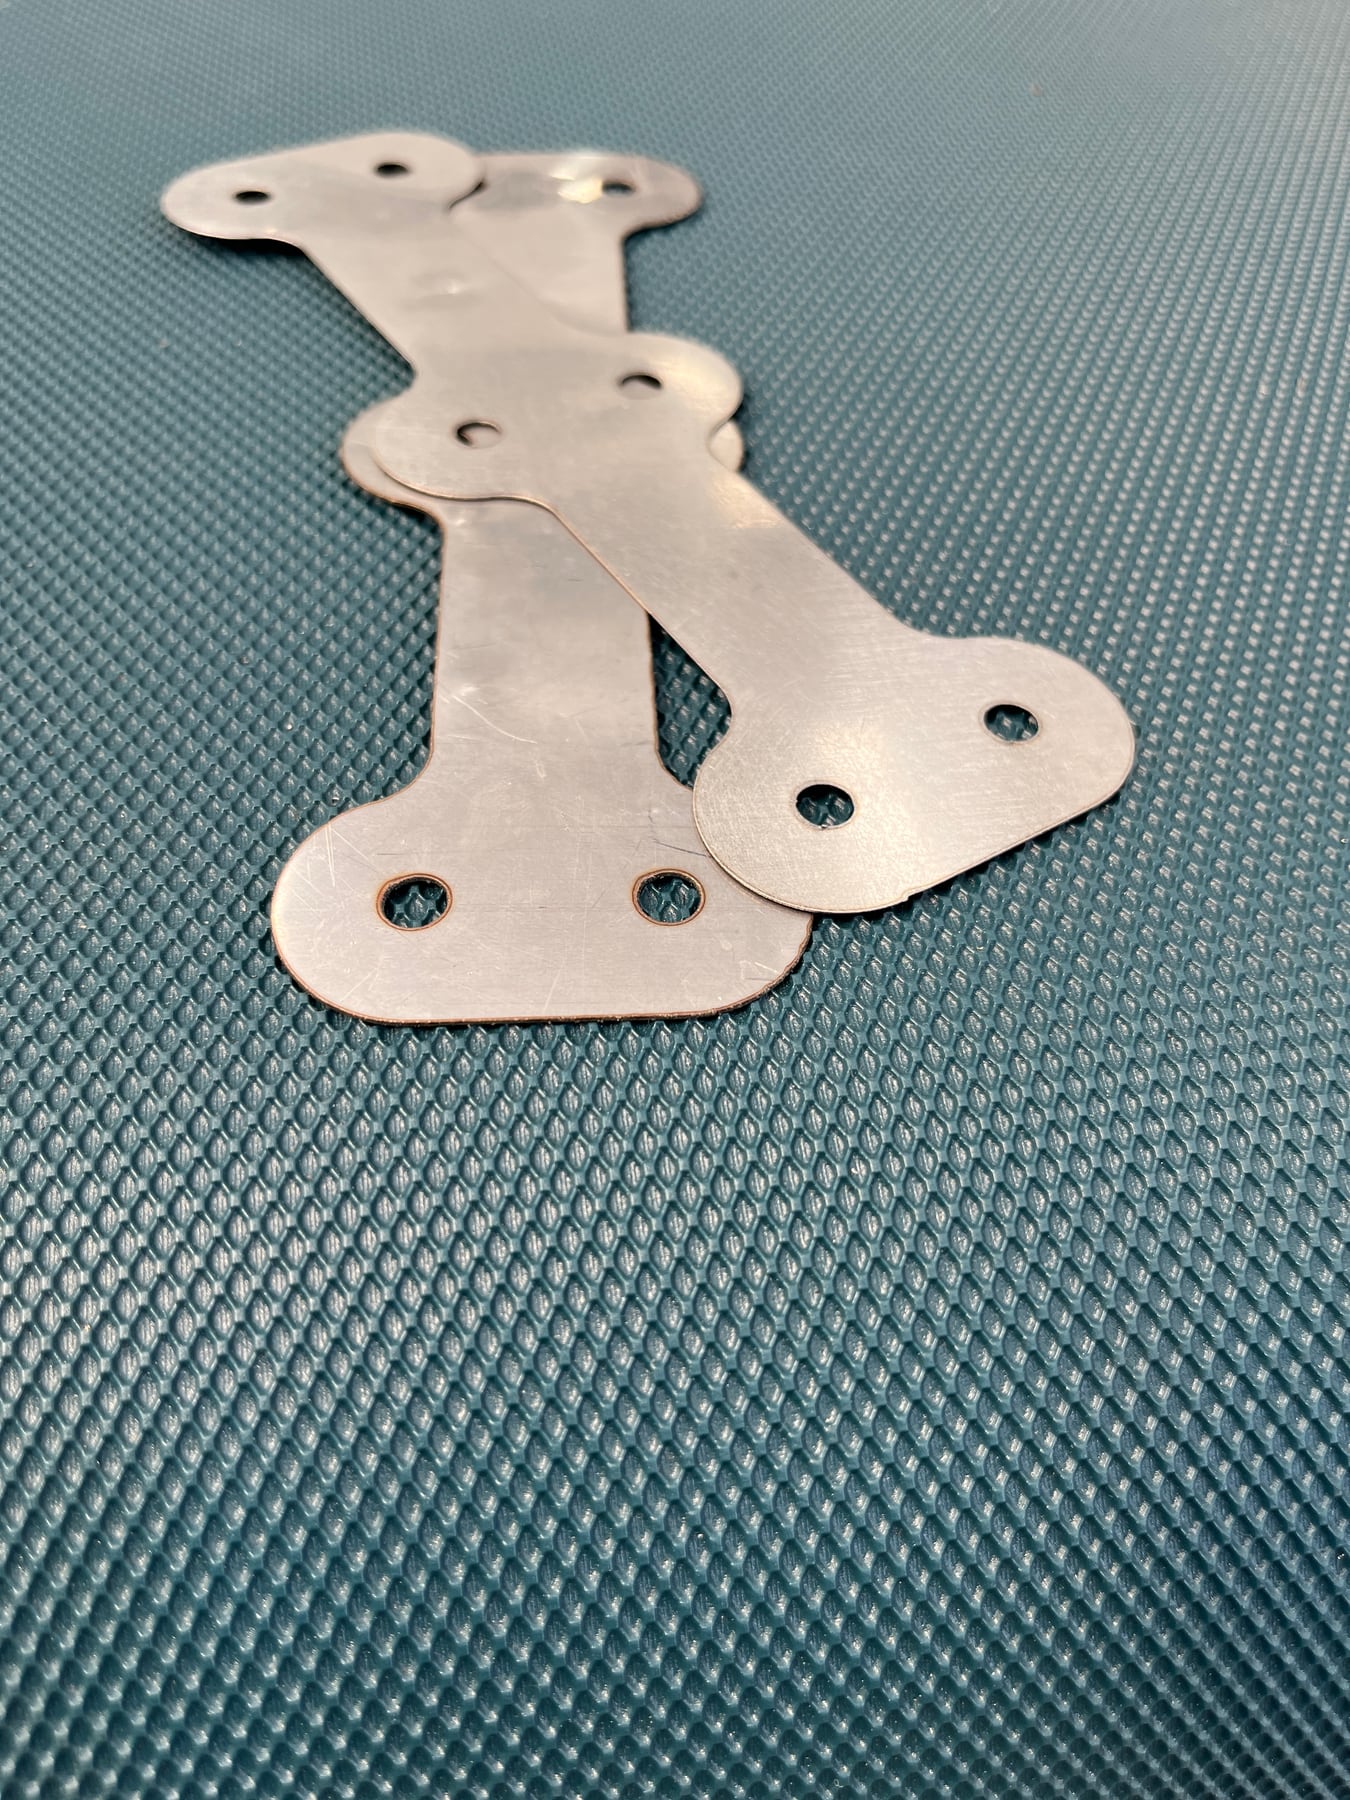
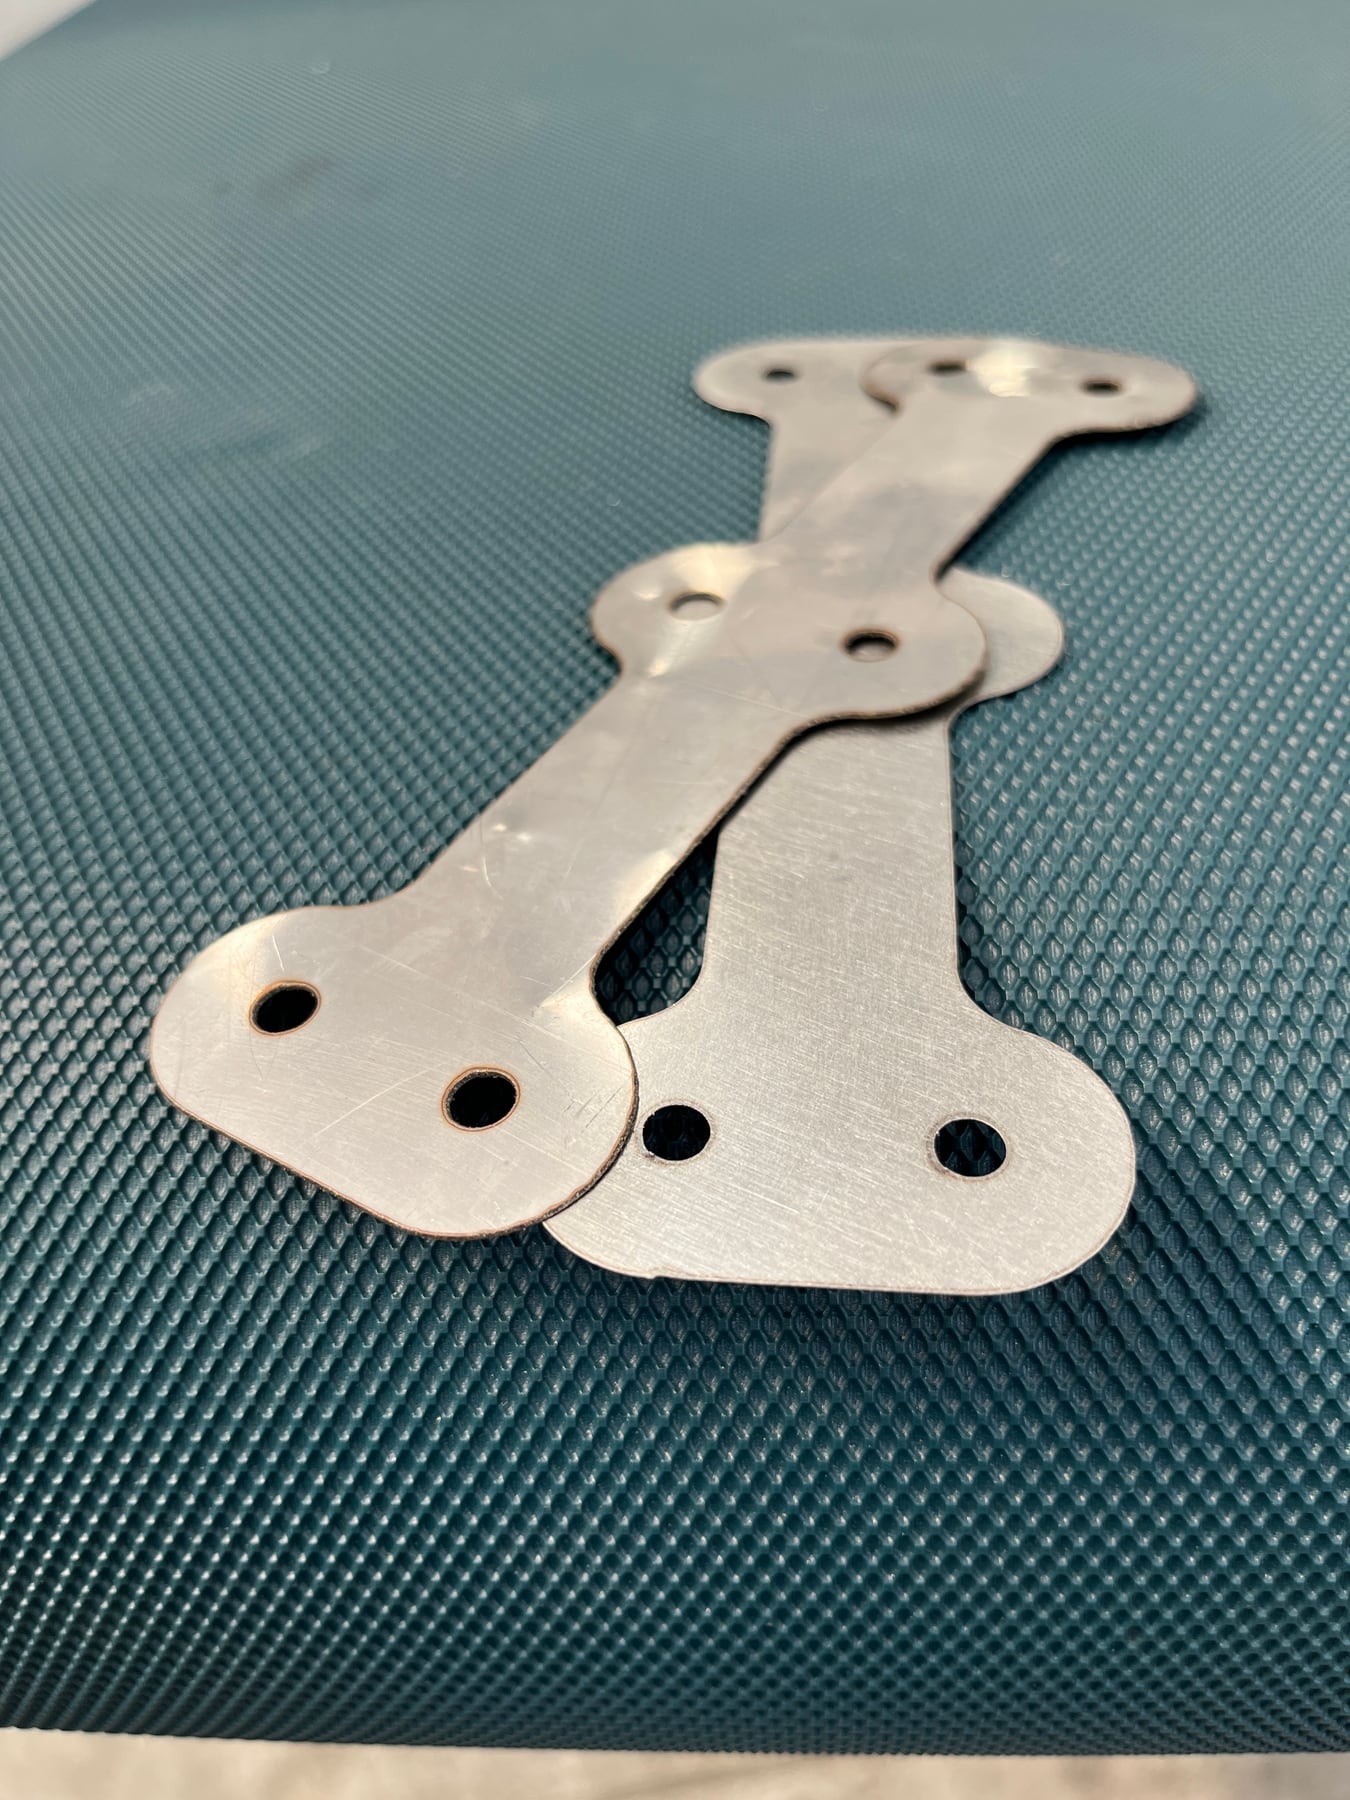
Schlanke profilierte Plattenmuster
Zwei Ansichten dokumentieren die ursprünglichen und bearbeiteten Oberflächen schlanker profilierter Plattenmuster.
Vergleich schlanker profilierter MusterWeitere Ansicht des profilierten Mustersatzes
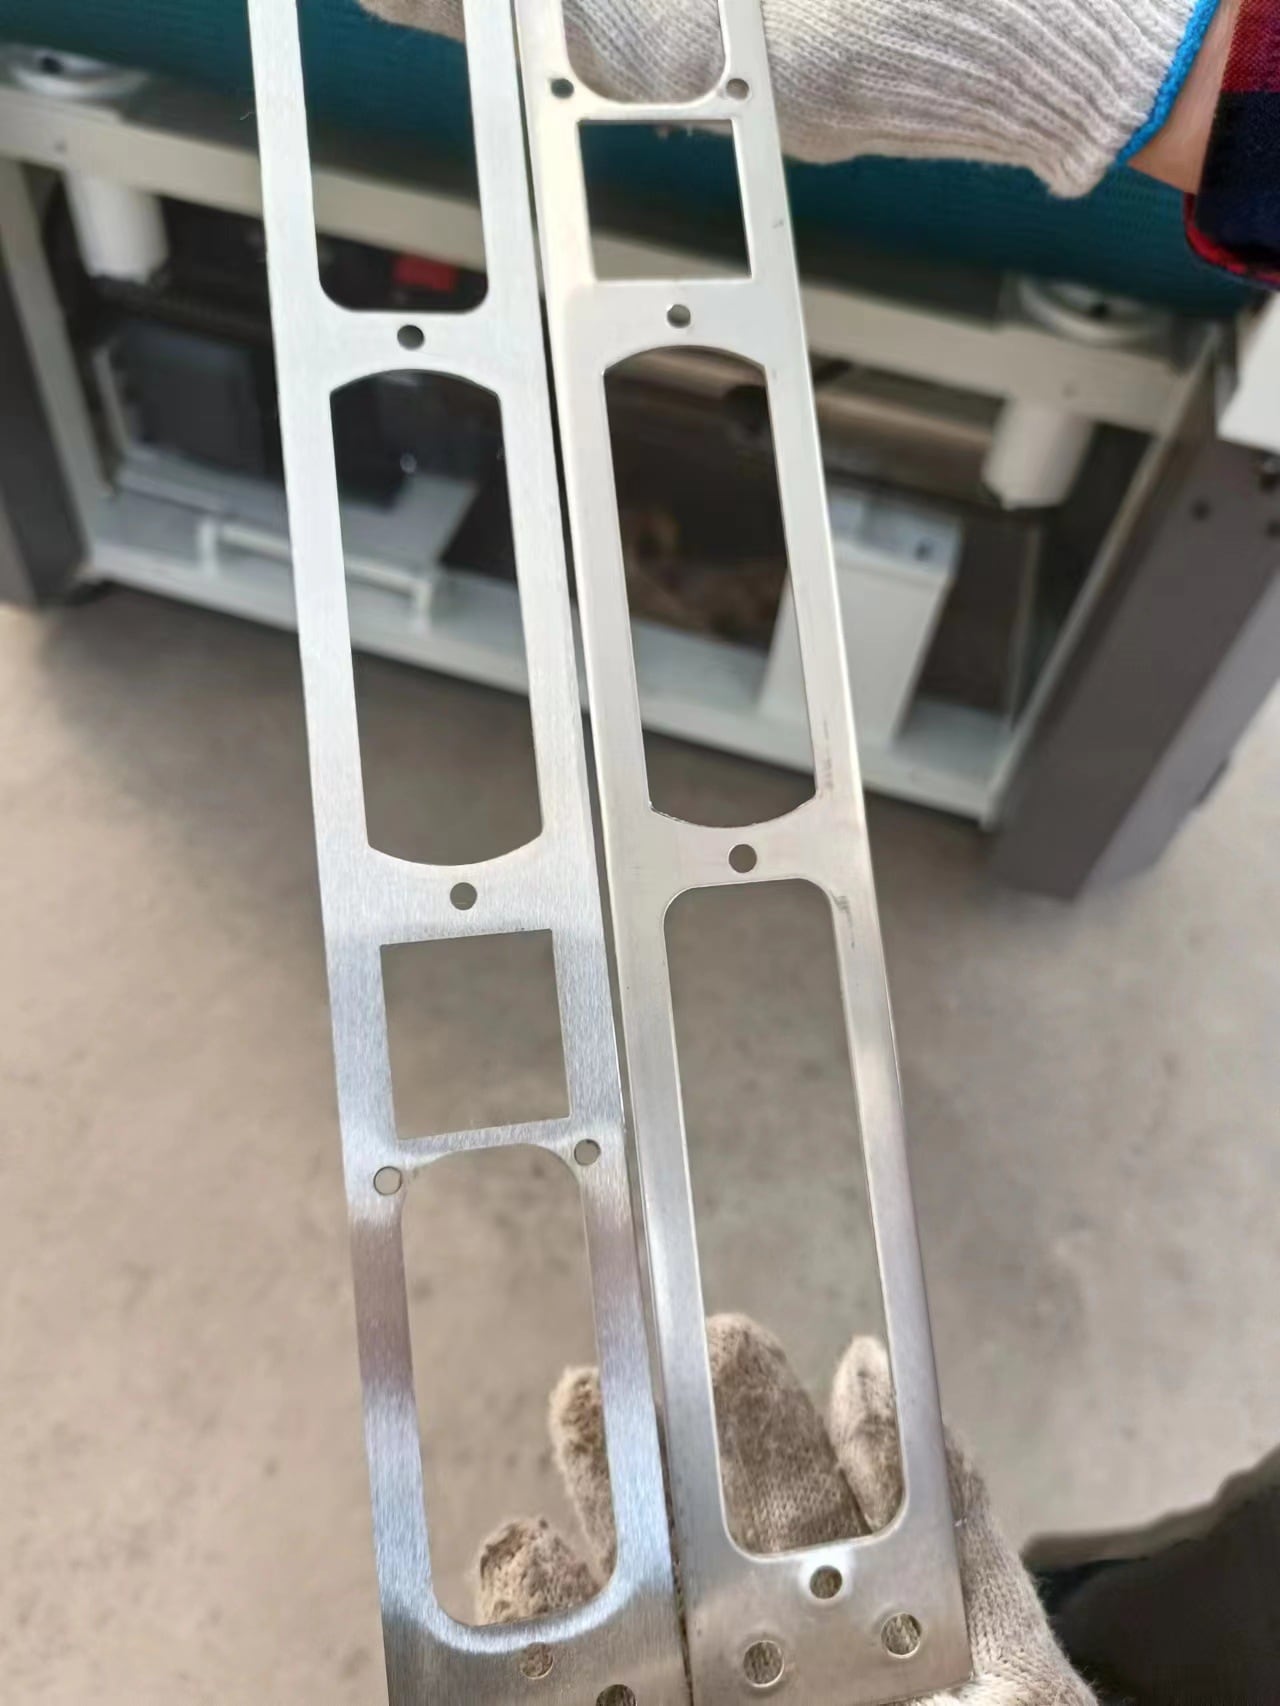
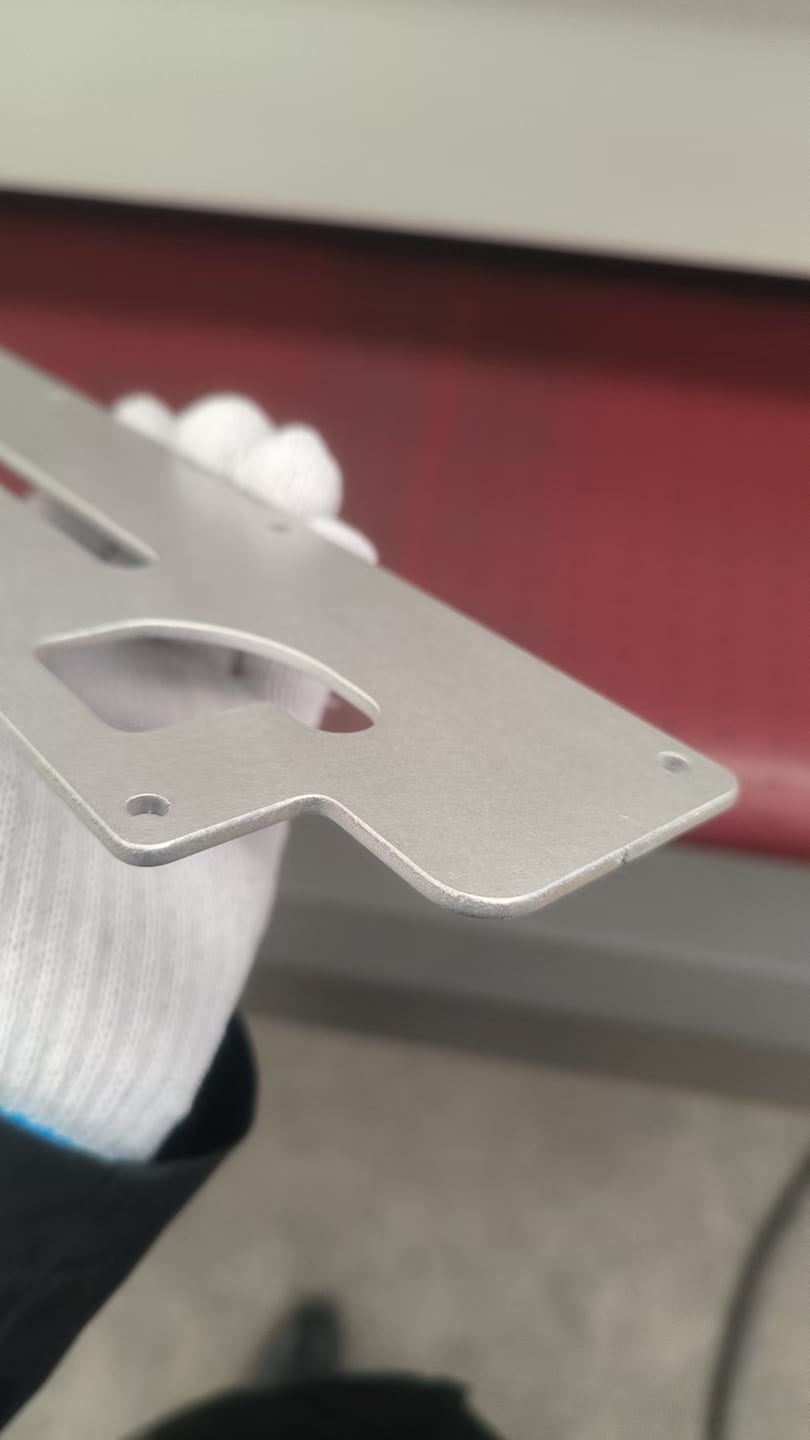
Kantendetails von Rahmen und dünnen Platten
Separate Musterfotos zeigen lange Rahmenöffnungen und die Kante einer dünnen Platte in Nahaufnahme.
Rahmenmuster – Oberflächen und ÖffnungenDünne Platte – Kontur und Kantendetail
Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.
Lassen sich dünne Aluminiumverkleidungen für die Luft- und Raumfahrt automatisch bearbeiten?
Dies kann geeignet sein, wenn Vakuumhaltefläche, Teileebenheit, Vorschubstabilität und Bearbeitungsdruck mit repräsentativen Mustern validiert wurden. Sehr kleine, umgeformte oder flexible Teile erfordern weitere Versuche, bevor eine Maschinenempfehlung bestätigt wird.
Sollten alle Metallteile für die Luft- und Raumfahrt dieselbe Stationsfolge nutzen?
Nein. Ein feiner Zerspanungsgrat kann einen anderen Prozess erfordern als eine lasergeschnittene Halterung oder eine sichtbare Verkleidung. Die Stationsfolge sollte nach tatsächlicher Grathöhe, Kantenanforderung, Werkstoff und Oberflächenziel gewählt werden.
Zertifiziert automatisiertes Entgraten eine Luft- und Raumfahrtkomponente?
Nein. QintelliM Anlagen führen Entgrat- und Oberflächenbearbeitungsprozesse aus. Sie bestätigen allein weder Lufttüchtigkeit, Luft- und Raumfahrtkonformität, Werkstoffkonformität noch endgültige Teileabnahme. Diese Anforderungen müssen vom Hersteller und dem zuständigen Kunden oder der Behörde definiert und geprüft werden.
Benötigte Angaben für eine Entgratungsempfehlung im Luft- und Raumfahrtbereich
Werkstückmaterial und Werkstoffzustand.
Kleinste und größte Teileabmessungen und Dicke.
Schneid-, Loch-, Stanz-, Bohr- oder Zerspanungsprozess.
Fotos von Grat, Kante und sichtbarer Oberfläche.
Gefordertes Kantenergebnis, Oberflächenfinish und Prüfverfahren.
Erwarteter Durchsatz, Arbeitsbreite und Automatisierungsbedarf.
Recommended Finishing Workflow for This Application
Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.
Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.
BurrsSharp EdgesOxide Layer
Recommended Processes
Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.
DeburringEdge RoundingSurface Finishing
Selection Information Needed
Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.
MaterialSizeCapacity
QintelliM Station Logic
Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.
RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.
QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.