
Kategorien
Kategorien

Küchenwarenindustrie

QintelliM Entgrat- und Poliermaschinen unterstützen Küchenwarenhersteller bei der Bearbeitung von Edelstahlkochgeschirr, Spülen, Geräteverkleidungen und Metallbeschlägen – für glattere Kanten, saubere Oberflächen und gleichmäßigere Bearbeitungsqualität.
Küchenwarenindustrie
Anwendungsdetails

Entgraten, Bürsten und Polieren für die Küchenwarenindustrie

Küchenwarenhersteller benötigen häufig sowohl sichere Kanten als auch hochwertige sichtbare Oberflächen. QintelliM Anlagen zum Entgraten und zur Oberflächenbearbeitung unterstützen die Bearbeitung von Edelstahlkochgeschirr, Spülen, Geräteverkleidungen, Griffen und Metallbeschlägen mit sauberen Kanten, glatteren Oberflächen und gleichmäßigerer Serienqualität.

Typische Herausforderungen bei der Nachbearbeitung

  • Grate und scharfe Kanten nach dem Laserschneiden, Stanzen, Lochen oder Schweißen.
  • Oberflächenkratzer, Oxidrückstände oder ungleichmäßige Polierspuren an Edelstahlteilen.
  • Sichtbare Verkleidungen und Kochgeschirrkomponenten, die ein gleichmäßiges Bürsten- oder Satinfinish erfordern.
  • Hohe Kosten für manuelles Polieren und unterschiedliche Qualität je nach Bedienperson.

Empfohlene Prozessfolge

Für Küchenwaren und Gerätekomponenten empfiehlt QintelliM üblicherweise R-Stationen mit Schleifbändern zur Gratentfernung, S-Stationen mit rotierenden Walzenbürsten zum Kantenverrunden und Bürst- oder Polierstationen für die sichtbare Endoberfläche. Die Konfiguration kann an Edelstahlbleche, Formteile, Kochgeschirrzubehör und dekorative Verkleidungen angepasst werden.

Werkstück Hauptanforderung Empfohlene QintelliM Lösung
Edelstahlverkleidungen und Spülenteile Gratentfernung und Bürsten der Oberfläche RRW-Konfiguration zum Entgraten, Bürsten und Polieren
Kochgeschirrgriffe und Metallbeschläge Sichere Kanten und Entfernung kleiner Grate S-Maschine zum Kantenverrunden oder kompakte RS-Konfiguration
Sichtbare Geräteverkleidungen Gleichmäßiges Satin- oder Bürstenfinish Auf die Oberflächenanforderung abgestimmte Bürst- und Polierstation

REALE MUSTERBEARBEITUNG

Ergebnisse der Bearbeitung von Kundenmustern

Fotos aus QintelliM Versuchen mit Kundenmustern. Die Ergebnisse hängen vom Werkstoff, Eingangszustand und den Anforderungen an die Nachbearbeitung ab.

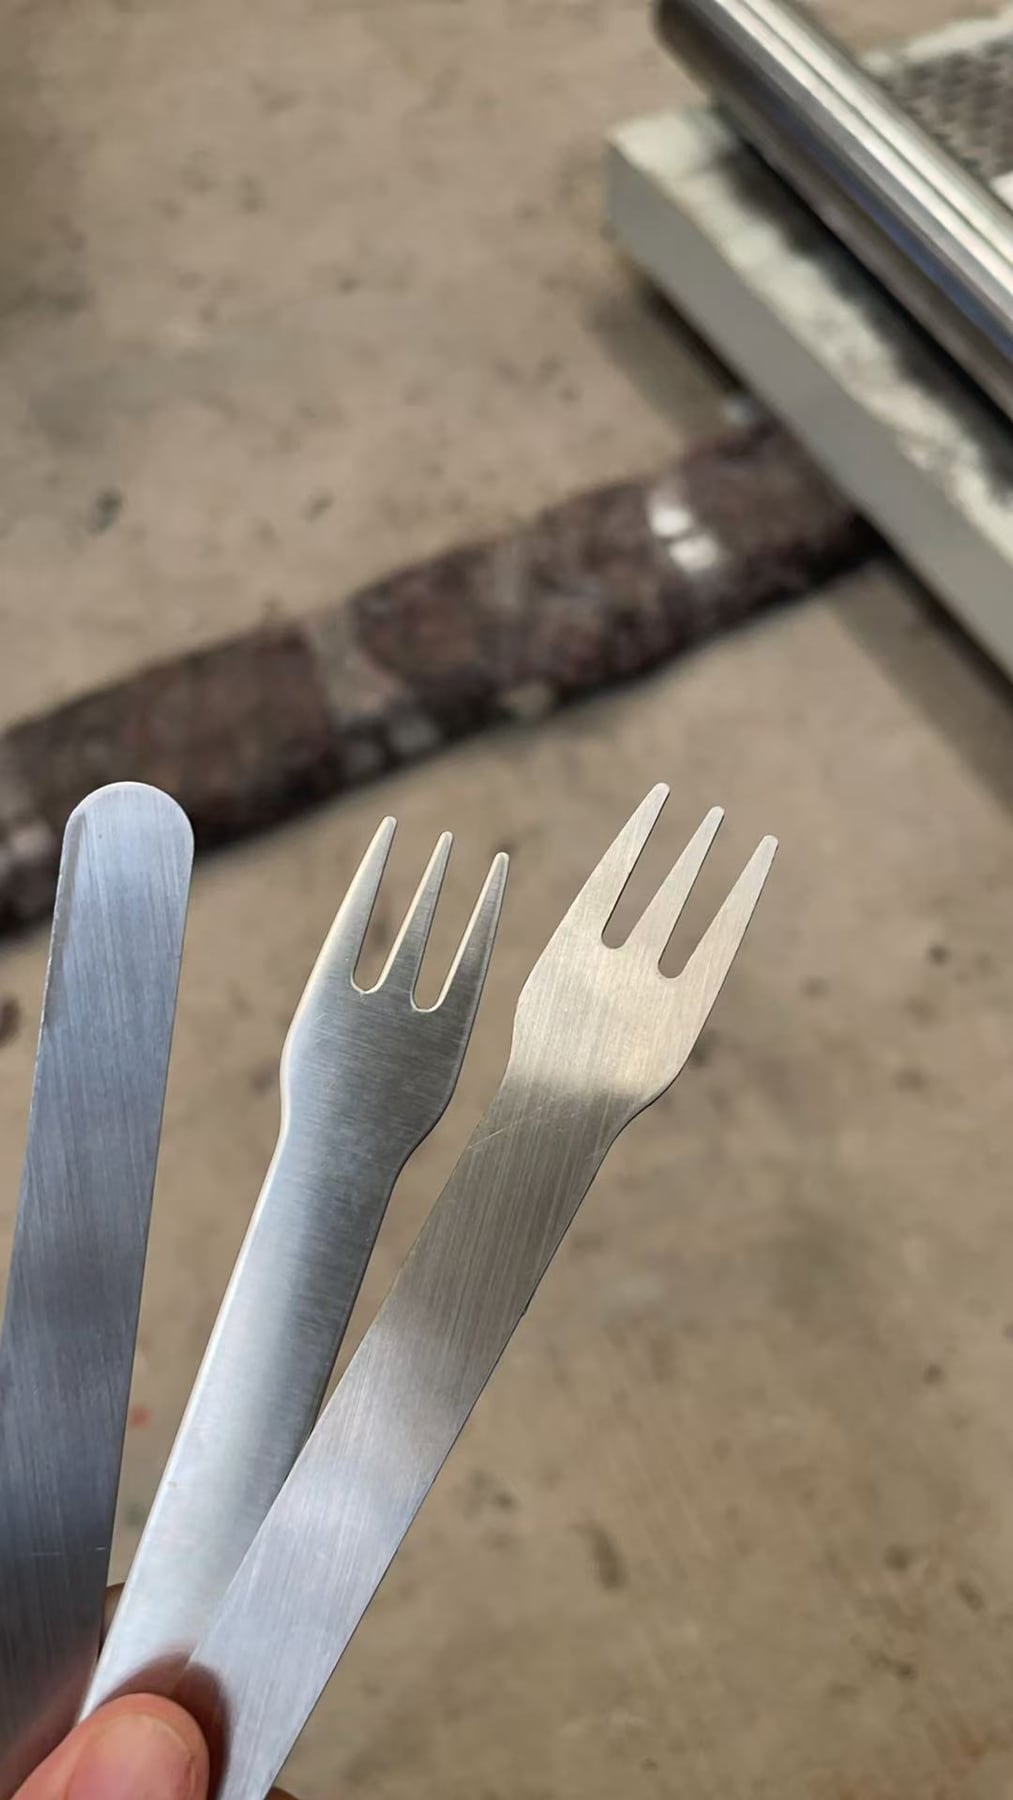
Bearbeitungsmuster in Besteckform

Das Foto zeigt Oberflächenstruktur und Konturen an Mustern in Besteckform.

Bearbeitete Muster in Besteckform
Bearbeitungsmuster in Besteckform

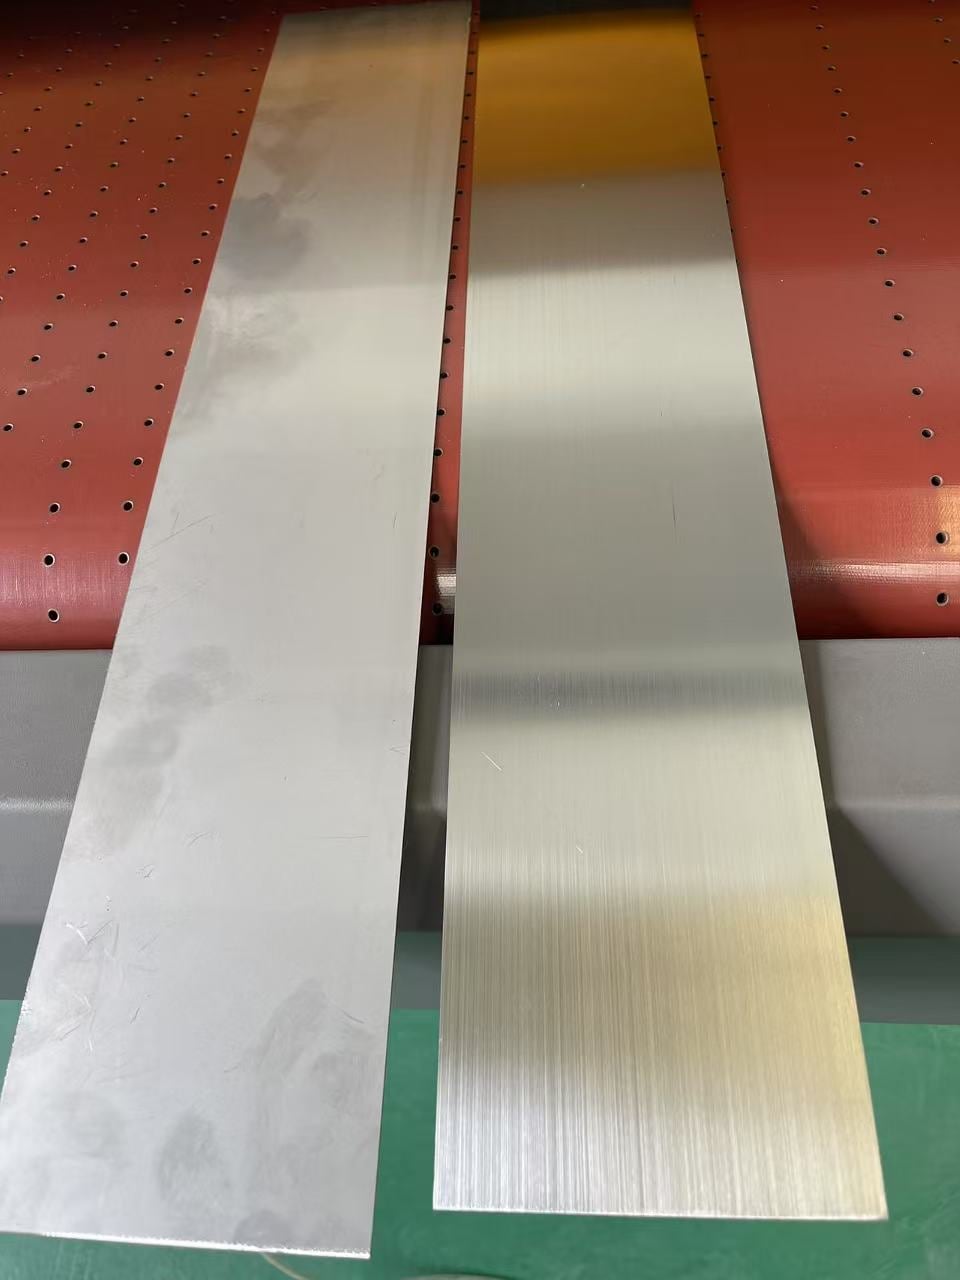
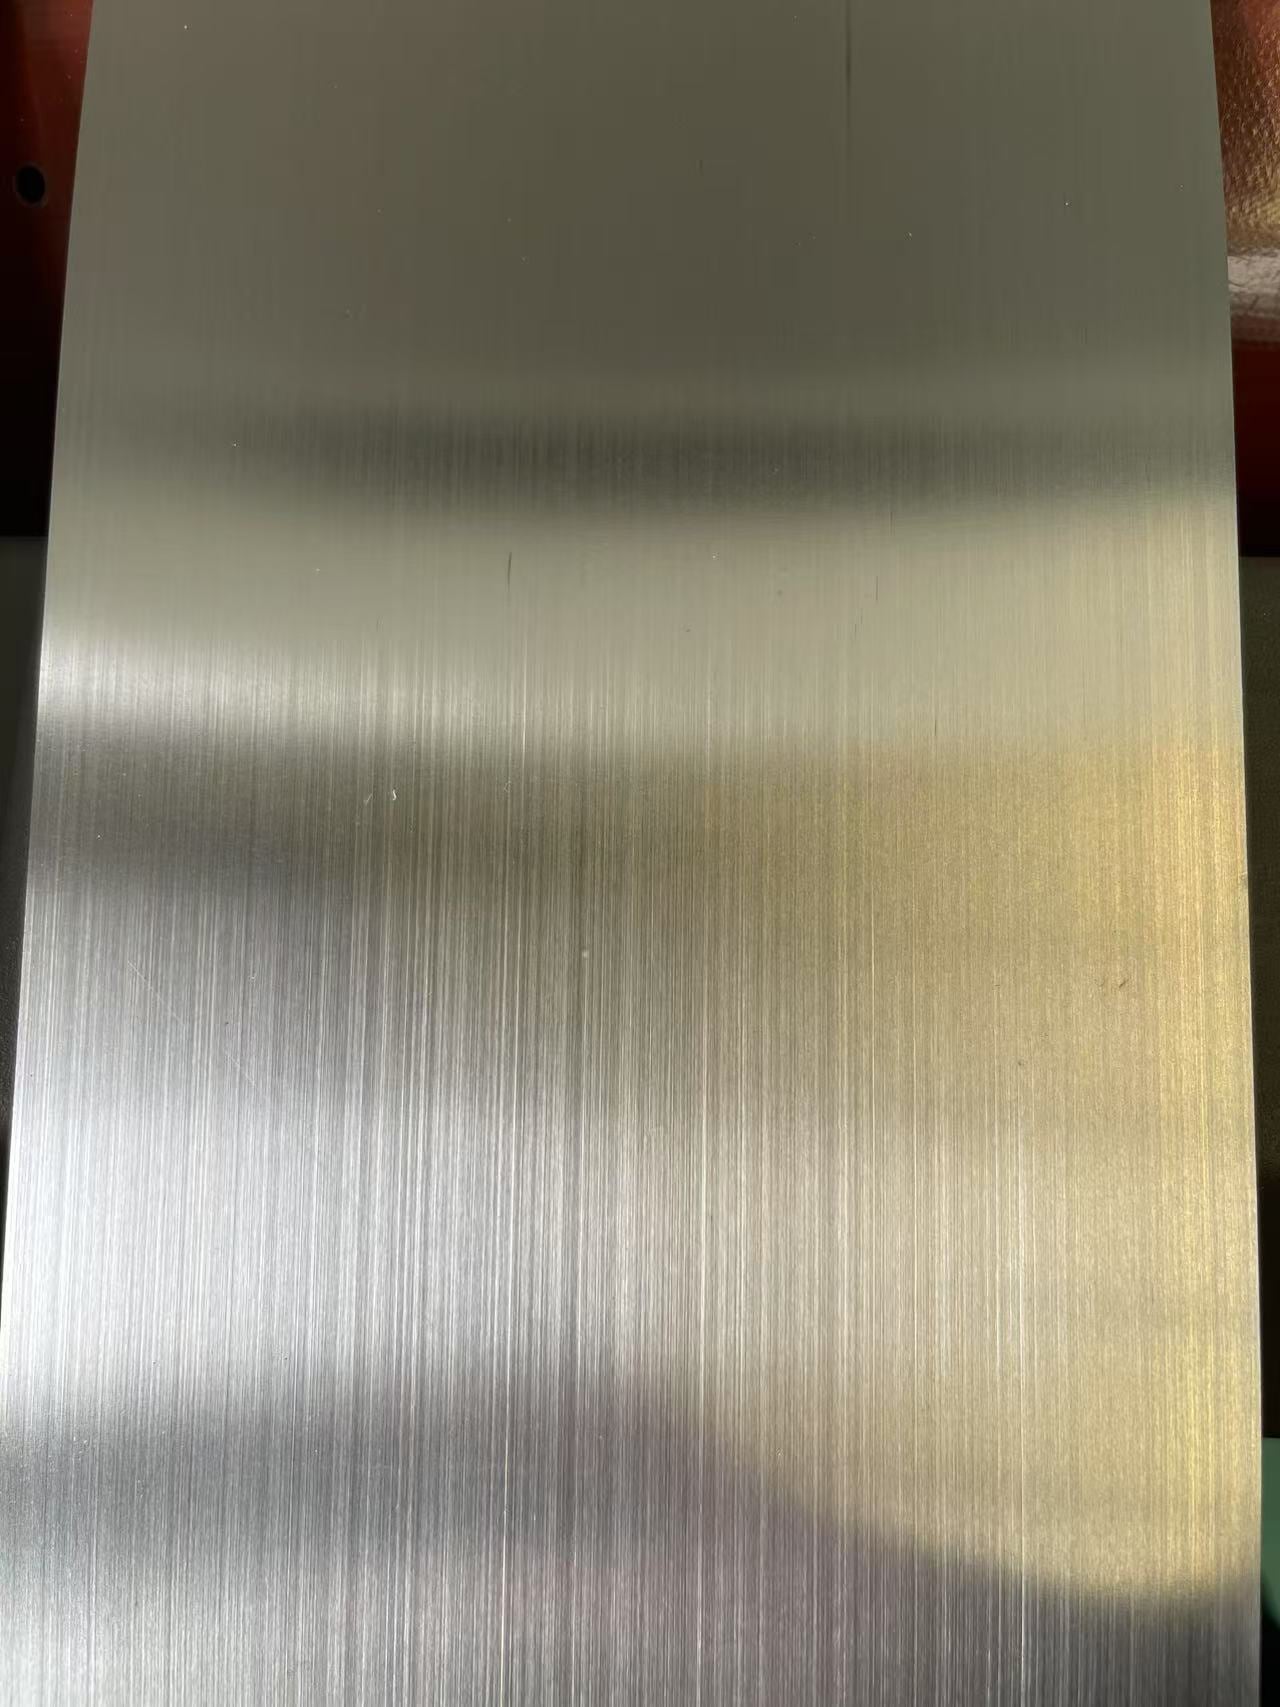
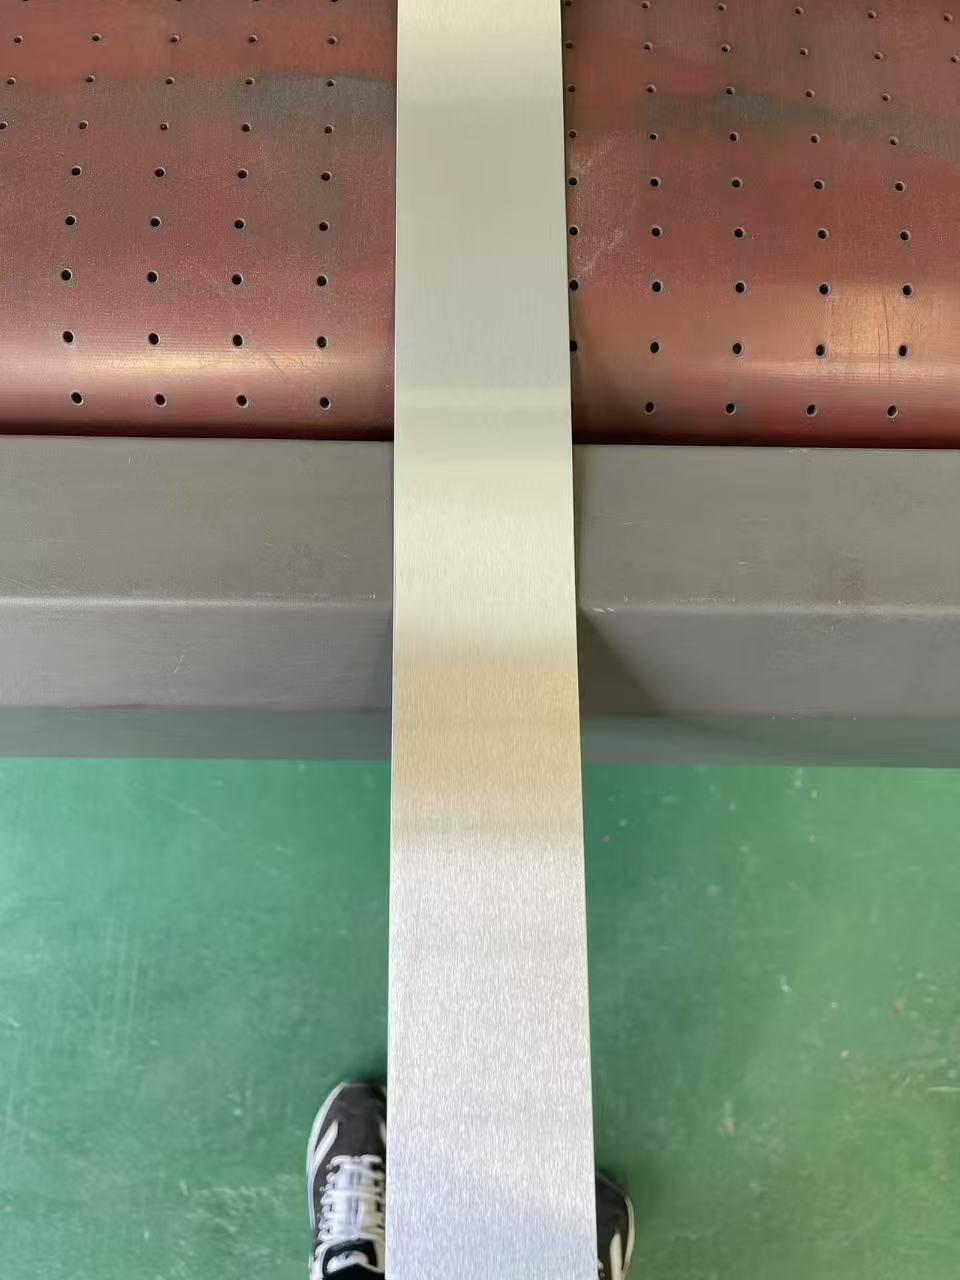
Beispiele gebürsteter Streifenoberflächen

Eine Vergleichsansicht, eine Nahaufnahme der Struktur und ein separates Foto eines bearbeiteten Streifens veranschaulichen das Erscheinungsbild gebürsteter Oberflächen.

Streifenoberflächen – ursprünglich links, gebürstet rechts
Ursprüngliche Oberfläche links · Bürstenfinish rechts
Gebürstete Streifenoberfläche – Nahaufnahme der gerichteten Struktur
Nahaufnahme der gerichteten Struktur
Gebürsteter Streifen – Oberflächenansicht
Bearbeiteter Streifen – Oberflächenansicht

Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.

Musterbewertung anfragen

Passende Maschinen

QintelliM unterstützt Küchenwarenhersteller bei der Auswahl von Arbeitsbreite, Schleifband, Bürstentyp und Polierprozess anhand von Mustern und gewünschter Oberfläche. QintelliM kontaktieren um einen geeigneten Entgrat- und Polierprozess für Ihre Küchenwarenfertigung festzulegen.

Anwendungsmedien

Metallmuster in Messer- und Gabelform Zwei dreieckige Metallplatten mit Bohrungen und unterschiedlichen Oberflächen

Application-Based Machine Selection

Recommended Finishing Workflow for This Application

Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.

Typical Workpiece Problems

Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.

BurrsSharp EdgesOxide Layer

Recommended Processes

Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.

DeburringEdge RoundingSurface Finishing

Selection Information Needed

Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.

MaterialSizeCapacity

QintelliM Station Logic

Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.

RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.

QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.