QintelliM bietet Lösungen zum Entgraten, Kantenverrunden, Entfernen von Schneidschlacke und Oxid sowie zum Bürsten, Polieren und zur Staubabsaugung für Blechfertigung, Laserschneiden, Lochen, Biegen, Schweißen und Beschichtungsvorbereitung.
Anwendungsdetails
Entgraten und Kantenverrunden in der Blechbearbeitung
In der Blechfertigung entstehen nach Laserschneiden, Lochen, Stanzen, Plasmaschneiden, Biegen und Schweißen unterschiedliche Anforderungen an die Nachbearbeitung. Grathöhe, Oxidzustand, Teilegröße, Werkstoff und der nächste Fertigungsschritt beeinflussen die passende Maschinenkonfiguration.
QintelliM ist Hersteller von Anlagen zum Metallentgraten und zur Oberflächenbearbeitung und liefert konfigurierbare Systeme zur Gratentfernung, Kantenverrundung, Entfernung stark anhaftender Schneidschlacke, Oxidreinigung sowie zum Bürsten und Polieren. Ziel sind sicherere, gleichmäßigere Teile vor dem Beschichten, Schweißen, Montieren oder der Endprüfung bei geringerer Abhängigkeit vom manuellen Schleifen.
Typische Blechprobleme nach dem Schneiden und Umformen
Fertigungsverfahren
Häufiges Problem
Bearbeitungsanforderung
Laserschneiden
Kleine Grate, scharfe Kanten und Oxidrückstände an Schnittkonturen
R-Entgratung mit anschließender S-Kantenverrundung, wenn ein kontrollierter Radius gefordert ist
Lochen oder Stanzen
Gerichtete Grate, scharfe Unterkanten und Spuren an Bohrungen
Gleichmäßige Gratentfernung und Kantenverrundung an Außenkanten und zugänglichen Innenkanten
Plasma- oder Brennschneiden
Stark anhaftende Schneidschlacke, ausgeprägte Grate und raue thermisch geschnittene Oberflächen
C-Schneidschlackenentfernung vor der R-Entgratung; bei Vorgabe S-Kantenverrundung ergänzen
Vorbereitung zum Biegen und Schweißen
Scharfe Handhabungskanten, Oxidschichten oder uneinheitliche Oberflächen
Sauberere und reproduzierbare Oberflächen für den nächsten Arbeitsschritt vorbereiten
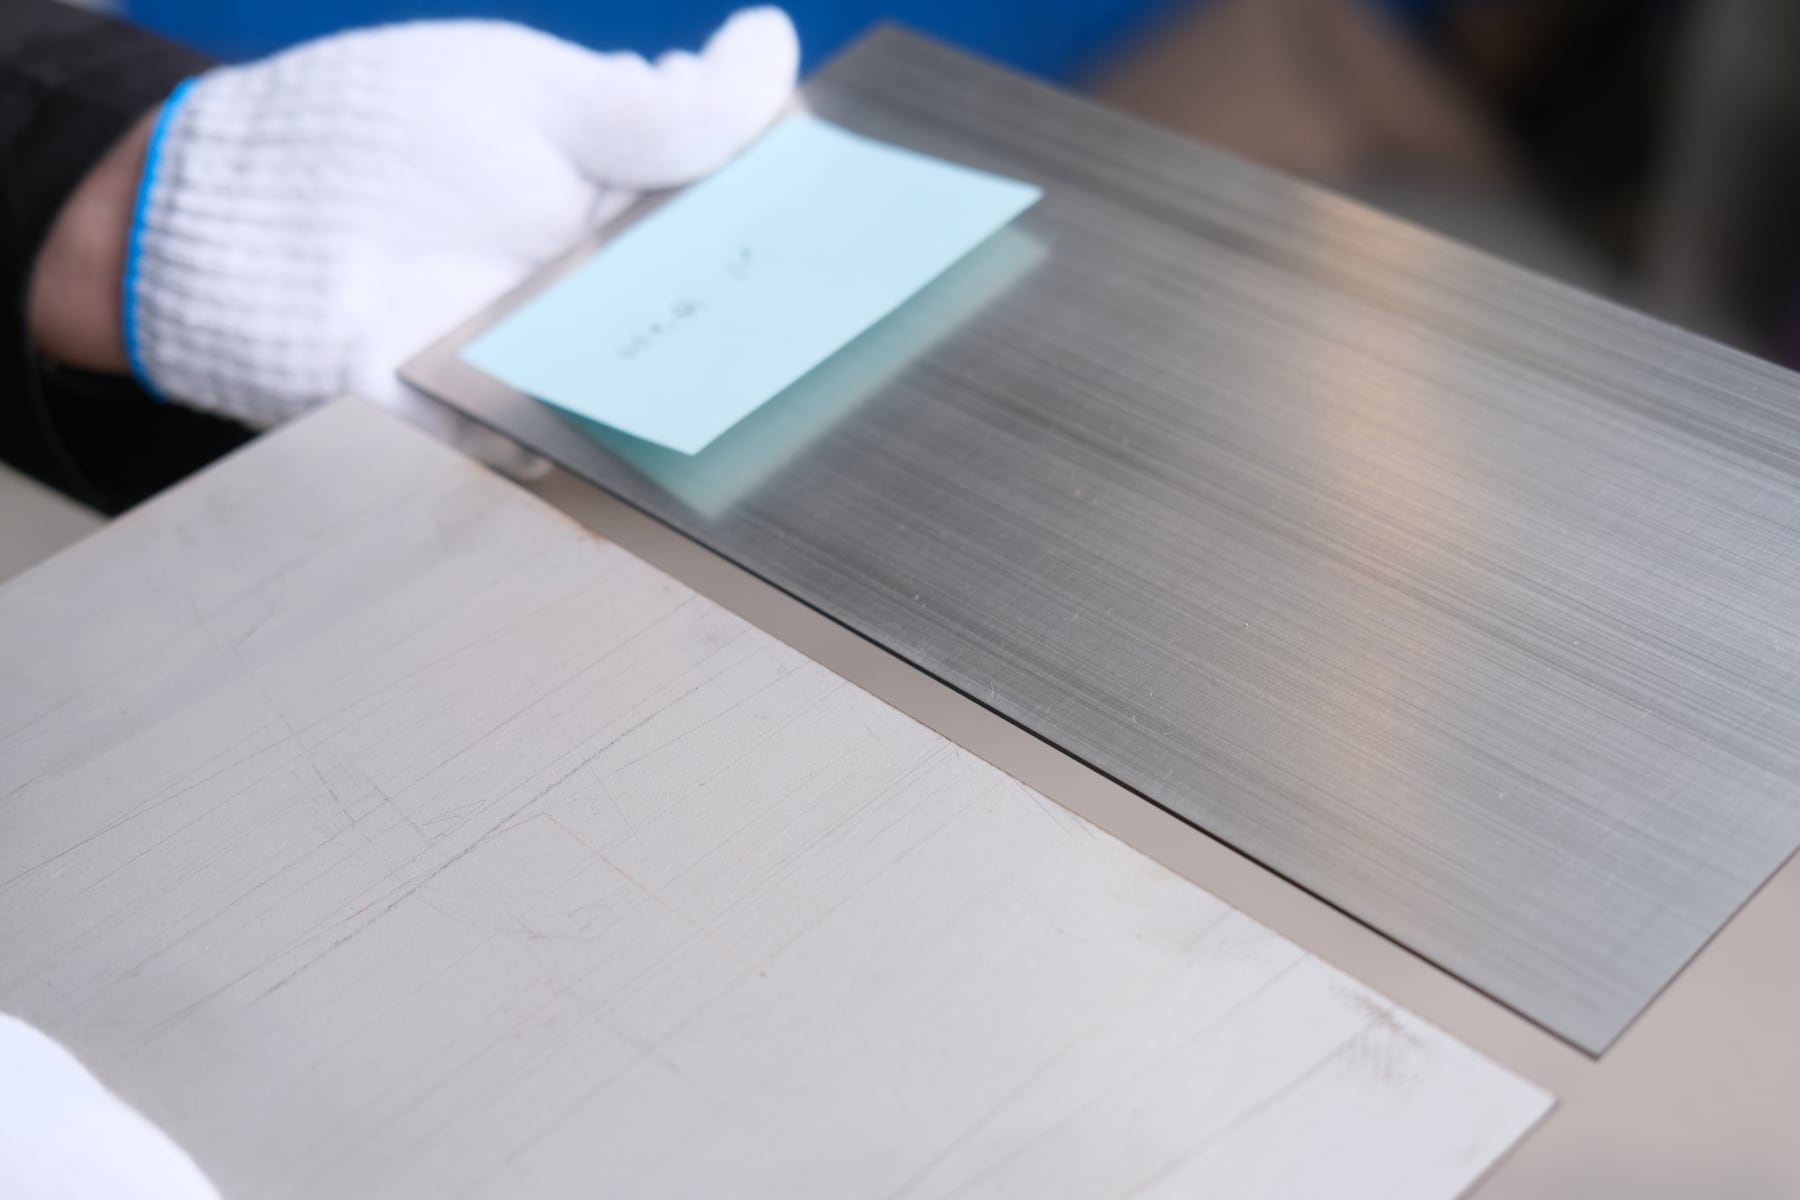
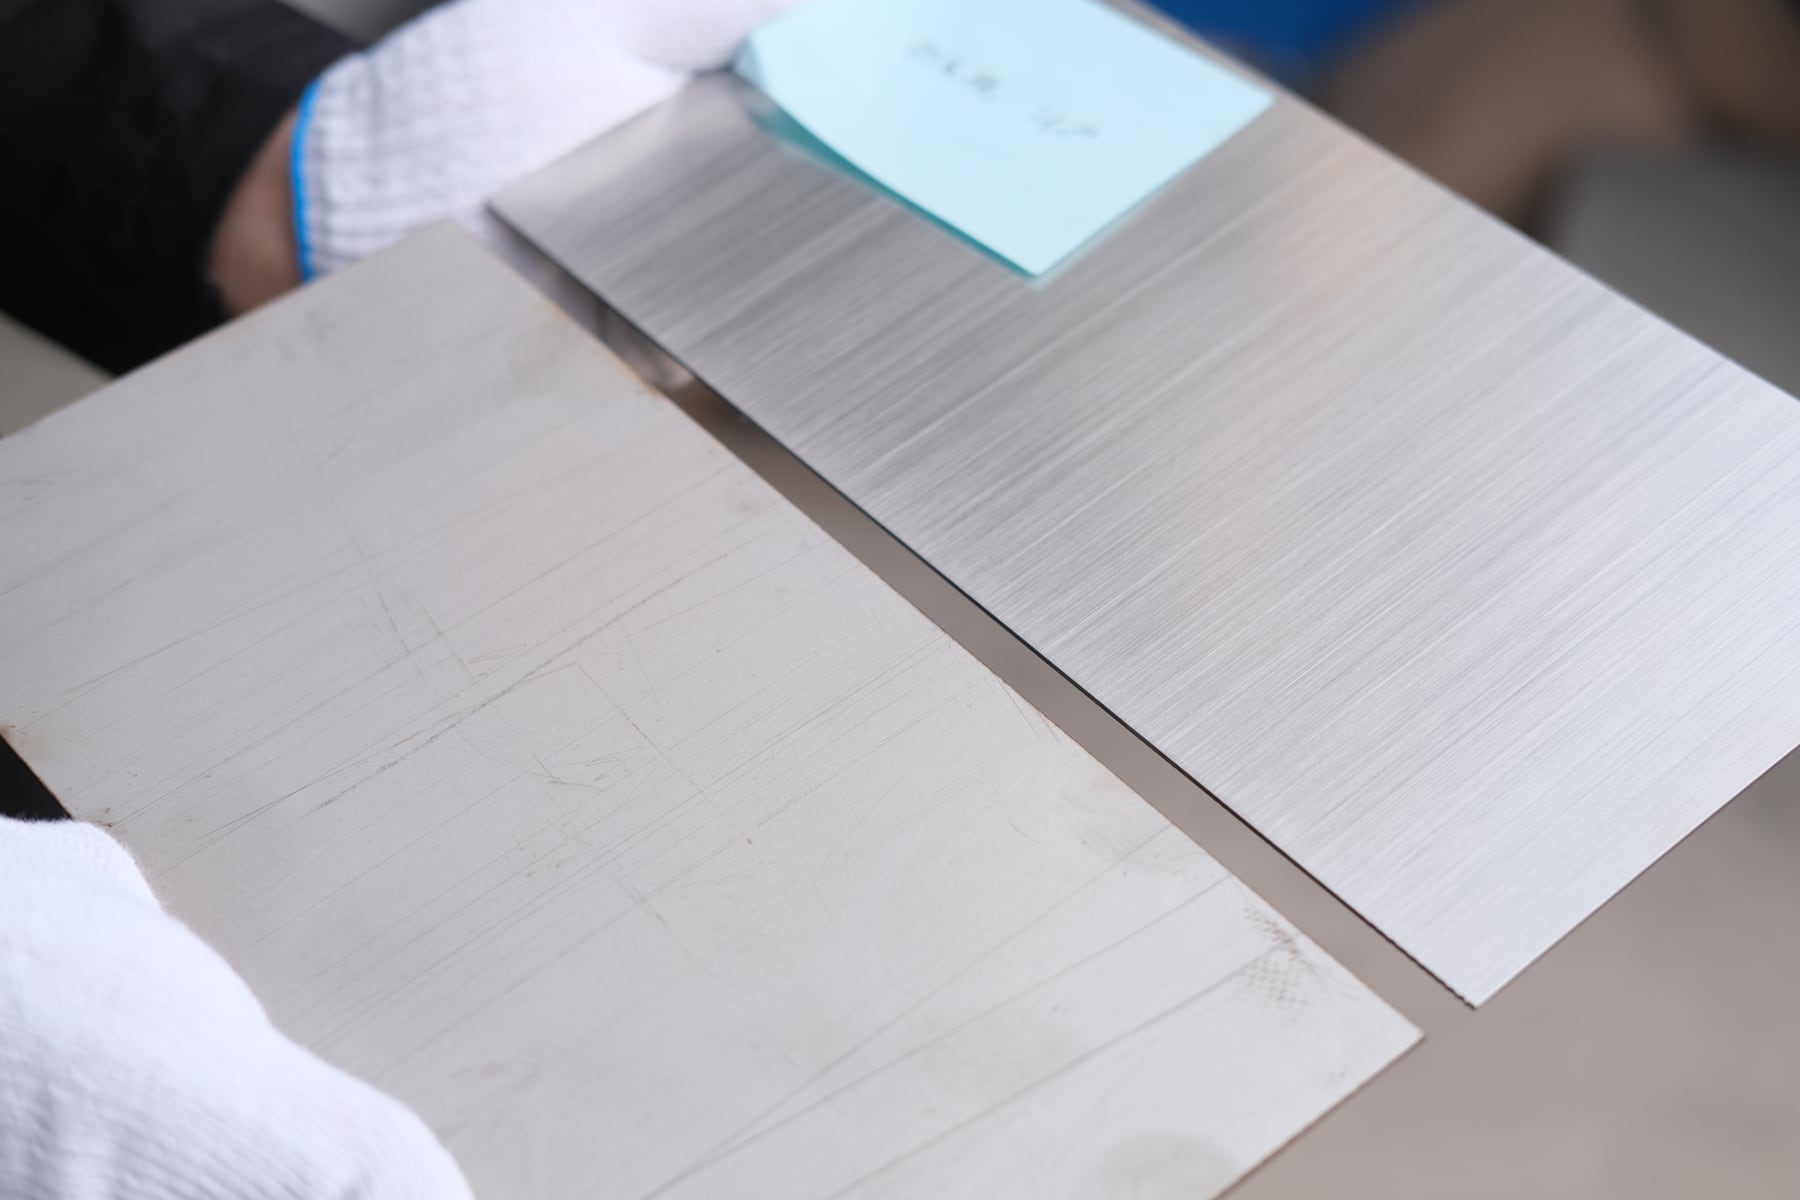
Sichtbare Edelstahl- oder Aluminiumteile
Kratzer, uneinheitliche Strukturrichtung oder Optik
Nach der ersten Entgratung und Kantenverrundung eine W-Station zum Bürsten oder Polieren ergänzen
Funktionsweise der QintelliM Stationen
R-Station zum Entgraten: entfernt Grate mit Schleifbändern und bereitet die Oberfläche für weitere Bearbeitungsschritte vor.
S-Station zum Kantenverrunden: erzeugt mit rotierenden Walzenbürsten gleichmäßiger verrundete Kanten; dies ist kein Fasenprozess.
C-Station zur Schneidschlackenentfernung: entfernt große Schlackenanhaftungen mit Legierungshämmern vor der feineren Entgratung.
W-Station zum Bürsten oder Polieren: verwendet die ausgewählte Bürsten- oder Polierwalze für die geforderte sichtbare Endoberfläche.
Empfohlene Prozessfolgen
Fertigungsanforderung
Mögliche Prozessfolge
Auswahlhinweis
Übliche laser- oder stanzgeschnittene Teile
R-S oder R-R-S
Zuerst Grate entfernen, dann eine kontrollierte Kantenverrundung herstellen
Teile mit Bedarf an Entgratung und gebürsteter Oberfläche
R-S-W oder R-R-W
W-Werkzeug nach gewünschter Struktur oder Polieroptik auswählen
Plasma- oder brenngeschnittene Teile mit starker Schlackenanhaftung
C-R oder C-R-S-R
Große Schlackenanhaftungen vor der Schleifbandentgratung und Kantenverrundung entfernen
Unterschiedliche kleine und große Blechteile
Anwendungsspezifische Reihenfolge
Kleinste Teilegröße, Werkstückhaltung und Arbeitsbreite mit Mustern validieren
A-, M- oder A-M-Förderplattform auswählen
Stabile Förderung sichert die Prozessgleichmäßigkeit. Eine A-Plattform mit Vakuum-Werkstückhaltung eignet sich für passende nichtmagnetische Werkstoffe wie Aluminium und Teile mit ausreichender Fläche für die Vakuumhaltung. Eine M-Magnetplattform wird für geeignete ferromagnetische Stahlteile eingesetzt. Eine A-M-Plattform kombiniert magnetische und Vakuum-Werkstückhaltung. Die tatsächliche Anordnung und wirksamen Halteflächen sind projektspezifisch und für die Werkstücke und Anwendungen im Produktionsmix zu bestätigen.
Die geeignete Plattform hängt außerdem von Ebenheit, kleinsten Abmessungen, Lochmuster und der geschlossenen Kontaktfläche zum Förderband ab. Vor der endgültigen Auswahl sollten repräsentative Muster geprüft werden.
REALE MUSTERBEARBEITUNG
Ergebnisse der Bearbeitung von Kundenmustern
Fotos aus QintelliM Versuchen mit Kundenmustern. Die Ergebnisse hängen vom Werkstoff, Eingangszustand und den Anforderungen an die Nachbearbeitung ab.
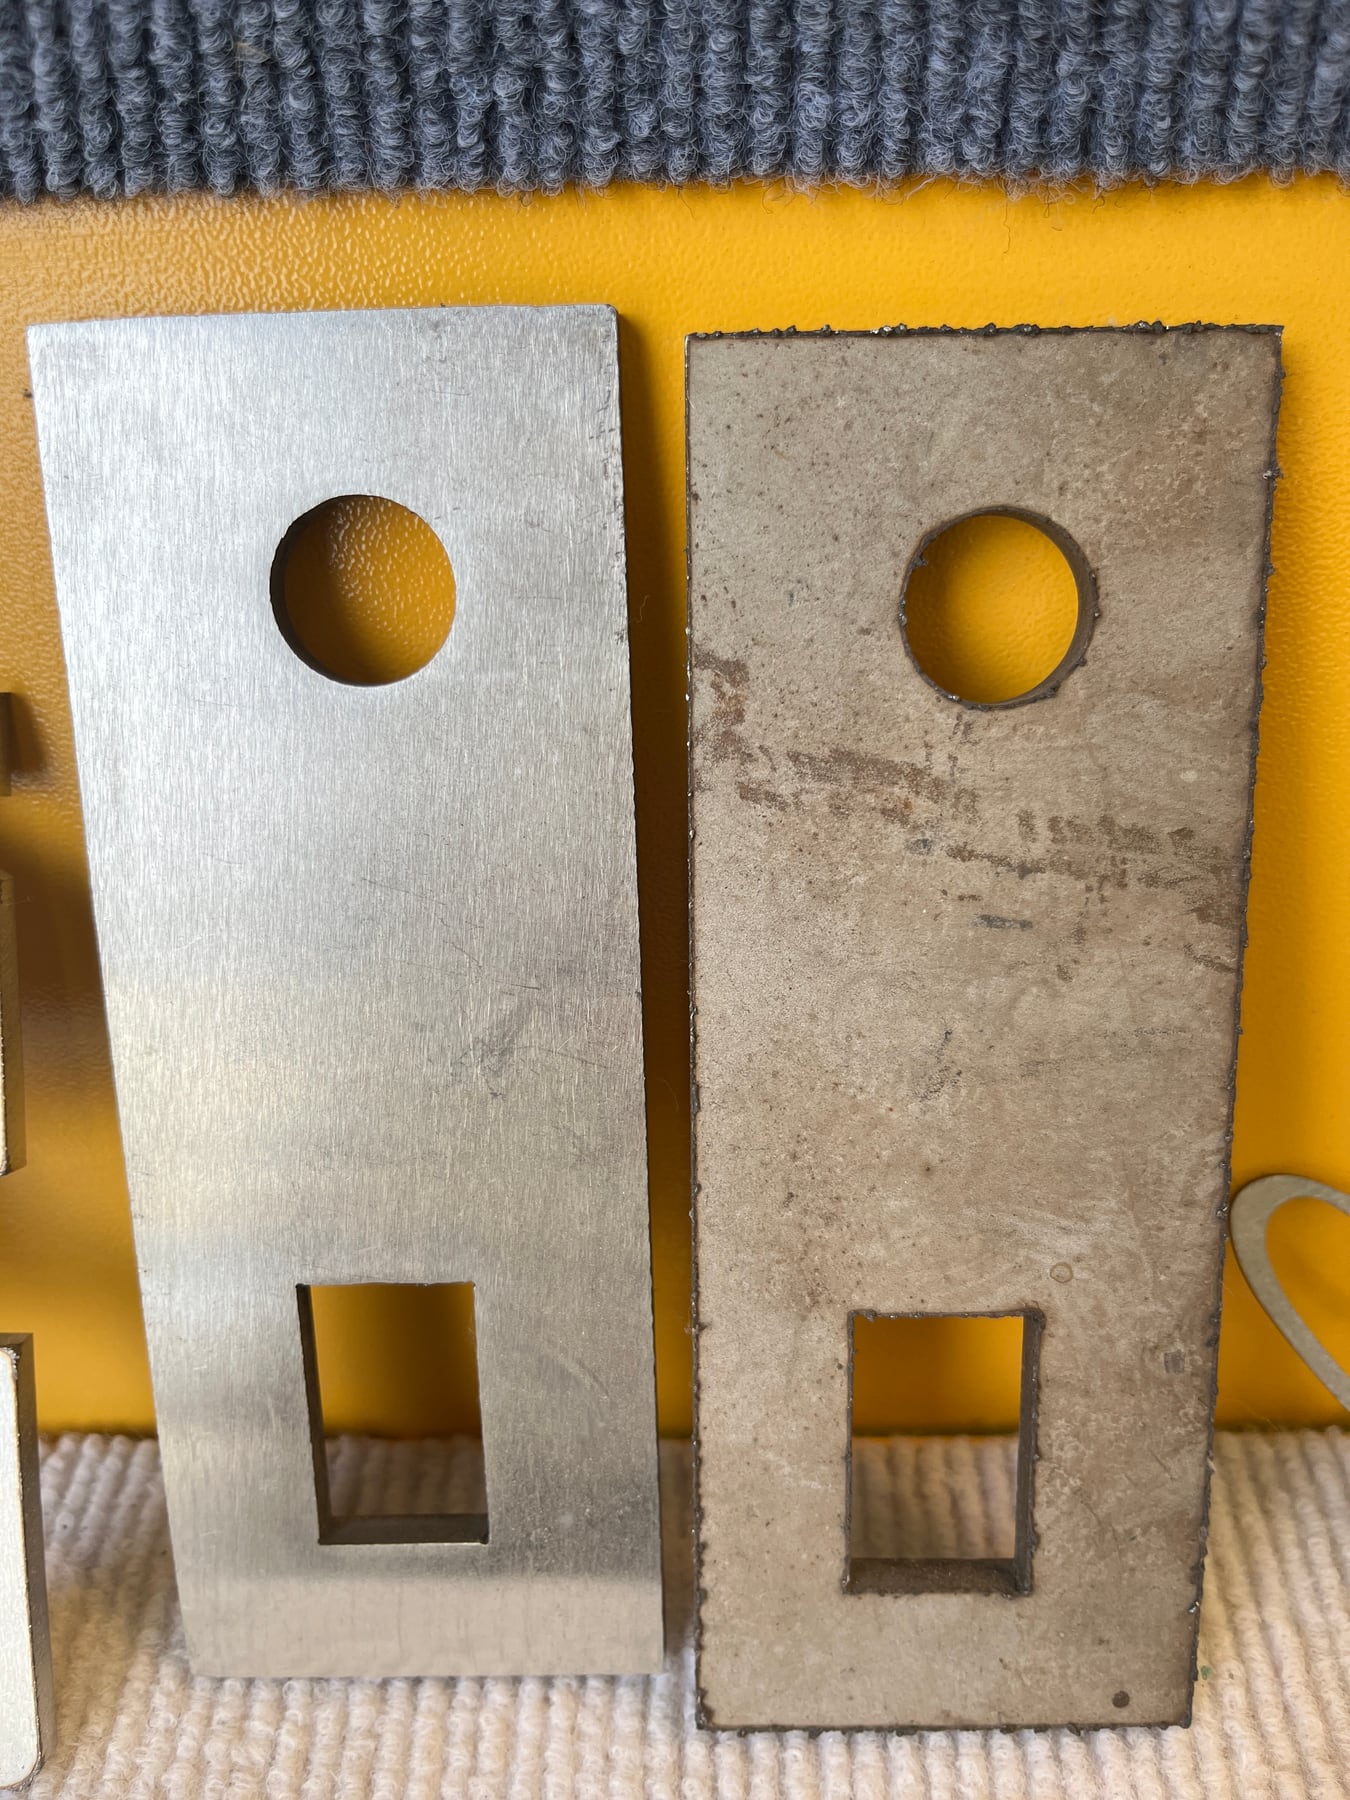
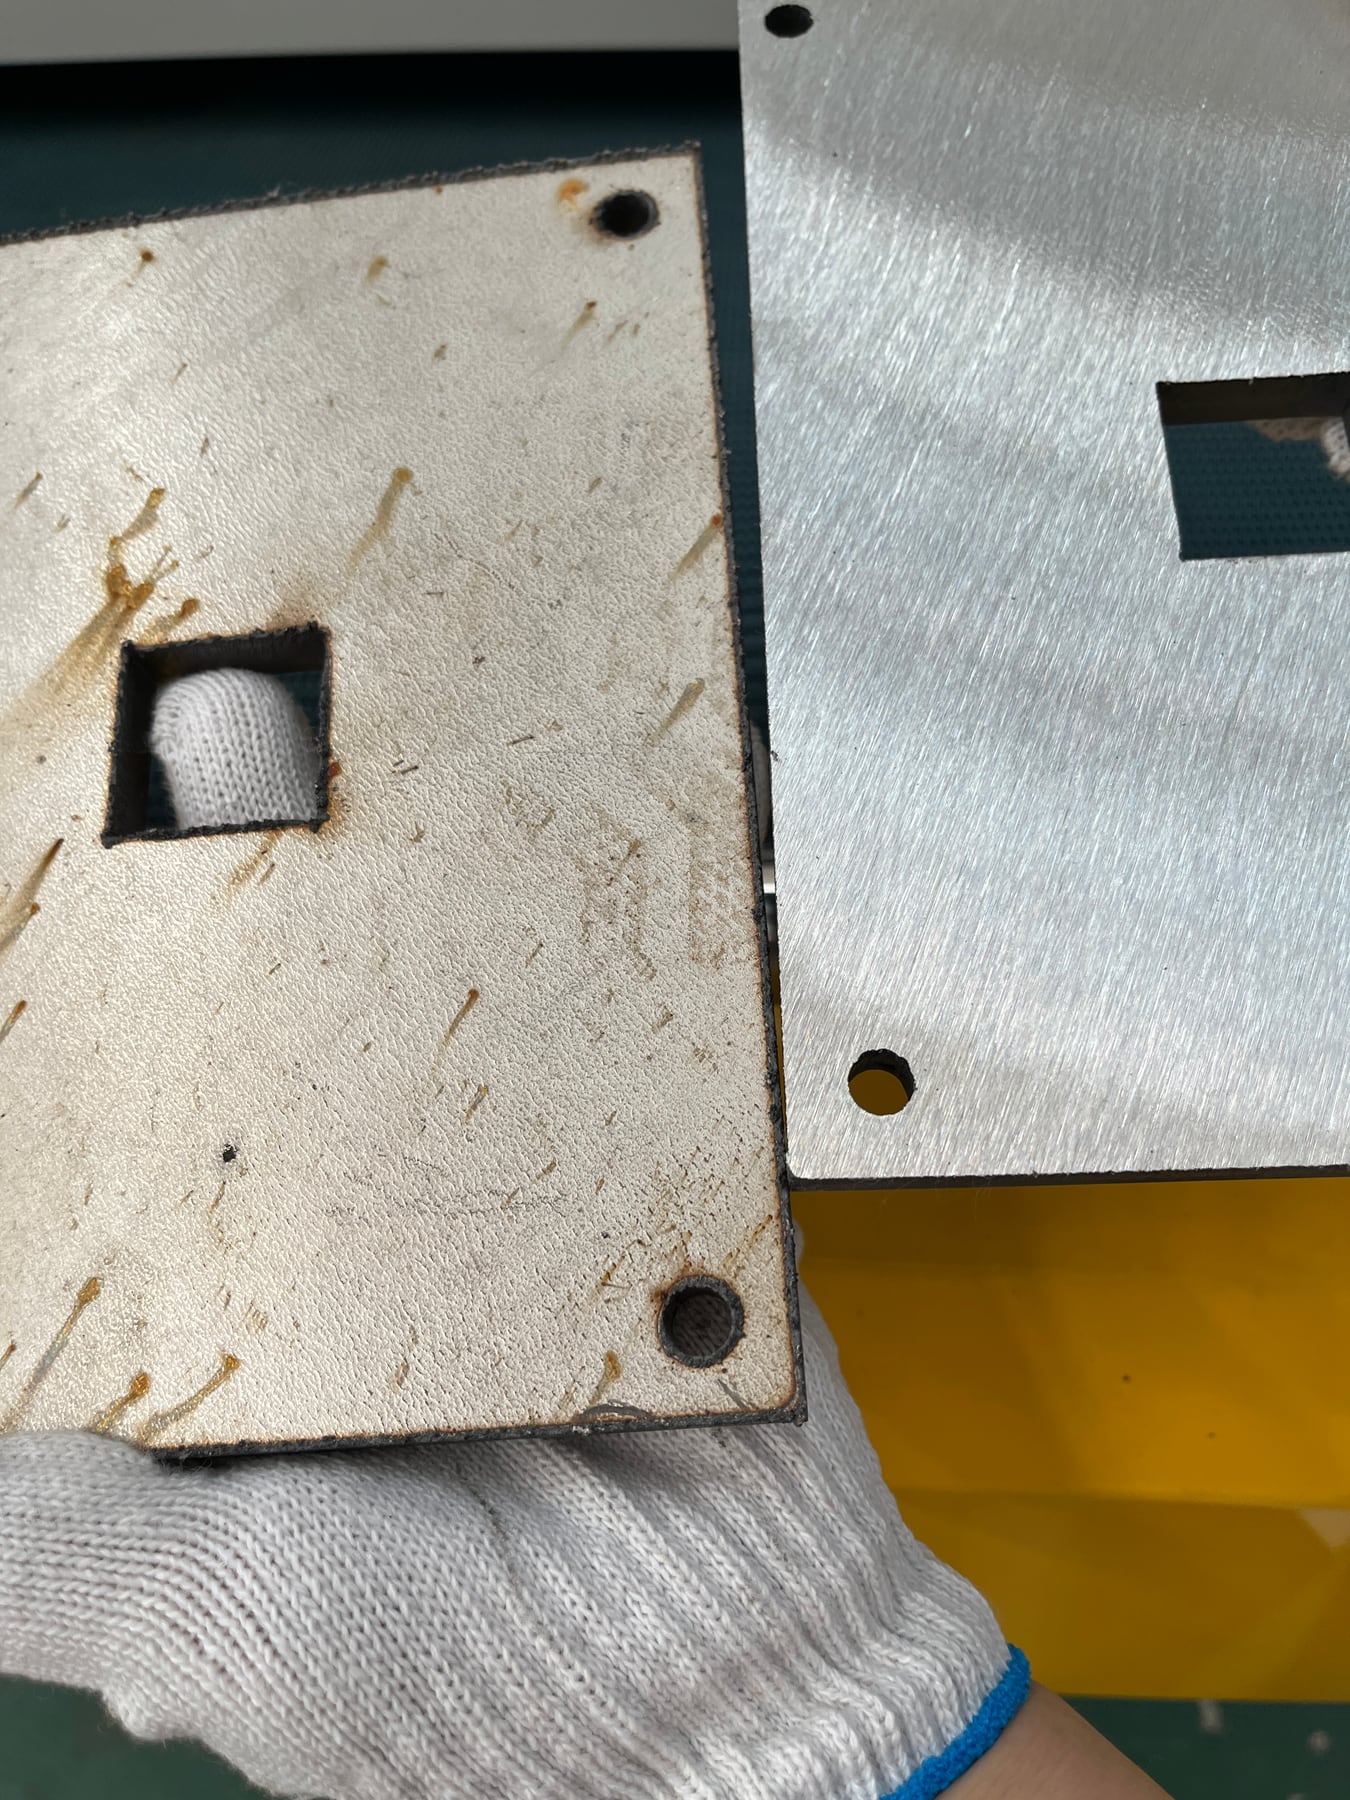
Bearbeitungsmuster perforierter Platten
Vergleichsfotos zeigen ursprüngliche und bearbeitete Oberflächen von Platten mit runden und quadratischen Öffnungen. Weitere Ansichten dokumentieren Öffnungen und Außenkonturen.
Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.
Teile für Pulverbeschichtung, Schweißen und Montage vorbereiten
Kantenverrunden kann scharfe Handhabungskanten reduzieren und eine gleichmäßigere Beschichtungsabdeckung an Teilekonturen unterstützen. Entgraten kann zudem Störungen bei der Montage reduzieren und eine reproduzierbare Ausgangslage für das Schweißen oder die Oberflächenvorbereitung schaffen. Der geforderte Radius und Oberflächenzustand müssen weiterhin vom Hersteller definiert und durch dessen Prüfprozess verifiziert werden.
Kann eine Maschine Kohlenstoffstahl, Edelstahl und Aluminium bearbeiten?
Eine konfigurierbare Maschine kann mehrere Werkstoffe unterstützen. Schleifband, rotierende Walzenbürste, W-Werkzeug, Förderplattform und Staubabsaugung müssen jedoch für den tatsächlichen Werkstoffmix ausgewählt werden. Vor der Bestätigung eines gemeinsamen Prozesses sind Musterteilprüfungen erforderlich.
Wann muss vor dem Entgraten Schneidschlacke entfernt werden?
Große Schlackenanhaftungen vom Plasma- oder Brennschneiden sollten üblicherweise vor der Schleifbandentgratung durch eine C-Station entfernt werden. Werden große Schlackenanhaftungen direkt einer normalen Entgratstufe zugeführt, können Prozessstabilität und Verbrauchsmaterialstandzeit sinken.
Wie sollte die Arbeitsbreite ausgewählt werden?
Berücksichtigen Sie Teileausrichtung, Produktionsfluss und die kleinsten Werkstücke bei der Bestimmung der maximalen Teilebreite. Eine breitere Maschine ist nicht automatisch die beste Wahl. Lesen Sie, wie die Arbeitsbreite einer Entgratmaschine ausgewählt wird.
Benötigte Angaben für eine Empfehlung zur Blechbearbeitung
Werkstoff, Dickenbereich sowie kleinste und größte Teileabmessungen.
Schneid-, Loch-, Stanz- oder Umformprozess.
Fotos von Grathöhe, Oxid, Schlacke und Oberflächenfehlern.
Geforderter Kantenradius, Strukturrichtung oder Polierfinish.
Anforderungen der nachfolgenden Beschichtung, Schweißung, Montage oder Prüfung.
Erwarteter Durchsatz, Spannung, Staubbedingungen und Automatisierungsbedarf.
Recommended Finishing Workflow for This Application
Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.
Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.
BurrsSharp EdgesOxide Layer
Recommended Processes
Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.
DeburringEdge RoundingSurface Finishing
Selection Information Needed
Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.
MaterialSizeCapacity
QintelliM Station Logic
Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.
RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.
QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.