QintelliM Systeme zum automatisierten Entgraten und zur Oberflächenbearbeitung unterstützen Automobilzulieferer bei Halterungen, Rahmen, Verkleidungen, Stanzteilen und Laserschnittkomponenten – für gleichmäßige Kanten, Beschichtungsvorbereitung und höhere Fertigungseffizienz.
Anwendungsdetails
Entgraten und Kantenverrunden von Automobilteilen
Die Fertigung von Automobilkomponenten umfasst gestanzte Halterungen, lasergeschnittene Verkleidungen, Rahmen, Abdeckungen, Gehäuse und weitere Metallteile. Vor dem Schweißen, Beschichten oder Montieren können Gratentfernung, Kantenverrundung und Oberflächenvorbereitung erforderlich sein. Gleichmäßige Chargenqualität ist wichtig, da identische Teile oft in großen Stückzahlen gefertigt und in mehreren nachfolgenden Arbeitsschritten geprüft werden.
QintelliM ist Hersteller von Anlagen zum Metallentgraten und zur Oberflächenbearbeitung und konfiguriert automatisierte Systeme für Kohlenstoffstahl, Edelstahl, Aluminium und andere kundenseitig validierte Metallteile. Die Prozessauswahl richtet sich nach Umform- oder Schneidverfahren, Werkstoff, Gratzustand, Teilegeometrie, Anforderungen an sichtbare Oberflächen und Werkstückhaltung auf dem Förderband.
Typische Metallteile im Automobilbau und Bearbeitungsanforderungen
Teiletyp
Häufiges Problem
Bearbeitungsziel
Gestanzte Halterungen und Verstärkungsteile
Gerichtete Grate, scharfe Unterkanten und örtliche Umformspuren
Grate entfernen und vor der Handhabung oder Montage gleichmäßig verrundete Kanten herstellen
Lasergeschnittene Verkleidungen, Rahmen und Zuschnitte
Schneidgrate, Oxidrückstände und scharfe Konturen
Sicherere Kanten und eine reproduzierbare Oberfläche zur Schweiß- oder Beschichtungsvorbereitung herstellen
Aluminiumabdeckungen und -gehäuse
Feine Grate, Kratzer und fehlende stabile magnetische Werkstückhaltung
Geeignete Vakuum-Werkstückhaltung und kontrollierten Bearbeitungsdruck einsetzen
Sichtbare Zier- oder dekorative Metallteile
Uneinheitliche Bürstspuren oder Oberflächenoptik
Nach der ersten Entgratung den benötigten W-Prozess zum Bürsten oder Polieren ergänzen
Stationsauswahl für Automobilteile
Eine R-Station entfernt Schneid- oder Stanzgrate mit Schleifbändern und bereitet die Oberfläche vor. Eine S-Station verrundet Außenkonturen und zugängliche Innenmerkmale mit rotierenden Walzenbürsten. Eine W-Station nutzt eine Bürsten- oder Polierwalze, wenn eine definierte sichtbare Oberfläche gefordert ist.
R-S: allgemeine Gratentfernung mit anschließender kontrollierter Kantenverrundung.
R-R-S: stärkere oder zweistufige Entgratung vor dem Kantenverrunden.
R-S-W: Entgraten, Kantenverrunden und abschließendes Bürsten- oder Polierfinish.
R-R-W: zwei Entgratstufen mit anschließendem Bürsten oder Polieren, wenn kein Kantenverrunden vorgesehen ist.
Die Reihenfolge wird nicht allein nach der Branche ausgewählt. Eine gestanzte Halterung, eine Aluminiumabdeckung und eine sichtbare Edelstahlverkleidung können unterschiedliche Verbrauchsmaterialien, Anpressdrücke, Vorschubgeschwindigkeiten und Stationskombinationen erfordern.
Förderplattform für unterschiedliche Werkstoffe im Automobilbau
A – Vakuum-Werkstückhaltung: für geeignete Aluminiumteile, nichtmagnetische oder dünne Komponenten mit ausreichend Kontaktfläche für eine stabile Haltung.
M – Magnetische Werkstückhaltung: für geeignete ferromagnetische Halterungen, Verkleidungen und Rahmen.
A-M – Kombinierte Plattform: kombinierte magnetische und Vakuum-Werkstückhaltung mit projektspezifischer Anordnung und wirksamen Halteflächen, die für die tatsächlichen Werkstücke und Anwendungen bestätigt werden.
Teilegröße, Ebenheit, Bohrungen, Ausschnitte und kleinste Kontaktfläche müssen geprüft werden. Kleine oder umgeformte Automobilkomponenten sollten Musterteilprüfungen durchlaufen, da die Förderstabilität wichtiger sein kann als die nominelle Maschinenbreite.
Prozesskontrolle vor dem Schweißen, Beschichten und Montieren
Automatisierte Nachbearbeitung kann Schwankungen durch manuelles Schleifen reduzieren. Der Hersteller muss jedoch zulässige Restgrate, Kantenergebnis und Oberflächenzustand festlegen. Der gewählte Prozess ist mit dem tatsächlichen Folgeprozess zu prüfen. So kann die Beschichtungsvorbereitung sowohl gleichmäßige Kanten als auch eine kontrollierte Oberfläche erfordern, während bei einem Montageteil Gratentfernung und Maßhaltigkeit im Vordergrund stehen.
QintelliM empfiehlt, nach einem akzeptablen Musterergebnis Prüfeinstellungen, Verbrauchsmaterialspezifikation, Vorschubrichtung und Prüfverfahren zu dokumentieren. Verbrauchsmaterialien sind zu überwachen, da der Verschleiß von Schleifbändern und Bürsten das Ergebnis mit der Zeit verändern kann.
Checkliste für die Musterteilprüfung
Repräsentative Teile mit normalen und ungünstigsten Gratzuständen.
Werkstoff, Dicke sowie gegebenenfalls Wärmebehandlungs- oder Beschichtungszustand.
Schneid-, Loch-, Stanz- oder Zerspanungsverfahren.
Gefordertes Kantenergebnis und Bereiche, die nicht bearbeitet werden dürfen.
Richtung der sichtbaren Oberflächenstruktur, zulässige Kratzer und Folgeprozess.
Kleinste Teilegröße, erwarteter Durchsatz und Beschickungsverfahren.
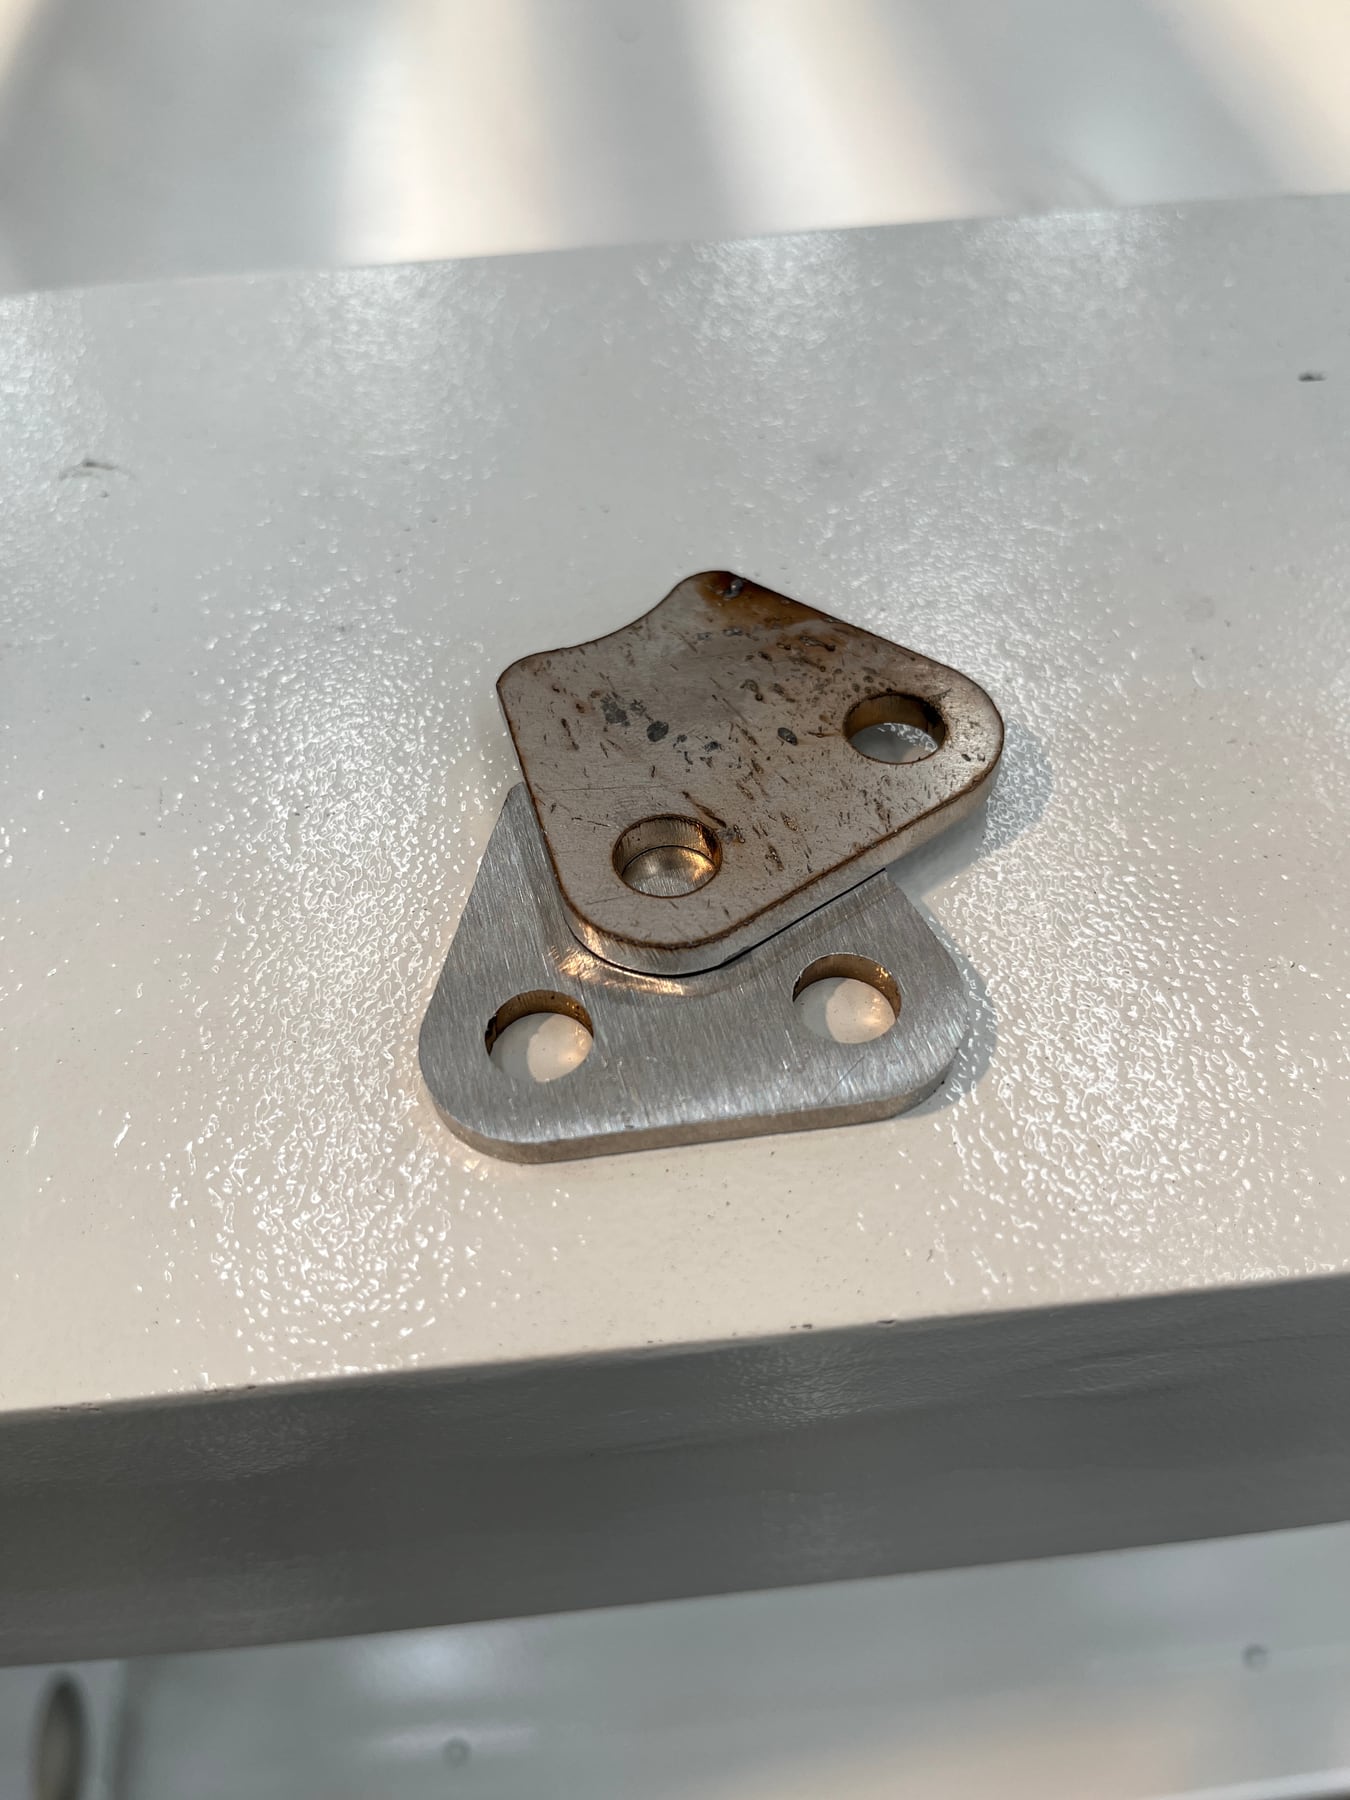
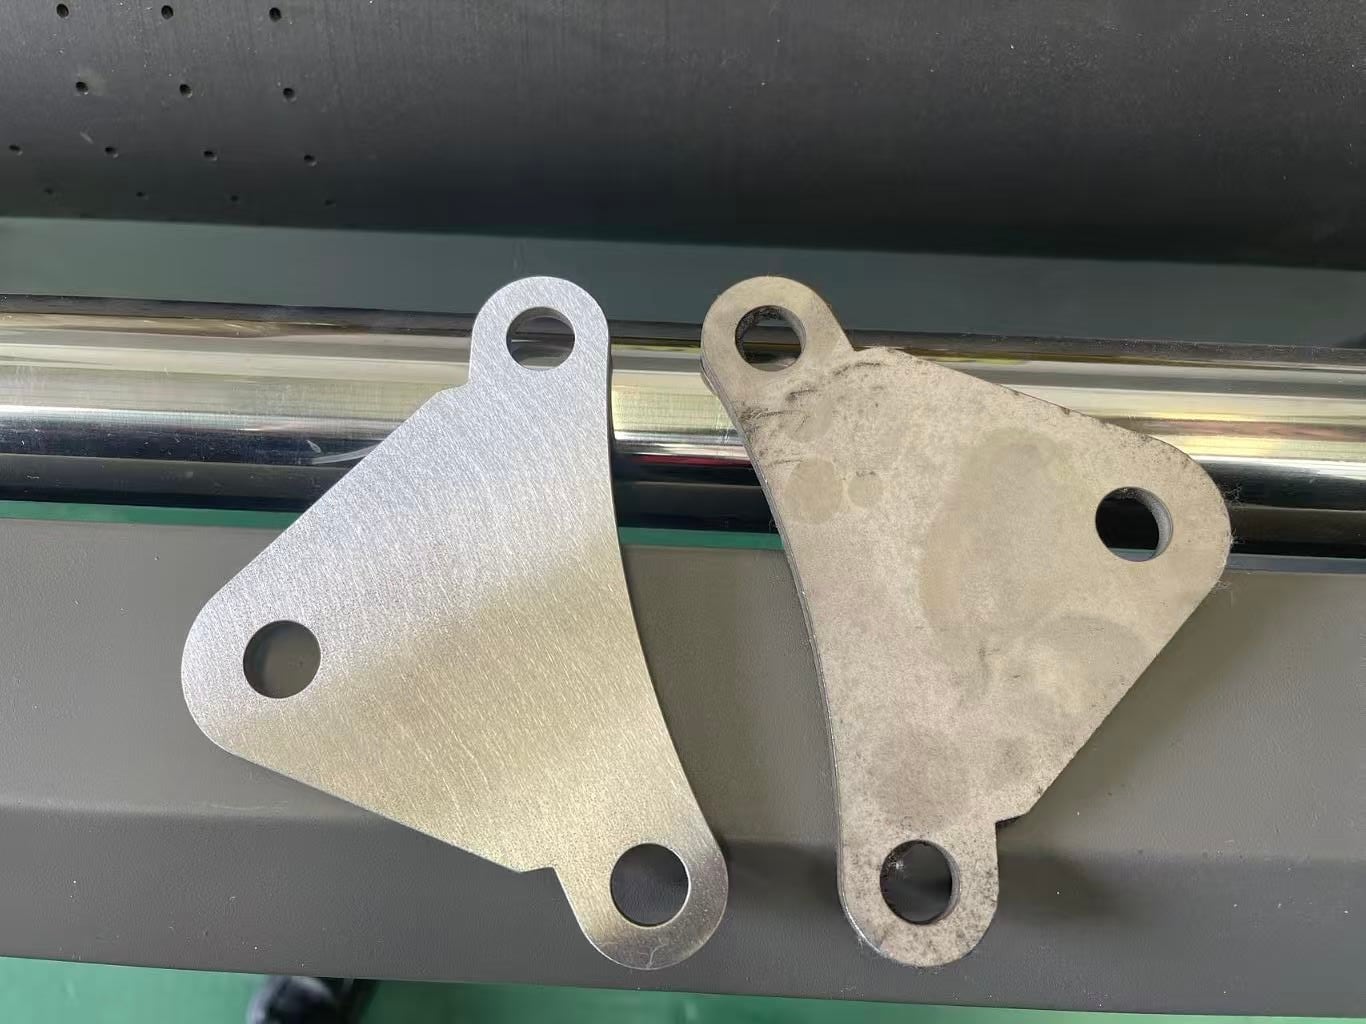
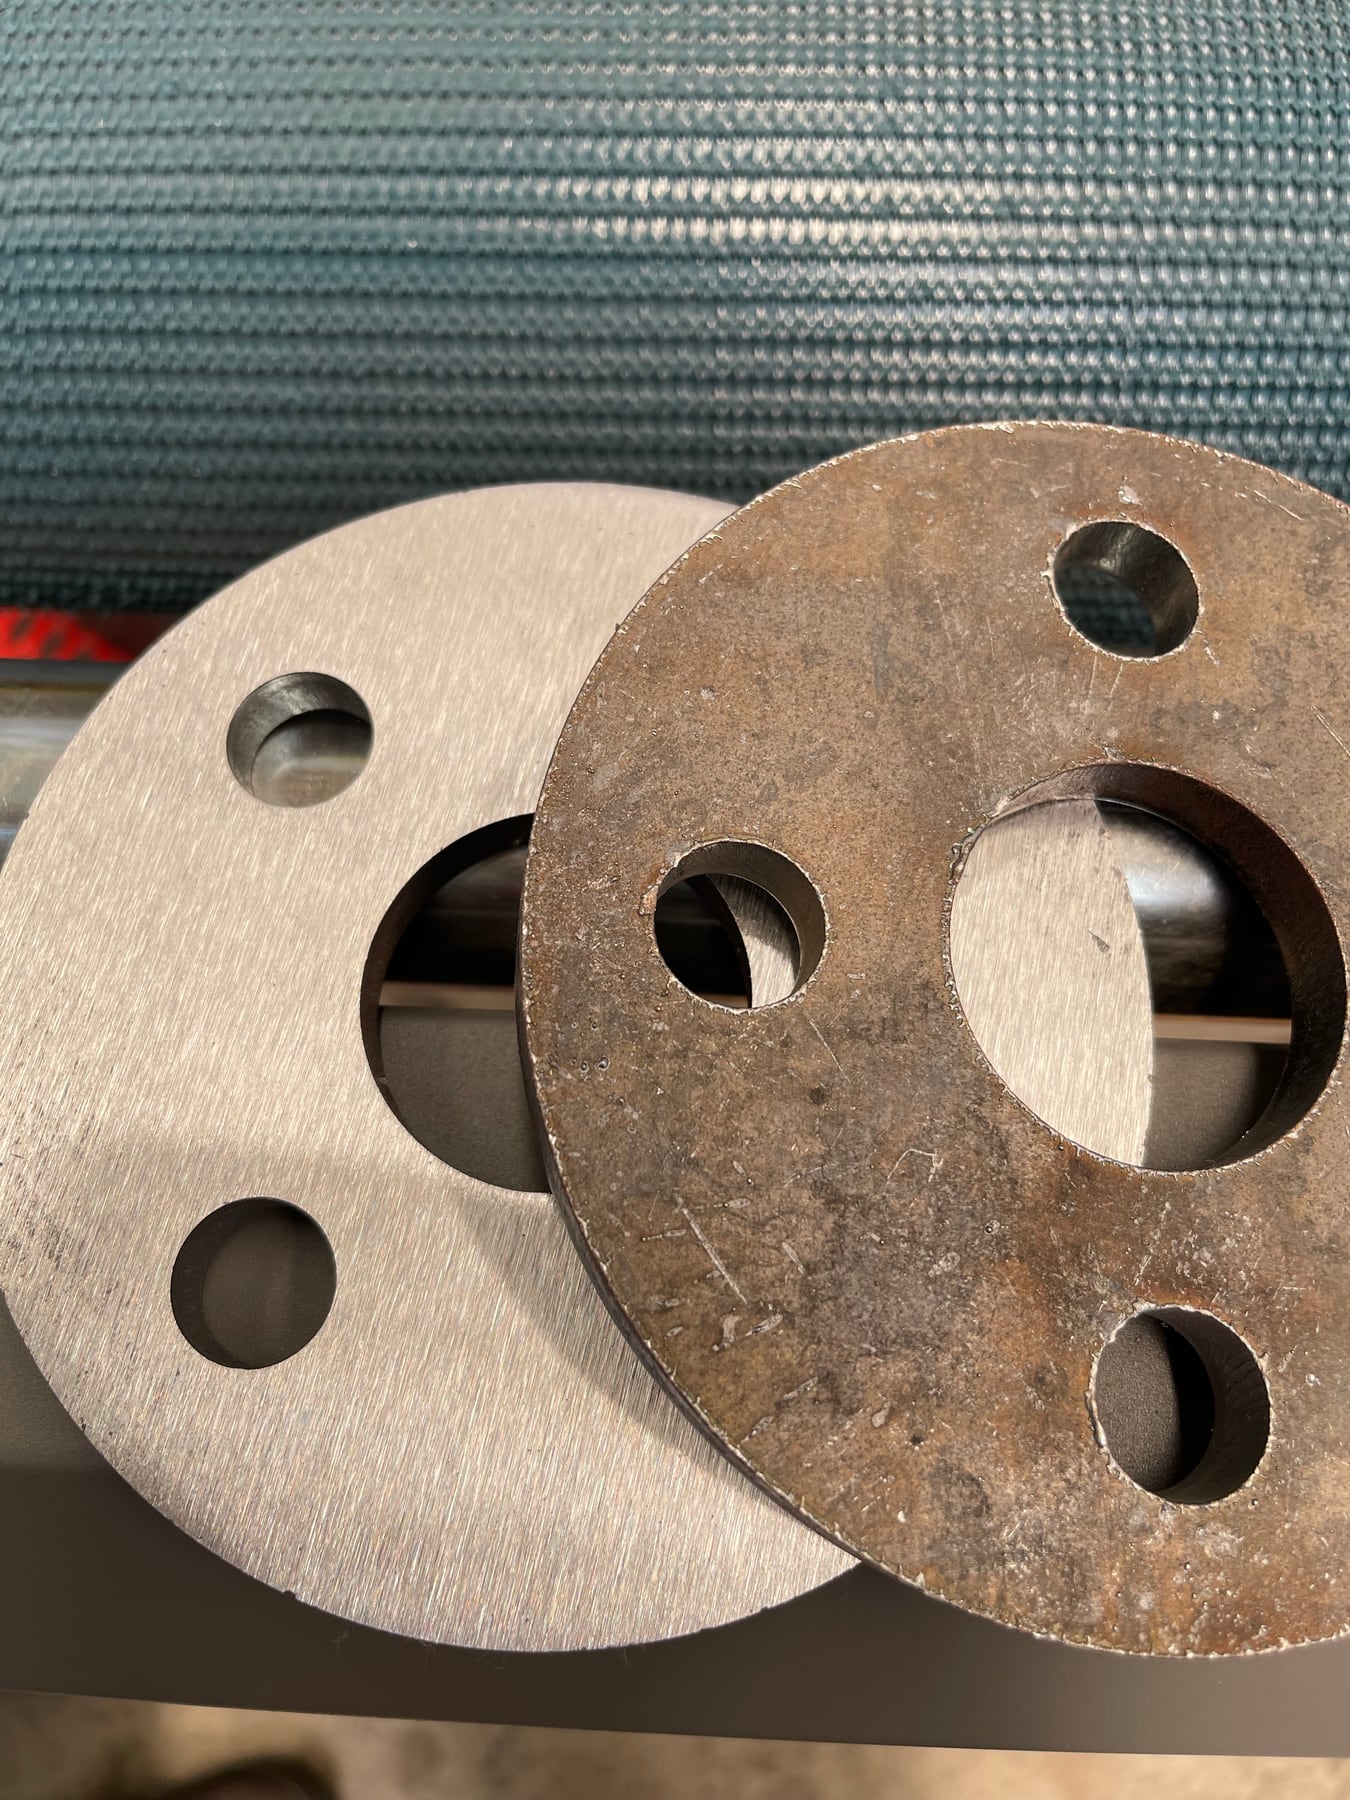
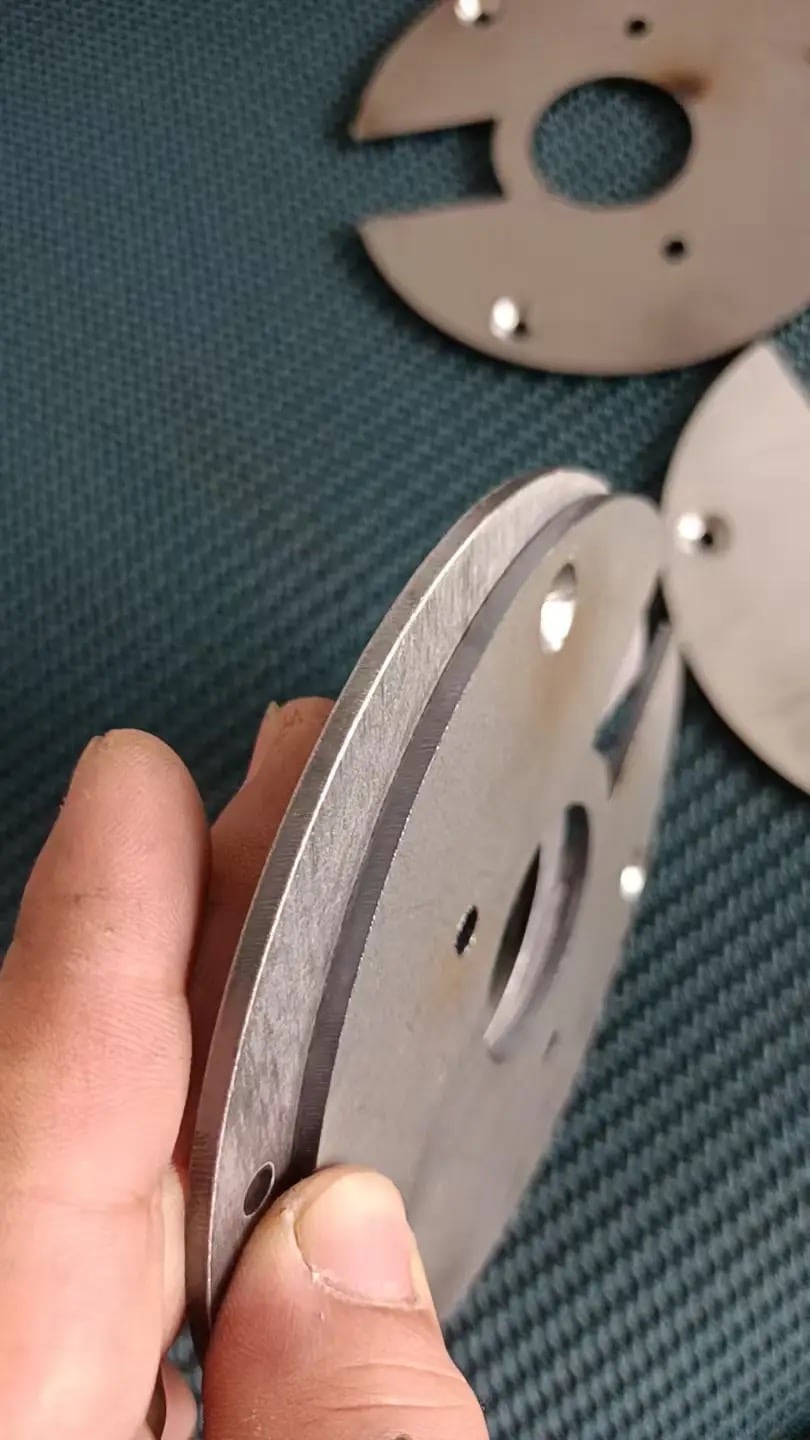
Fotos aus QintelliM Versuchen mit Kundenmustern. Die Ergebnisse hängen vom Werkstoff, Eingangszustand und den Anforderungen an die Nachbearbeitung ab.
Verbindungsplatten und Halterungsmuster
Verbindungsplatten und perforierte Halterungen veranschaulichen die Oberflächenbearbeitung unterschiedlicher Musterkonturen.
Vergleich perforierter HalterungsmusterVergleich von Plattenmustern mit drei Bohrungen
Runde Platten und Kantendetails
Gesamt- und Kantendetailaufnahmen zeigen runde Plattenmuster und ihre Konturen.
Vergleich runder PlattenmusterNahaufnahme der Kante einer runden Platte
Die Fotos veranschaulichen das Erscheinungsbild der Muster. Werkstoffgüte, Abmessungen, Kantenradius und Oberflächenanforderungen sind durch Musterbewertung und Prüfung zu bestätigen.
Kann eine Entgratmaschine gestanzte und lasergeschnittene Automobilteile bearbeiten?
Dies kann möglich sein, wenn Gratbereich, Teilegeometrie, Werkstoff und Werkstückhaltung miteinander vereinbar sind. Unterschiedliche Teilefamilien können dennoch andere Schleifbänder, rotierende Walzenbürsten, Vorschubeinstellungen oder Stationsfolgen erfordern.
Kann Kantenverrunden die Beschichtungsvorbereitung unterstützen?
Gleichmäßige Kantenverrundung kann eine gleichmäßigere Beschichtungsabdeckung an scharfen Konturen unterstützen. Sie garantiert jedoch weder Beschichtungshaftung noch Korrosionsbeständigkeit. Beschichtungsanbieter und Automobilhersteller müssen den gesamten Vorbereitungsprozess definieren und prüfen.
Zertifiziert eine QintelliM Anlage eine Automobilkomponente?
Nein. Die Maschine entgratet und bearbeitet Oberflächen. Sie bestätigt allein weder Maßkonformität, Erfüllung automobilbezogener Qualitätsmanagementanforderungen, funktionale Sicherheit noch endgültige Teileabnahme. Diese Anforderungen verbleiben im Qualitätssicherungsprozess des Herstellers.
Benötigte Angaben für eine Empfehlung zu Automobilteilen
Teilezeichnungen oder klare Fotos beider Seiten.
Werkstoff, Dickenbereich und Teileabmessungen.
Stanz-, Laserschneid-, Loch- oder Zerspanungsprozess.
Grathöhe, Kantenanforderung und gewünschte sichtbare Oberfläche.
Nachfolgender Schweiß-, Beschichtungs- oder Montageprozess.
Geforderte Taktzeit, Tagesmenge und Automatisierungsgrad.
Recommended Finishing Workflow for This Application
Use the information below to match the case application with a practical QintelliM deburring, edge rounding, grinding, brushing, slag removal, oxide removal or dust collection configuration.
Burrs after laser cutting, sharp outer edges, small inner holes, oxide layers before coating, inconsistent manual grinding and dust safety risks.
BurrsSharp EdgesOxide Layer
Recommended Processes
Combine abrasive belt grinding, edge rounding brushes, brushing or polishing rollers, heavy-slag removal and dust collection according to the real workpiece condition.
DeburringEdge RoundingSurface Finishing
Selection Information Needed
Share material, cutting method, thickness, workpiece size, burr condition, required finish, capacity target, dust characteristics and local project requirements for wet dust collection review.
MaterialSizeCapacity
QintelliM Station Logic
Configurations can be adjusted with process stations and conveyor platforms to fit different industries and workpiece requirements. Working widths can be customized at 450 / 630 / 800 / 1000 / 1300 / 1600 mm.
RAbrasive belt grinding for burr and oxide removal.
SBrush edge rounding for outer edges and inner holes.
CAlloy hammer station for heavy slag removal.
WBrushing or polishing roller for surface finishing.
AVacuum conveyor platform for non-magnetic parts.
MMagnetic conveyor platform for carbon steel parts.
A-MHybrid platform for mixed material production.
DustWet dust collection configuration for the actual machine and application.
QintelliM currently supplies wet dust collection systems only. For QintelliM deburring, grinding, edge-rounding and surface-finishing machine projects, wet dust collection is our current standard recommended solution. Final dust-control configuration depends on the actual material, dust characteristics, machine process, system design, installation conditions and applicable local requirements.