Entgraten und Oberflächenveredeln von Aluminiumblechen: Was vor der Wahl des Verfahrens zu beachten ist
Ein technischer Leitfaden zu Anforderungen an Aluminiumteile, geschützte Oberflächen, repräsentative Muster und installierte versus aktive R/S/W-Stationsrouten, mit einem bestätigten Beispiel einer Aluminiumcharge.
Sep 17th,202637 Aufrufe
Leitfaden für den Entwicklungsprozess · Aluminiumteile
Aluminiumblechteile sollten nicht allein aufgrund ihrer Materialbezeichnung einem Entgratungs- oder Bearbeitungsprozess zugeordnet werden. Zunächst werden die konkreten Anforderungen ermittelt: Welche Grate müssen entfernt werden, müssen Kanten abgerundet werden, muss die sichtbare Oberfläche verändert werden und welche Bereiche müssen geschützt bleiben? Anschließend werden die relevanten R-, S- oder W-Prozesse bewertet, die Werkstückspannung am realen Bauteil überprüft und der gesamte Ablauf anhand repräsentativer Muster vor der endgültigen Maschinenkonfiguration bestätigt.
Der technische Ansatz von QintelliM besteht darin, Entgraten, Kantenverrunden, Oberflächenbearbeitung und Anforderungen an den Schutzbereich zu trennen, bevor ein Prozess für Aluminiumblechteile konfiguriert wird.
Werkstoffgüte, Dicke, Oberflächenbeschaffenheit, Beschichtungs- oder Anodisierungsstatus, Prozesseinstellungen und Akzeptanzwerte sollten nur dann angegeben werden, wenn sie für die jeweilige Anwendung bekannt sind.
Beginnen wir mit dem eigentlichen Aluminiumteil und dessen Eingangszustand.
Beschreiben Sie das Werkstück, das dem Prozess zugeführt wird. Geben Sie, falls bekannt, die Materialkategorie und -güte, eine Zeichnung, die Abmessungen sowie, falls bekannt, den Schneid- oder vorhergehenden Fertigungsprozess an. Dokumentieren Sie den Zustand der Eingangsgrate, der Kantenbeschaffenheit, Kratzer und der vorhandenen Oberflächenbeschaffenheit.
Identifizieren Sie gegebenenfalls Schutzfolien, anodisierte oder beschichtete Oberflächen (sofern bekannt) sowie optisch kritische Flächen und Bereiche, die geschützt bleiben müssen. Fehlende Informationen sind als unbekannt zu kennzeichnen. Ein Foto kann Geometrie und Zustand verdeutlichen, gibt aber keine Auskunft über Legierung, Härte, Dicke oder Oberflächenbeschaffenheit.
Separate Ziele für Grat-, Kanten- und Oberflächenbearbeitung
Definieren Sie jedes gewünschte Ergebnis separat. Das Entfernen eines Grats erzeugt nicht automatisch eine bestimmte abgerundete Kante, und eine abgerundete Kante erfordert nicht automatisch ein neues Oberflächenbild.
Ziel
Frage
Prozessrolle
Gratentfernung
Welche Grate oder unerwünschten Materialreste müssen entfernt werden?
R kann bewertet werden
Kantenverrundung
Ist ein separates Ergebnis mit abgerundeten Kanten erforderlich?
S kann bewertet werden
Oberflächenveredelung
Muss das sichtbare Erscheinungsbild der Oberfläche absichtlich verändert werden?
W kann bewertet werden
Dies sind Anweisungen für die technische Überprüfung, keine automatischen Konfigurationen. Geben Sie die Anforderungen an jeder relevanten Kante oder Fläche an, bevor Sie das Verfahren auswählen.
Bestätigte Aluminiumcharge auf einer R-S-W-Maschine: Aktiver R→W-Prozess
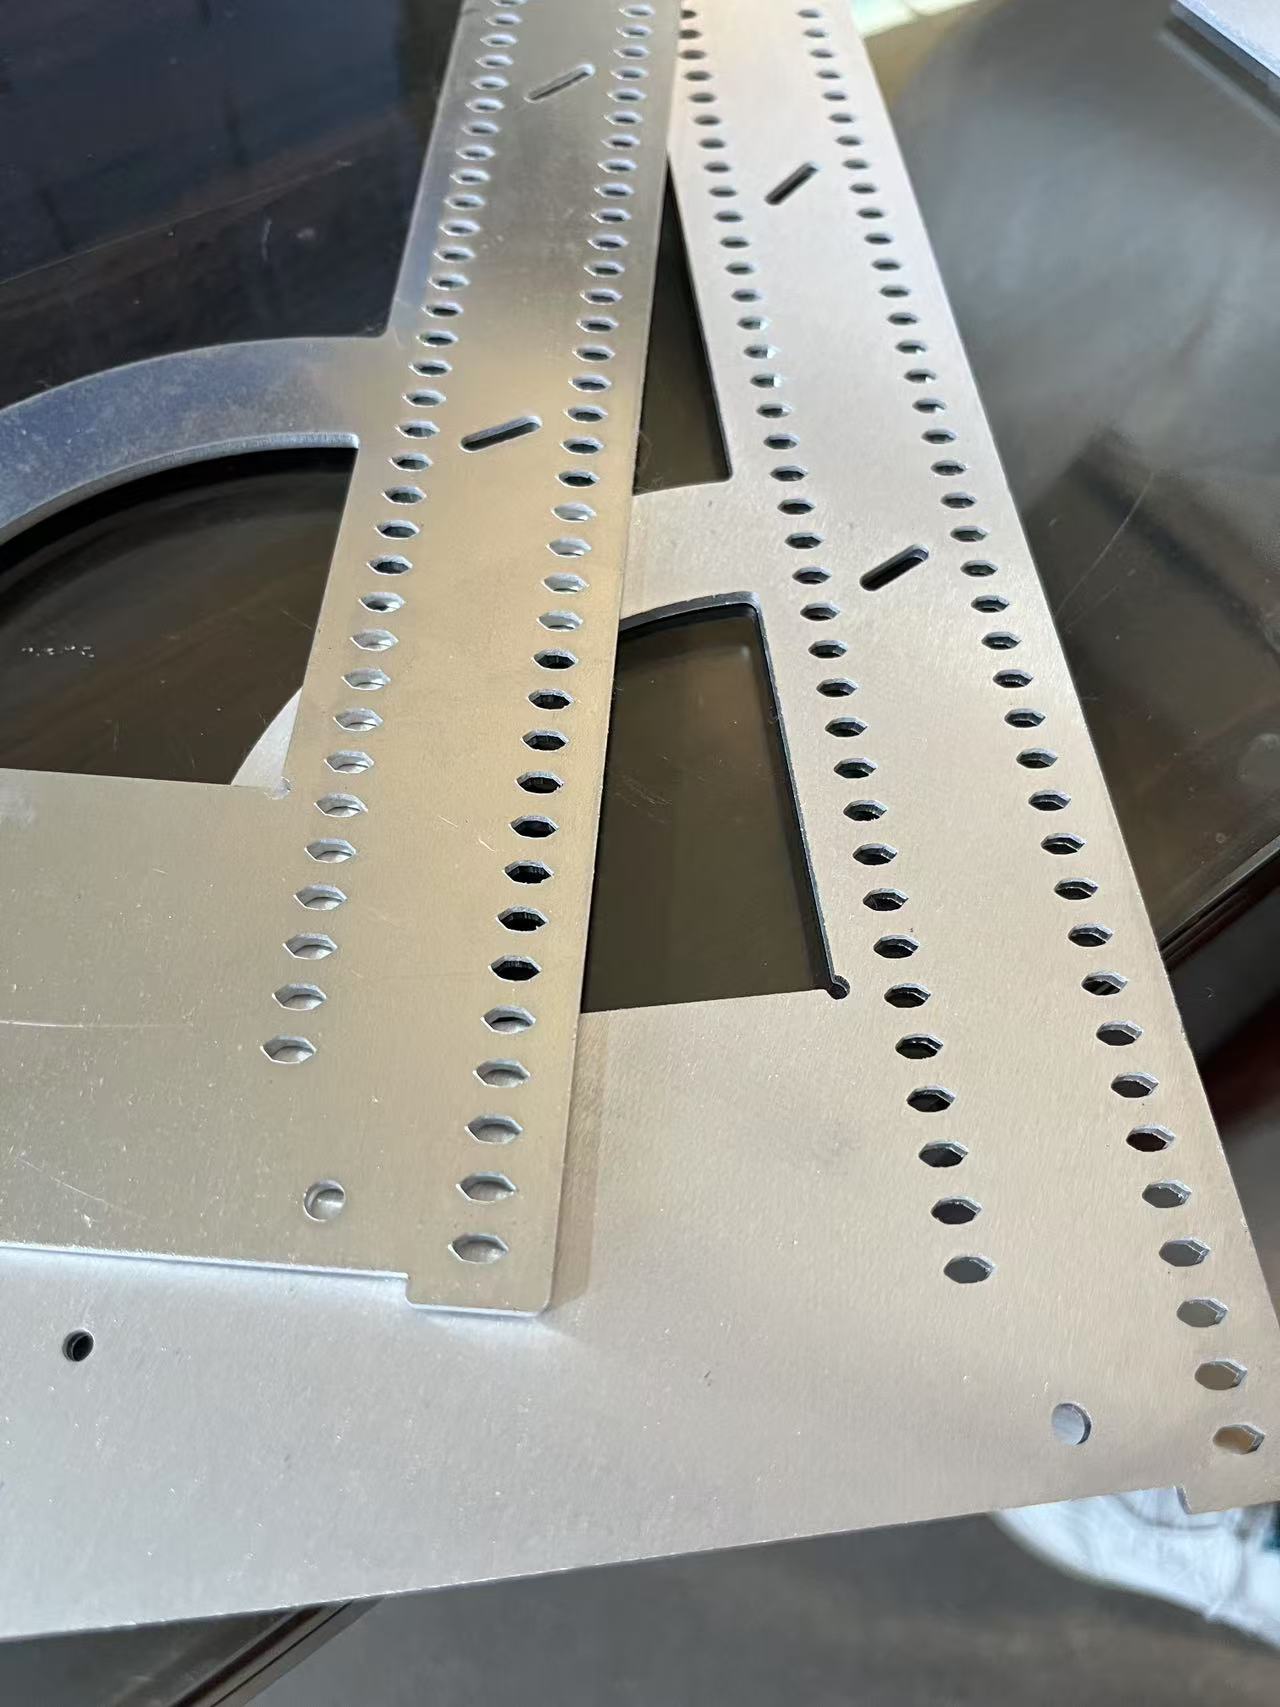
Diese bestätigte Aluminiumcharge wurde auf einer R-S-W-Maschine bearbeitet. Für diesen Produktionslauf waren nur die Stationen R und W aktiv: Station R führte das Entgraten/Schleifen mit dem Schleifband durch, Station W das Bürsten. Die Station S zum Kantenverrunden wurde angehoben und abgeschaltet, sodass das Kantenverrunden nicht Teil des Chargenprozesses war.
Das ist ein bestätigtes Produktionsbeispiel Es handelte sich um eine Chargenverarbeitung, nicht um eine Regel, dass alle Aluminiumteile R→W verwendet werden sollten. Die installierte Maschinenkonfiguration blieb R-S-W; der aktive R→W-Prozess wandelte sie nicht in eine RW-Maschine um.
Bei allen Maschinen der QintelliM-Serie lässt sich jede installierte Bearbeitungsstation unabhängig steuern und nutzen. Dadurch kann der aktive Prozessablauf entsprechend dem jeweiligen Werkstück und dem gewünschten Ergebnis ausgewählt werden, ohne die Konfiguration der installierten Maschine ändern zu müssen.
Bestätigte Aluminiumblechteile mit Perforationen, Schlitzen und Schnittkanten zur Entgratungs- und Oberflächenprüfung.Bestätigte Aluminiumcharge, die auf einer R-S-W-Maschine mit aktivem R→W-Verfahren verarbeitet wurde: Entgraten mit Schleifband, gefolgt von Bürsten, wobei die S-Kantenverrundungsstation angehoben und ausgeschaltet war.
Für diese Charge bestätigt
Umfang
Materialkategorie
Aluminium
Installierte Konfiguration
R-S-W
Aktiver Prozessweg
R→W
R
Entgraten mit Schleifband / Schleifen
S
Angehoben, ausgeschaltet und nicht aktiviert; keine Kantenverrundung in diesem Batch-Prozess
W
Zähneputzen
Produktionskontext
Chargenverarbeitung bestätigt
Die Nachweise bestätigen die Werkstoffkategorie Aluminium, die installierte R-S-W-Maschinenkonfiguration, die aktive R→W-Prozessfolge und die Bearbeitung einer Charge. Sie belegen weder Legierungssorte, Dicke, Körnung, Werkzeugspezifikation, Vorschubgeschwindigkeit, Ra, Kantenradius, Zykluszeit, Durchsatz, Werkzeugstandzeit noch Kundenabnahme.
Härte, Anodisierungszustand, Zustand der Schutzbeschichtung, genaue Oberflächenspezifikation, Spezifikationen für Schleifmittel und Walzen, Liniengeschwindigkeit, Materialabtrag und ein quantitatives Vorher/Nachher-Ergebnis sind ebenfalls unbekannt. Für dieses Beispiel sind kein genaues Modell, keine Arbeitsbreite und keine Halteplattform angegeben.
Definiere, was sich ändern darf und was geschützt werden muss.
Markieren Sie auf der Zeichnung oder dem Foto des Werkstücks Bereiche, die bearbeitet werden dürfen, Bereiche zum Entgraten, Bereiche zum Abrunden von Kanten, gestalterisch kritische Flächen, geschützte Oberflächen und Oberflächen, die unverändert bleiben müssen.
Die Bitte um das Entfernen von Kantengraten berechtigt nicht automatisch zur Änderung der gesamten sichtbaren Oberfläche. Vorhandene Kratzer sind als Zustand bei der Anlieferung zu dokumentieren; gehen Sie nicht davon aus, dass jeder Kratzer entfernt werden muss oder kann. Klären Sie mit dem Kunden, ob er das aktuelle Erscheinungsbild beibehalten oder bewusst verändern möchte, und vereinbaren Sie, wie diese Anforderung überprüft wird.
Ist ein W-Oberflächenbearbeitungsschritt wirklich notwendig?
Aluminium muss nicht automatisch gebürstet werden. Wenn lediglich die Gratentfernung gefordert ist, kann ein R-Verfahren geprüft werden. Sind sowohl Gratentfernung als auch Kantenverrundung erforderlich, können R- und S-Verfahren geprüft werden. W sollte nur dann geprüft werden, wenn eine gesondert definierte Oberflächenbearbeitungsanforderung vorliegt.
One W Station führt auf Bürsten ODER Polieren Mit den ausgewählten Werkzeugen priorisiert QintelliM in der Regel das Bürsten; das Polieren wird geprüft, wenn der Kunde separate Polieranforderungen hat. Sind Bürsten und Polieren unabhängige Arbeitsgänge, werden zwei W-Stationen oder eine andere bestätigte Konfiguration geprüft. Polieren führt nicht automatisch zu einer spiegelglatten Oberfläche.
Warum die Materialbezeichnung allein nicht zur Auswahl von R / S / W führt
R = Entgraten / Schleifen mit Schleifband. Die Beurteilung kann hinsichtlich der üblichen Gratentfernung, des kontrollierten Schleifens oder ähnlicher Vorbereitungsmaßnahmen erfolgen. Der Ausgangszustand, die zulässige Oberflächenveränderung und das gewünschte Ergebnis bestimmen die Beurteilung; diese Richtlinie gibt keine festen Vorgaben für Schleifmittel, Abtragsmenge oder Geschwindigkeit.
S = Kantenverrundung mit rotierender Walzenbürste. Dies ist keine Fase mit festem Winkel. Das gewünschte Kantenergebnis muss separat definiert und überprüft werden; der Stationsbuchstabe gibt keinen garantierten Radius an.
W = Oberflächenveredelung. Die ausgewählten Bürst- oder Polierwerkzeuge müssen dem unabhängig definierten Oberflächenziel entsprechen. Material, Geometrie, Eingangszustand, zulässiger Kontakt, Haltevorrichtung und der gesamte Prozessablauf sind dabei von Bedeutung. Siehe … Allgemeiner Leitfaden zur Maschinenauswahl aus familiären Gründen.
Unabhängige Stationssteuerung und aktive Prozessroute
Bei allen Maschinen der QintelliM-Serie lässt sich jede installierte Bearbeitungsstation unabhängig steuern und nutzen. Bei Maschinen mit mehreren Bearbeitungsstationen, einschließlich wiederkehrender Stationen wie RR, kann jede für den aktuellen Auftrag nicht benötigte Station angehoben und abgeschaltet werden.
Die installierte Maschinenkonfiguration beschreibt die verfügbare physische Stationsfolge, während der aktive Prozessablauf beschreibt, welche installierten Stationen tatsächlich für eine bestimmte Produktionscharge verwendet werden.
Die unabhängige Stationssteuerung ändert weder den Konfigurationscode noch die physische Reihenfolge der installierten Stationen. Die aktive Route darf nur installierte Stationen nutzen und muss deren physische Reihenfolge beibehalten. Eine abgeschaltete Station bleibt Teil der Maschinenkonfiguration, nimmt aber nicht am Batch-Prozess teil.
Im bestätigten Aluminiumbeispiel wurde bei installierter R-S-W-Konfiguration die aktive Folge R→W genutzt. Die S-Station war angehoben und ausgeschaltet. Die installierte Konfiguration blieb R-S-W. Die unabhängige Steuerung ordnet die Stationen nicht zu W→R um.
Der Besitz muss am tatsächlichen Teil überprüft werden.
Prüfen Sie die effektive Kontaktfläche, Ebenheit, Geometrie, Löcher oder Perforationen, den relevanten Oberflächenzustand und die Bearbeitungsbelastung. Vergewissern Sie sich, dass die Stabilität während der Bearbeitung des Werkstücks gewährleistet ist, nicht nur während der Ruhephase auf dem Förderband.
Die Materialbezeichnung allein wählt die Haltemethode nicht aus. Verwenden Sie die Leitfaden für Vakuum- vs. Magnetförderer für die Haltefragen und Plattformgrenzen.
Vor der Konfiguration repräsentative Teile verwenden
Berücksichtigen Sie, sofern zutreffend, ein gängiges Serienteil, eine schwierige Geometrie, das am schwierigsten zu handhabende relevante Teil, einen typischen Gratzustand, ein optisch kritisches Teil und ein Teil mit zu schützender Oberfläche. Das Set sollte die Bedingungen repräsentieren, die den vorgeschlagenen Weg oder dessen Akzeptanz beeinflussen könnten.
Bewerten Sie den gesamten geplanten aktiven Prozess anhand der vereinbarten Kanten- und Oberflächenanforderungen, einschließlich der Bereiche, die unverändert bleiben müssen. Leitfaden für Probenprüfung zur umfassenderen Vorbereitung und Dokumentation.
Nassstaubabsaugung: Aktuelle Versorgungsgrenze von QintelliM
QintelliM liefert derzeit ausschließlich Nassabscheider. Die endgültige Konfiguration der Staubabsaugung hängt von Material, Staubart, Bearbeitungsprozess, Systemdesign, Installation und den geltenden lokalen Vorschriften ab. Ein Nassabscheider ist nicht automatisch für jede Aluminiumanwendung geeignet. Siehe [Link einfügen]. Leitfaden zur Nassstaubabsaugung für die aktuellen Liefer- und Anwendungsprüfungsgrenzen.
Empfohlene RFQ-Eingaben
Werkstoff und Güteklasse, sofern bekannt; Zeichnungs- und Werkstückabmessungen.
Eingehende Fotos, Herstellungsprozess (falls bekannt) und repräsentativer Gratzustand.
Separate Anforderungen an Gratentfernung, Kantenbearbeitung und Oberflächenbearbeitung.
Zulässige Bearbeitungsbereiche, gestalterisch kritische Flächen und geschützte Oberflächen.
Repräsentative Bauteile, einschließlich relevanter schwieriger Geometrien oder Haltebedingungen.
Produktionsanforderungen und verfügbare Abnahmekriterien oder Referenzmuster.
Nutzen Sie diese Eingaben, um die Route, die Werkzeuge und die Verbindung zu überprüfen. Wählen Sie R, RS, RW, RSW, A oder M nicht allein aufgrund des Wortes Aluminium voraus.
Was dieser Leitfaden nicht garantiert
Diese Richtlinie garantiert weder eine bestimmte Legierung oder Güteklasse, noch eine feste Körnung, Vorschubgeschwindigkeit, Ra-Wert, Schneidkantenradius, Abtragsmenge, Zykluszeit, Durchsatz oder Werkzeugstandzeit. Sie schreibt weder eine feste Spannmethode noch einen universellen Prozessablauf vor und begründet keine Kundenakzeptanz. Jedes angegebene Ergebnis muss anhand der tatsächlichen Anwendung und deren Überprüfung ermittelt werden.
Senden Sie uns Ihre Werkstückinformationen, den Eingangszustand, die spezifischen Anforderungen an Kante und Oberfläche, die Schutzbereiche und repräsentative Teile. QintelliM kann dann prüfen, welche installierten Funktionen und welcher aktive Prozessablauf für Ihre Anwendung relevant sind.
Send Your Material, Burr Condition and Finish Target
QintelliM can recommend a suitable deburring, edge rounding, oxide removal, slag removal, brushing, polishing or dust collection configuration based on your parts and production needs.