Demonstration des Entgratungs- und Bürstenprozesses für Aluminiumbleche
Prozessnachweise aus erster Hand für eine bestätigte Aluminiumcharge: installierte R-S-W, aktives R→W, Schleifbandentgratung und Bürsten, wobei S angehoben und ausgeschaltet ist.
Sep 17th,202633 Aufrufe
Prozessdemonstration · Aluminium · R→W
Die von QintelliM selbst bereitgestellten Prozessnachweise belegen, dass diese Charge von Aluminiumblechteilen auf einer R-S-W-Maschine mit einem aktiven R→W-Verfahren verarbeitet wurde.
Diese Prozessdemonstration dokumentiert die Bearbeitung einer Charge von Aluminiumblechteilen auf einer QintelliM-Maschine mit installierter R-S-W-Konfiguration. Für diese Charge waren nur die Stationen R und W aktiv: Station R führte das Entgraten/Schleifen mit dem Schleifband durch, Station W das Bürsten. Die Station S zum Kantenverrunden war angehoben und abgeschaltet, sodass das Kantenverrunden nicht Teil des aktiven Prozesses war.
Das Beispiel bestätigt die Materialkategorie, die Konfiguration der installierten Station, den aktiven Prozessablauf und den Kontext der Chargenverarbeitung. Es liefert jedoch keine verifizierten Angaben zu Legierungssorte, Dicke, Schleifmittelkorngröße, Werkzeugspezifikation, Vorschubgeschwindigkeit, Ra-Wert, Schneidkantenradius, Zykluszeit, Durchsatz, Werkzeugstandzeit oder Kundenabnahme.
Bestätigte Prozessfakten
Artikel
Bestätigt
Materialkategorie
Aluminium
Produktionskontext
Stapelverarbeitung
Installierte Maschinenkonfiguration
R-S-W
Aktiver Prozessweg
R → W
R-Station
Entgraten mit Schleifband / Schleifen
S-Station
Angehoben, ausgeschaltet und nicht aktiviert
Kantenverrundung in dieser Charge
NEIN
W-Station
Zähneputzen
Unabhängige Stationssteuerung
Ja
Bildbeweis
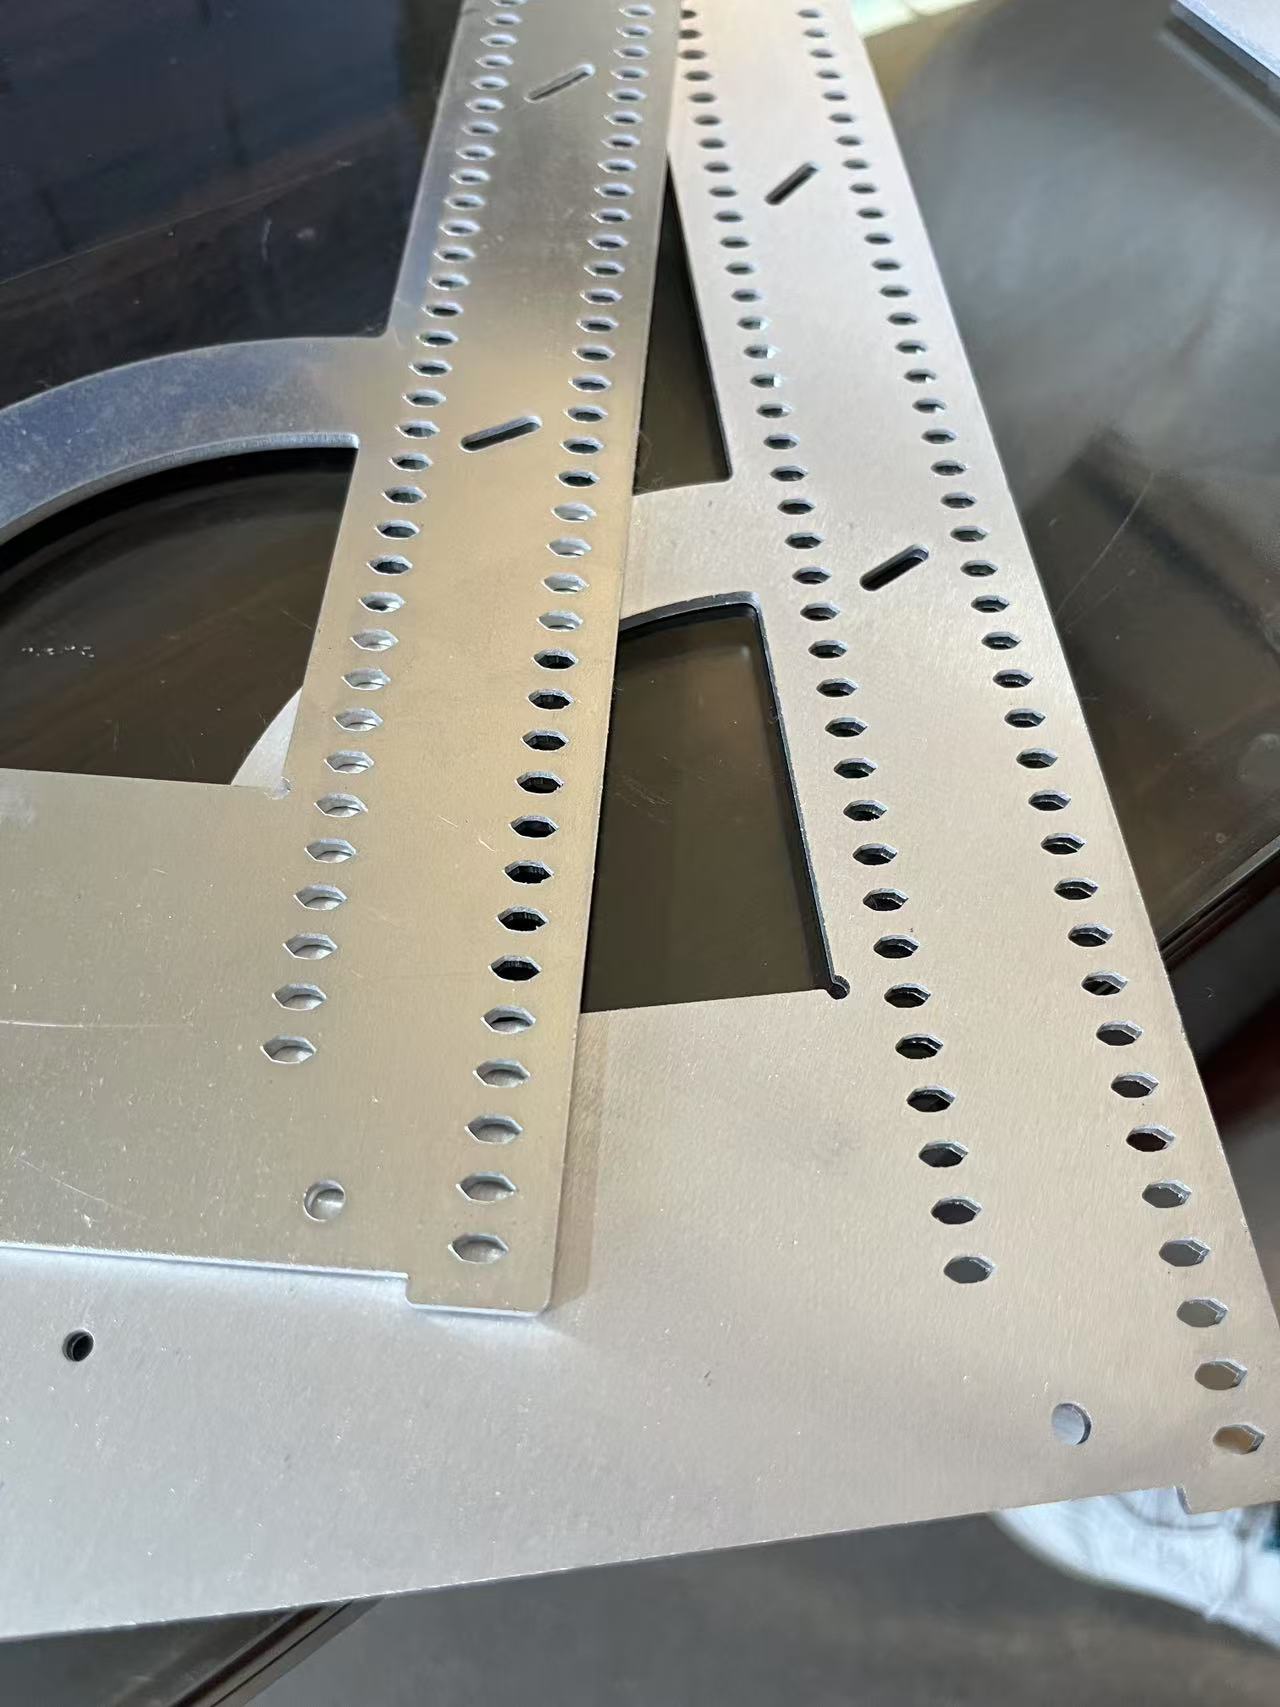
Bestätigte Aluminiumblechteile mit Perforationen, Schlitzen und Schnittkanten, die in der dokumentierten Produktionscharge verwendet wurden.
Videobeweis
Bestätigte Aluminiumcharge, die auf einer R-S-W-Maschine mit aktivem R→W-Verfahren verarbeitet wurde: Entgraten mit Schleifband, gefolgt von Bürsten, wobei die S-Kantenverrundungsstation angehoben und ausgeschaltet war.
Videodauer: ca. 51,56 Sekunden. Dies ist die Mediendauer, nicht die gemessene Verarbeitungszeit, Zykluszeit oder Grundlage für eine Durchsatzberechnung.
Installierte Konfiguration vs. Aktive Route
Die installierte R-S-W-Konfiguration beschreibt die auf der Maschine verfügbaren physischen Stationen. Der aktive R→W-Pfad beschreibt, welche dieser installierten Stationen für diesen spezifischen Batch verwendet wurden.
Die S-Station blieb Teil der installierten Maschinenkonfiguration, obwohl sie für diesen Produktionslauf angehoben und abgeschaltet wurde. Das Deaktivieren einer Station ändert weder den installierten Konfigurationscode noch die physische Stationsreihenfolge.
Unabhängige Stationssteuerung
Bei allen Maschinen der QintelliM-Serie lässt sich jede installierte Bearbeitungsstation unabhängig steuern und nutzen. Bei Mehrstationenmaschinen kann eine für den aktuellen Auftrag nicht benötigte Station hochgefahren und abgeschaltet werden.
Das Video zeigt einen Bediener, der mehrere perforierte und konturierte Blechteile auf das Zuführband legt, wobei die Teile sich in Richtung der geschlossenen Maschine bewegen und in diese hineingeführt werden. Es dokumentiert den sichtbaren Werkstückfluss im Rahmen der bestätigten Chargenverarbeitung.
QintelliM hat die Aluminium-Werkstoffkategorie, die installierte R-S-W-Konfiguration, den aktiven R→W-Weg und die inaktive S-Station bestätigt. Diese Prozessdaten sind firmeninterne Informationen; die externe Betrachtung gibt keine Auskunft über die Werkstoffgüte, den internen Werkzeugeinsatz oder die Maschineneinstellungen.
Was das Video nicht beweist
Material- und Oberflächenspezifikation: Legierung oder Güteklasse, Dicke, Härte, Anodisierungszustand, Schutzbeschichtung oder Oberflächenspezifikation.
Werkzeuge und Einstellungen: Schleifmittelkörnung, Schleifmittelspezifikation, Bürstenspezifikation, Werkzeugmodell, Vorschubgeschwindigkeit oder Liniengeschwindigkeit.
Messergebnisse: Ra, Kantenradius, Materialabtrag oder Einhaltung eines definierten Akzeptanzkriteriums.
Produktionsleistung: Zykluszeit, Durchsatz, Werkzeugstandzeit, Arbeitsersparnis oder Produktivitätssteigerung.
Kundenergebnisse: Kundenidentität, Kundenzufriedenheit oder Kundenakzeptanz.
Diese Angaben bleiben für diese Demonstration unbestätigt. Aus den bereitgestellten Medien lassen sich weder Vergleichswerte noch Kausalzusammenhänge hinsichtlich Veränderungen an den fotografierten Teilen ableiten.
Warum wurde S in dieser Charge nicht verwendet?
Das Abrunden der Kanten war bei dieser Charge nicht Teil des aktiven Prozesses, daher wurde die S-Station angehoben und abgeschaltet.
Kontext der Stapelverarbeitung
Die bereitgestellten Medien dokumentieren die Bearbeitung mehrerer Aluminiumteile im Rahmen einer Serienfertigung.
Dies ist ein Prozessnachweis aus erster Hand für die dokumentierte Charge. Er legt keinen universellen Herstellungsweg für Aluminiumteile fest und quantifiziert auch nicht die Produktionskapazität.
Zugehörige Prozess- und Konfigurationsleitfäden
Wie man Grate, Kanten, Oberflächen, Schutzbereiche, Werkstückspannung und Musterteilprüfungen vor der Auswahl eines Aluminiumbearbeitungsverfahrens beurteilt, erfahren Sie in diesem Artikel. Entgraten und Oberflächenveredeln von Aluminiumblechen: Was vor der Wahl des Verfahrens zu beachten ist Diese Demonstration liefert das bestätigte Produktionsbeispiel; der Leitfaden behandelt die weitergehenden Auswahlfragen.
Für Projekte, die Entgraten, Kantenverrunden und Oberflächenbearbeitung erfordern, siehe QintelliM RSW-Familie Diese Demonstration identifiziert die gefilmte Maschine nicht als das auf der Seite dargestellte spezifische Modell und bestätigt weder ihre Arbeitsbreite noch ihre Förderplattform.
Informationen zur Validierung repräsentativer Teile vor der Maschinenkonfiguration finden Sie unter Leitfaden für Probenprüfung.
Überprüfen Sie Ihren Aluminiumantrag
Teilen Sie uns bitte, falls bekannt, das Material und die Güteklasse, Zeichnungen, Bauteilabmessungen, den Anlieferungszustand, Anforderungen an Kanten und Oberflächen, Schutzbereiche, repräsentative Muster und Abnahmekriterien mit. Die Prüfung beginnt mit Ihren Anwendungsanforderungen.
Send Your Material, Burr Condition and Finish Target
QintelliM can recommend a suitable deburring, edge rounding, oxide removal, slag removal, brushing, polishing or dust collection configuration based on your parts and production needs.