Wie man eine gleichmäßige gebürstete Oberfläche auf Edelstahl erzielt
Ein technischer Leitfaden zu Oberflächenbeschaffenheit am Eingang, Zielaussehen, Bürstrichtung, repräsentativen Teilen, zugelassenen Referenzoberflächen und Prozesskonsistenz.
Sep 17th,202632 Aufrufe
Leitfaden zur Oberflächenbearbeitung im Maschinenbau · Edelstahlbürsten
Eine gleichmäßige, gebürstete Oberfläche auf Edelstahl wird nicht allein durch das Schleifmittel definiert. Die Eingangsoberfläche, das geforderte Erscheinungsbild, die Bürstrichtung, die Teileausrichtung, die gewählten Bearbeitungswerkzeuge, deren Zustand und der freigegebene Prozess beeinflussen das Endergebnis. Definieren Sie zunächst das Zielbild und die Zielrichtung, testen Sie repräsentative Teile, geben Sie eine Referenzoberfläche frei und vergleichen Sie spätere Produktions- oder Prozessänderungen mit dieser Referenz.
Der technische Ansatz von QintelliM besteht darin, das angestrebte visuelle Erscheinungsbild, die Bürstrichtung und die genehmigten Referenzen festzulegen, bevor der Veredelungsprozess bestimmt wird.
Spezifische Körnung, Walzenspezifikation, Vorschubgeschwindigkeit, Oberflächenrauheit und benannte Oberflächengüten sollten nur dann angegeben werden, wenn sie mit einer verifizierten Anwendung oder Kundenanforderung verknüpft sind.
Was bedeutet eine gleichmäßig gebürstete Oberfläche?
Eine gebürstete Oberfläche weist typischerweise eine sichtbare, richtungsabhängige Textur auf. Für ein bestimmtes Projekt bedeutet Konsistenz, dass die Ergebnisse unter den vereinbarten Material-, Oberflächen-, Betrachtungs- und Prozessbedingungen weiterhin dem vereinbarten Referenzbild und den zulässigen Abweichungen entsprechen. Es bedeutet nicht, dass jedes Teil unter jedem Licht oder Betrachtungswinkel absolut identisch aussieht.
Definieren Sie die erforderliche Oberflächenrichtung und das reproduzierbare Erscheinungsbild. Die Bezeichnung „gebürstet“ allein legt weder eine feste Rauheit (Ra) noch eine feste Körnung oder Oberflächengüte fest und ist nicht mit Oberflächengüte Nr. 4, Hairline, Satin oder Spiegelglanz gleichzusetzen. Jede spezifische Anforderung erfordert eine eigene Projektdefinition und -prüfung.
Beginnen Sie mit der eingehenden Edelstahloberfläche
Der Veredelungsprozess beginnt mit der tatsächlichen Oberfläche des Ausgangsmaterials, nicht allein mit der Materialbezeichnung. Geben Sie, falls bekannt, die Werkstoffgüte an. Unterschiedliche Güteklassen oder vorherige Oberflächenzustände erfordern möglicherweise eine separate Bewertung; die Bezeichnung „Edelstahl“ ist kein allgemeingültiges Verarbeitungsrezept.
Dokumentieren Sie den aktuellen Zustand, vorhandene Kratzer und sichtbare Schleif- oder Frässpuren.
Oxidation oder Verunreinigungen sind, sofern sie für das jeweilige Bauteil relevant sind, zu identifizieren.
Kennzeichnen Sie Bereiche, die für das Erscheinungsbild von Bedeutung sind, funktionale Bereiche und Bereiche, die geschützt bleiben müssen.
Zeigen Sie sichtbare Unterschiede zwischen den eingehenden Teilen oder Chargen auf, einschließlich der Bedingungen, denen sie im Prozess tatsächlich ausgesetzt sein werden.
Ein positives Ergebnis auf einer Ausgangsfläche lässt nicht automatisch Rückschlüsse auf das Ergebnis auf einer anderen Ausgangsfläche zu. Berücksichtigen Sie daher alle relevanten Eingangsvariationen bei der Planung der Überprüfung.
Definieren Sie das gewünschte Erscheinungsbild, bevor Sie die Werkzeuge auswählen.
Zielsetzung zuerst, Werkzeug erst danach. Vor der Besprechung eines Werkzeugs sollten Sie sich auf das gewünschte Erscheinungsbild, die Bürstrichtung, die sichtbare Fläche, die zu schützenden Bereiche und die zulässigen Abweichungen einigen. Geben Sie an, ob ein genehmigtes Muster, ein vorhandenes Bauteil, eine Referenztafel oder ein Referenzfoto verfügbar ist.
Ein physisches Referenzmuster ermöglicht den direkten Vergleich unter vereinbarten Betrachtungsbedingungen. Ein Foto ist zwar für die erste Kontaktaufnahme hilfreich, doch Beleuchtung, Kameraeinstellungen, Betrachtungswinkel und Bildschirm beeinflussen die Darstellung. Ein Foto allein kann keine exakte Oberflächenübereinstimmung gewährleisten.
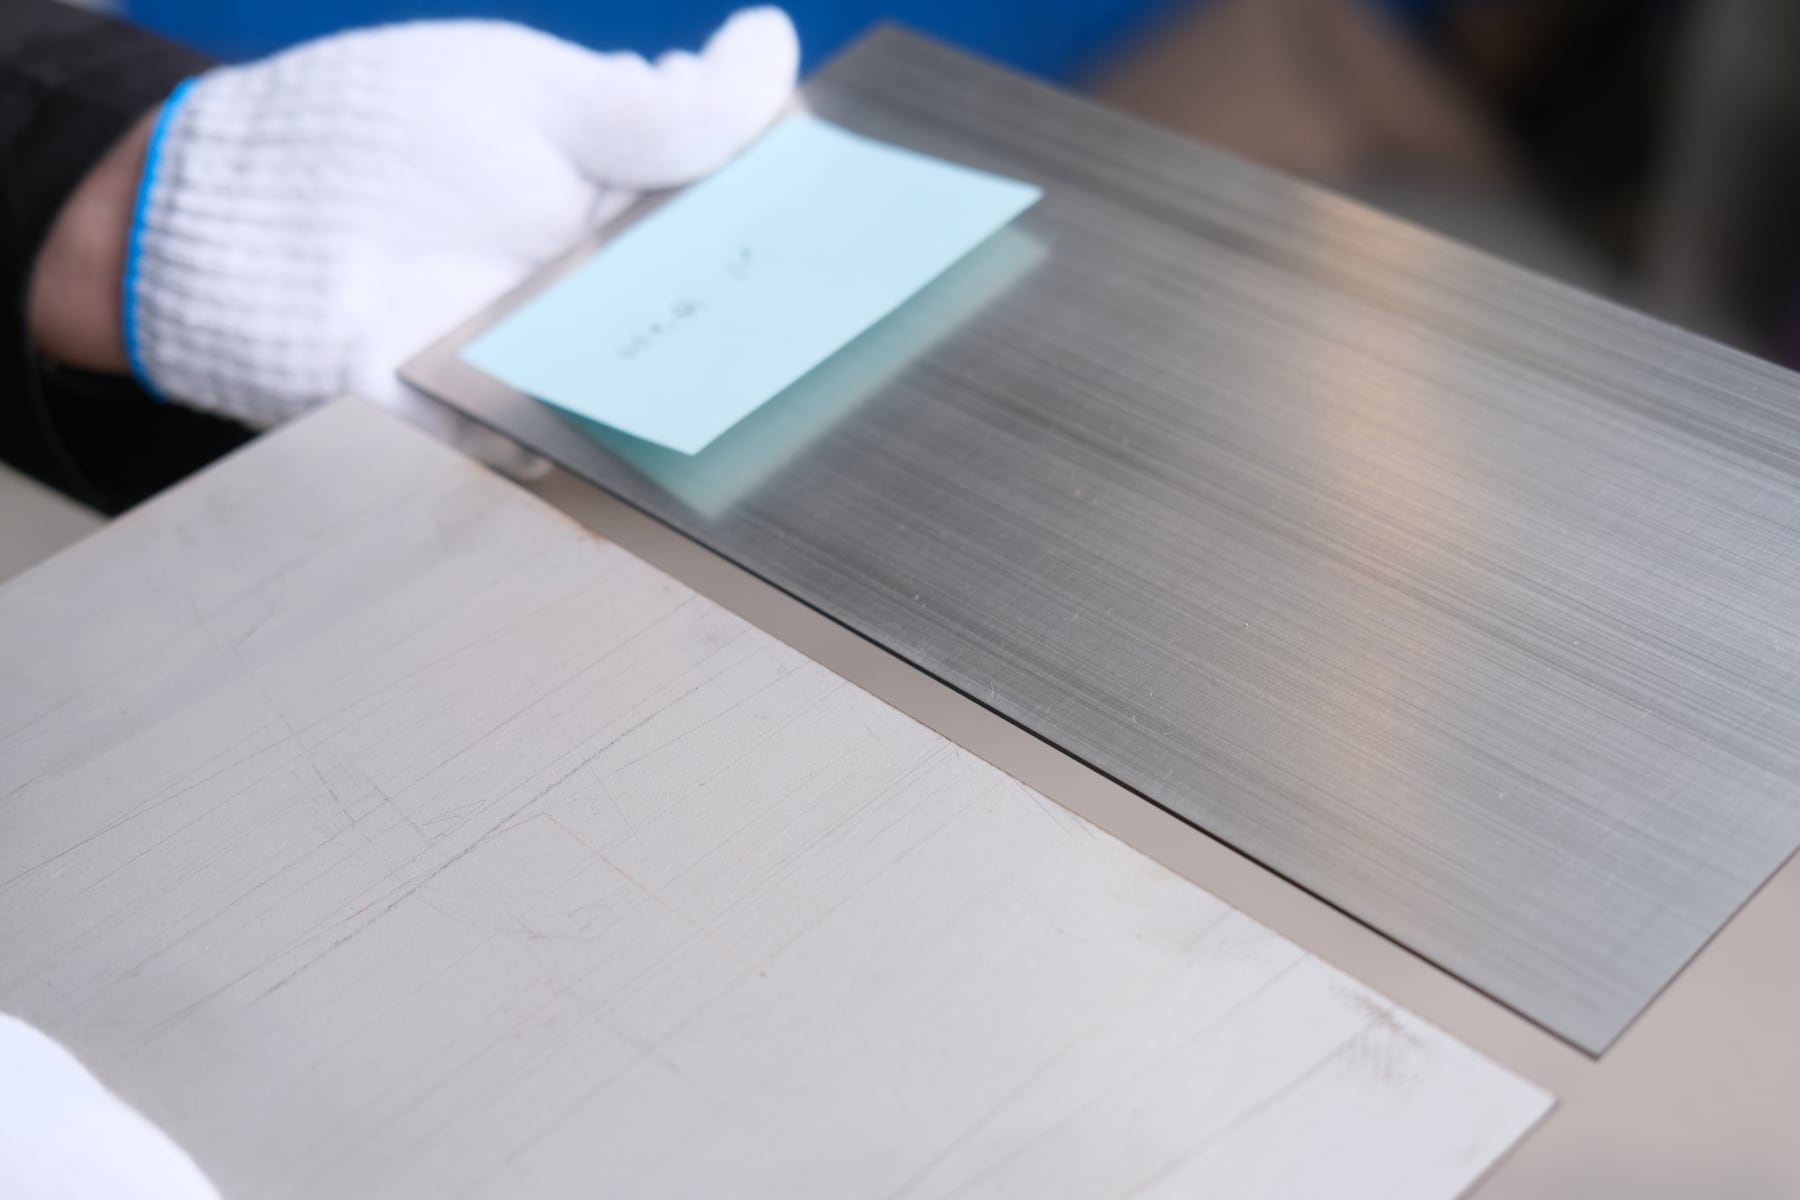
Abbildung eines Edelstahlmusters mit gebürsteter Oberfläche QintelliMs Seite für Blechbearbeitungsanwendungen Die verfügbare Quelle gibt die Materialkategorie an, bestätigt jedoch weder Güteklasse, Körnung, Ra-Wert, Werkzeug- noch Prozesseinstellungen. Es handelt sich um eine Abbildung des Erscheinungsbildes, nicht um eine kontrollierte Prüfung oder eine zertifizierte Oberflächenbeschaffenheit.
Bürstenrichtung und Teileausrichtung
Geben Sie die gewünschte Faserrichtung relativ zum Werkstück an, nicht nur relativ zu einem Foto. Bestimmen Sie die Oberflächenbeschaffenheit und die Belastung des Werkstücks relativ zur Bearbeitungsrichtung. Durch Drehen des Werkstücks oder Ändern der Belastungsrichtung kann sich die sichtbare Texturrichtung ändern, selbst wenn das Werkzeug gleich bleibt.
Die folgenden Fragen stellen einen empfohlenen Bestätigungsrahmen für ein Projekt dar und sind keine Behauptung, dass jeder Kunde das gleiche Verfahren anwendet.
Frage
Was zu bestätigen ist
Sichtbares Gesicht
Welche Oberfläche ist für das Erscheinungsbild entscheidend?
Bürstenrichtung
In welche Richtung sollte die sichtbare Maserung verlaufen?
Teileausrichtung
Wie wird das Teil in Bezug auf die Prozessrichtung geladen?
Schutzgebiet
Welche Oberflächen müssen unverändert bleiben?
Referenz
Gibt es ein zugelassenes Muster oder ein visuelles Ziel?
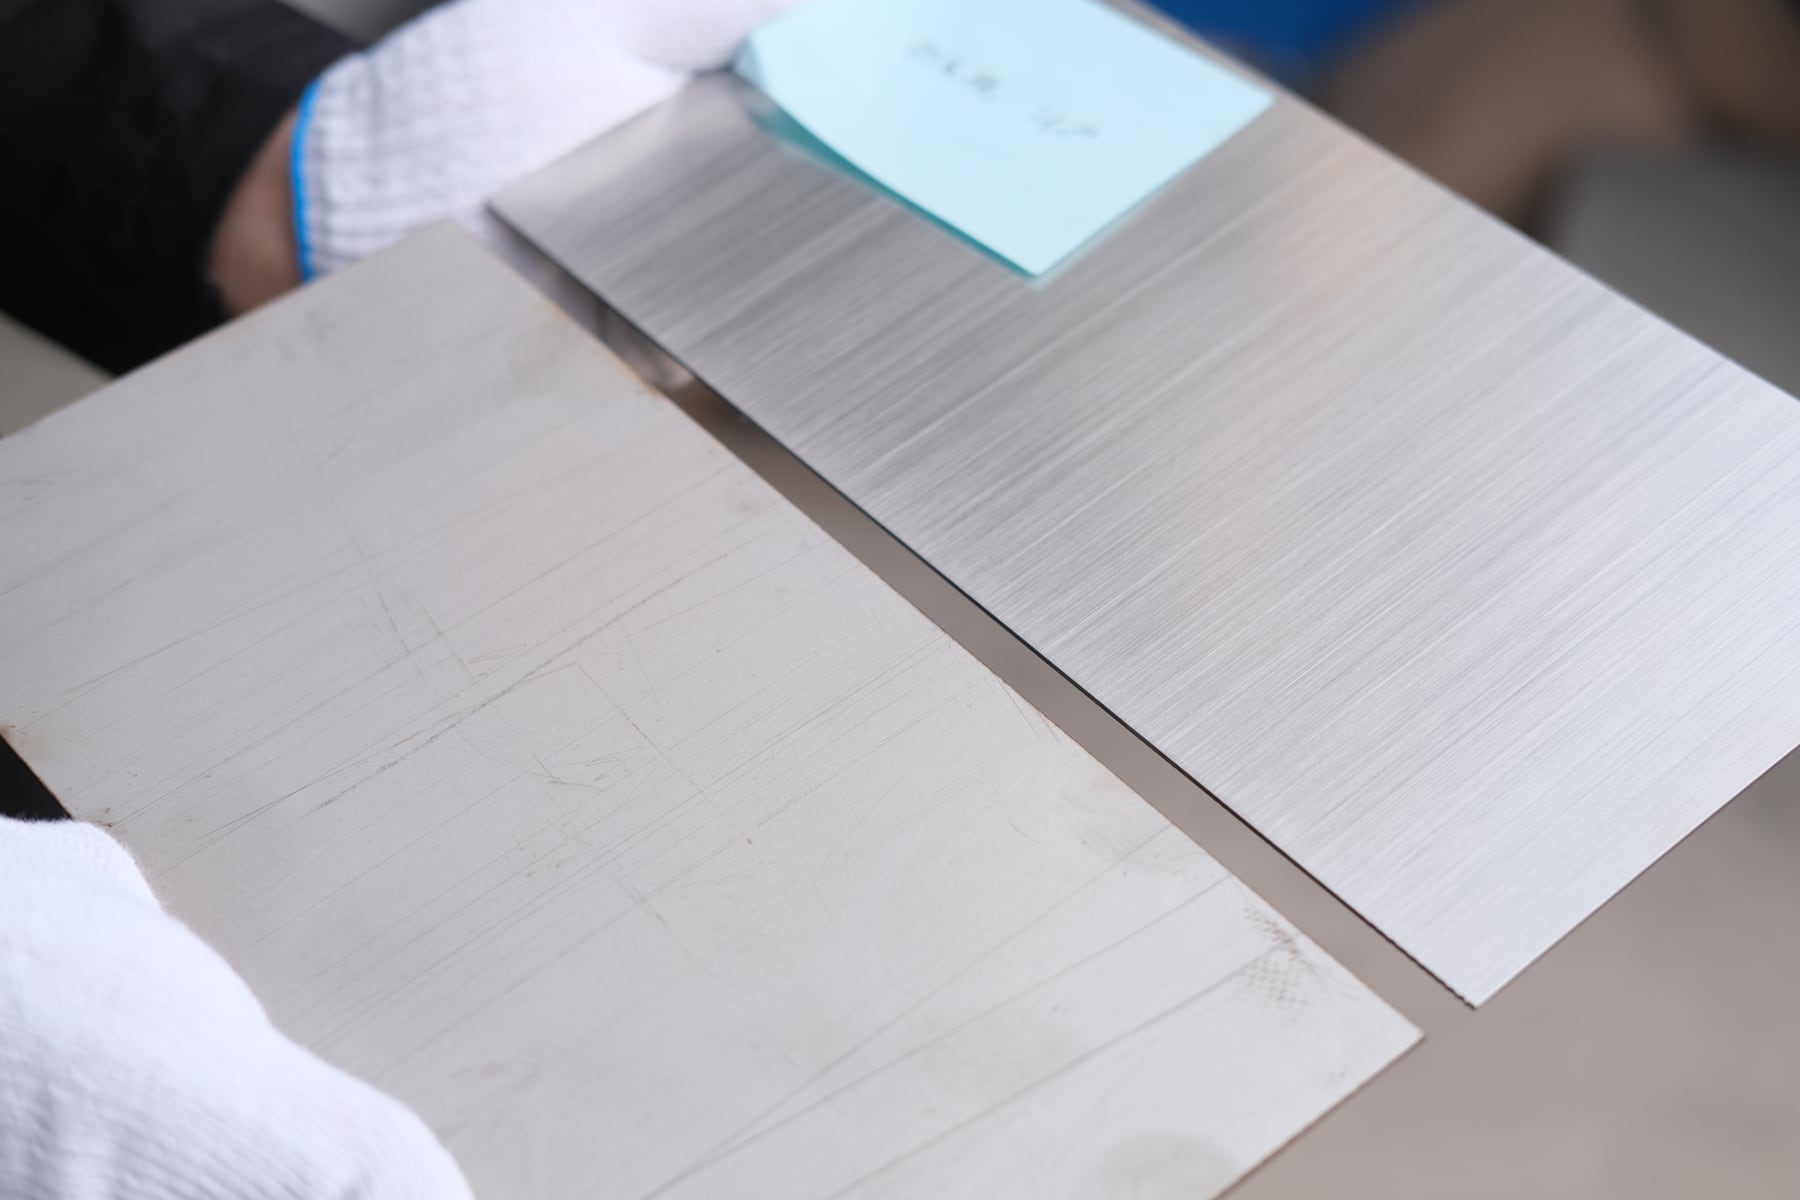
Eine weitere Ansicht desselben Probensatzes, der auf der Anwendungsseite für Blechbearbeitung von QintelliM als gebürstete Edelstahlbleche gekennzeichnet ist. Die sichtbare Maserung hilft, die Richtung zu bestimmen; das Foto stellt jedoch keinen kontrollierten Vorher-/Nachher-Vergleich, keine Oberflächenqualität und keine Kundenakzeptanz dar.
Warum Kampfgeist allein nicht über das Endergebnis entscheidet
Das Schleifmittel ist ein Eingangsparameter, keine Ergebnisvorgabe. Oberflächenbeschaffenheit, Vorbearbeitung, Werkzeugkonstruktion und -zustand, Kontaktbedingungen, Maschinen-/Prozesseinrichtung, Teileausrichtung und die genehmigten visuellen Anforderungen beeinflussen die Bewertung.
Verwenden Sie nicht die Bezeichnung der Körnung oder Walze als Ersatz für das geforderte Erscheinungsbild. Das ausgewählte Werkzeug muss anhand des geforderten Oberflächenergebnisses an repräsentativen Teilen bewertet werden. Diese Anleitung gibt keine Körnungsbereiche oder Material-Körnungs-Beziehungen an. Sammlung von Verbrauchsmaterialien bei der Diskussion über die Identifizierung und Kompatibilität von Werkzeugen für eine bestätigte Anwendung.
Grenze zwischen Bürsten und Polieren
W ist eine Oberflächenbearbeitungsstation: Eine W bietet Bürsten ODER Polieren Die Auswahl der Werkzeuge und die Projektanforderungen sind entscheidend. QintelliM-Projekte priorisieren in der Regel das Bürsten; Polieren wird geprüft, wenn der Kunde separate Polieranforderungen stellt. Sind Bürsten und Polieren unabhängige Arbeitsgänge, werden zwei W-Stationen oder eine andere bestätigte Konfiguration geprüft. Die Materialbezeichnung allein bestimmt nicht den Bearbeitungsvorgang, und Polieren bedeutet nicht automatisch eine spiegelglatte Oberfläche.
Repräsentative Teile und zugelassene Referenzoberflächen
Verwenden Sie Teile, die das Erscheinungsproblem repräsentieren: ein gängiges Serienteil, ein Teil mit sichtbaren Oberflächenabweichungen, relevante schwierige Geometrie, ein erscheinungskritisches Teil und ein Teil mit geschützten Oberflächen. Die Zusammenstellung sollte die tatsächlichen Eingangsbedingungen widerspiegeln. Siehe … Leitfaden für Probenprüfung zur umfassenderen Prüfungsvorbereitung.
Als Referenzoberfläche kann ein genehmigtes physisches Muster, ein vereinbartes Produktionsmuster oder ein klar dokumentiertes Referenzergebnis dienen. Die Kriterien für das Erscheinungsbild und die Betrachtungsbedingungen für den Vergleich, einschließlich der zulässigen optischen Abweichung, sind festzulegen.
Das Folgende ist ein Empfohlener Rahmen für die technische Dokumentation Dies ist keine Aussage darüber, dass alle QintelliM-Kunden diesen Datensatz bereits verwenden:
Material und Güteklasse, sofern bekannt, sowie die Beschreibung der Eingangsoberfläche.
Erscheinungsbildkritische Gesichtsform und Bürstenrichtung im Verhältnis zum Teil.
Relevante Werkzeugkennung und genehmigte Prozess-/Einrichtungsreferenz.
Genehmigungsdatum/Referenz und gegebenenfalls zulässige visuelle Anmerkungen.
Halten Sie den Bezug zu den Genehmigungsbedingungen aufrecht. Bleiben diese Bedingungen oder das Ergebnis ungeklärt, dokumentieren Sie die Frage, anstatt die Genehmigung als erteilt zu betrachten.
Prozess- und Werkzeugstatus konsistent halten
Die Speicherung eines Maschinenmodells allein reicht nicht aus, um ein freigegebenes Erscheinungsbild zu beschreiben. Dokumentieren Sie die Werkzeugidentität und den Zustand, die Teilebeladung/-ausrichtung, die Prozess-/Einrichtungsreferenz, den Zustand der Eingangsoberfläche und das freigegebene Referenzergebnis.
Werkzeugstandzeit und Wechselintervalle sind anwendungsabhängig. Bewerten Sie den Werkzeugzustand anhand des geforderten Ergebnisses und des genehmigten Prozesses; leiten Sie aus diesem Leitfaden kein allgemeingültiges Wechselintervall ab.
Was nach Werkzeug- oder Prozessänderungen erneut zu überprüfen ist
Nach einer wesentlichen Änderung der Werkzeuge, der Einrichtung oder der Eingangsoberfläche vergleichen Sie das erste bearbeitete Teil mit den gleichen genehmigten Aussehenskriterien, die für die ursprüngliche Referenz verwendet wurden, bevor die normale Produktion fortgesetzt wird.
Relevante Änderungen umfassen Werkzeugwechsel, wesentliche Anpassungen der Einrichtung, eine andere Eingangsoberfläche, einen Materialchargenwechsel, bei dem visuelle Unterschiede relevant sind, oder eine geänderte Teileausrichtung. Nicht behobene Abweichungen sind zu dokumentieren und der Prozess zu überprüfen, bevor man sich auf die vorherige Genehmigung verlässt. Das allgemeinere Prinzip der Änderung des Erstteils ist in [Referenz einfügen] beschrieben. Manuelles Schleifen zu einem wiederholbaren Prozess Prüfhäufigkeit, Instrumente und Toleranzen müssen den tatsächlichen Projektanforderungen entsprechen.
Kontext und Grenzen der Evidenz beim Zähneputzen
Der Demonstration des 800RW-A R-W-Bürstprozesses zeigt tatsächliche Maschinenprozessaufnahmen des R → W-Weges. Der W-Vorgang in dieser Demonstration wurde als Bürstenvorgang bestätigt. Es wurde nicht bestätigt, dass es sich bei dem in dieser Demonstration verwendeten Material um Edelstahl handelt.
Nutzen Sie die Abbildungen als Kontext für den Bürstprozess, nicht als Test für die Oberflächenbeschaffenheit von Edelstahl, als kontrollierten Vorher-/Nachher-Vergleich von Edelstahl oder als Nachweis einer bestimmten Güteklasse, eines Ra-Wertes oder der Kundenzufriedenheit. Die oben abgebildeten Blechproben dienen lediglich der Veranschaulichung der Materialkategorie; die Einschränkungen der Quelle sind in den Bildunterschriften angegeben.
Was dieser Leitfaden nicht garantiert
Diese Richtlinie garantiert weder einen festen Ra-Wert, noch eine bestimmte Körnung oder Oberflächengüte (z. B. Nr. 4, Hairline oder Spiegelglanz), einen exakten Reflexionsgrad, eine feste Zykluszeit oder Werkzeugstandzeit, ein identisches Erscheinungsbild unter allen Lichtverhältnissen oder die Kundenakzeptanz ohne Bestätigung durch ein repräsentatives Muster. Jedes angegebene Ergebnis hängt von der jeweiligen Anwendung, den vereinbarten Anforderungen und den entsprechenden Nachweisen ab.
Besprechen Sie die gewünschte Oberflächenbeschaffenheit, bevor Sie eine Route auswählen.
Send Your Material, Burr Condition and Finish Target
QintelliM can recommend a suitable deburring, edge rounding, oxide removal, slag removal, brushing, polishing or dust collection configuration based on your parts and production needs.